股骨髁加工解决方案
海德曼,为医疗制造每一环赋能。
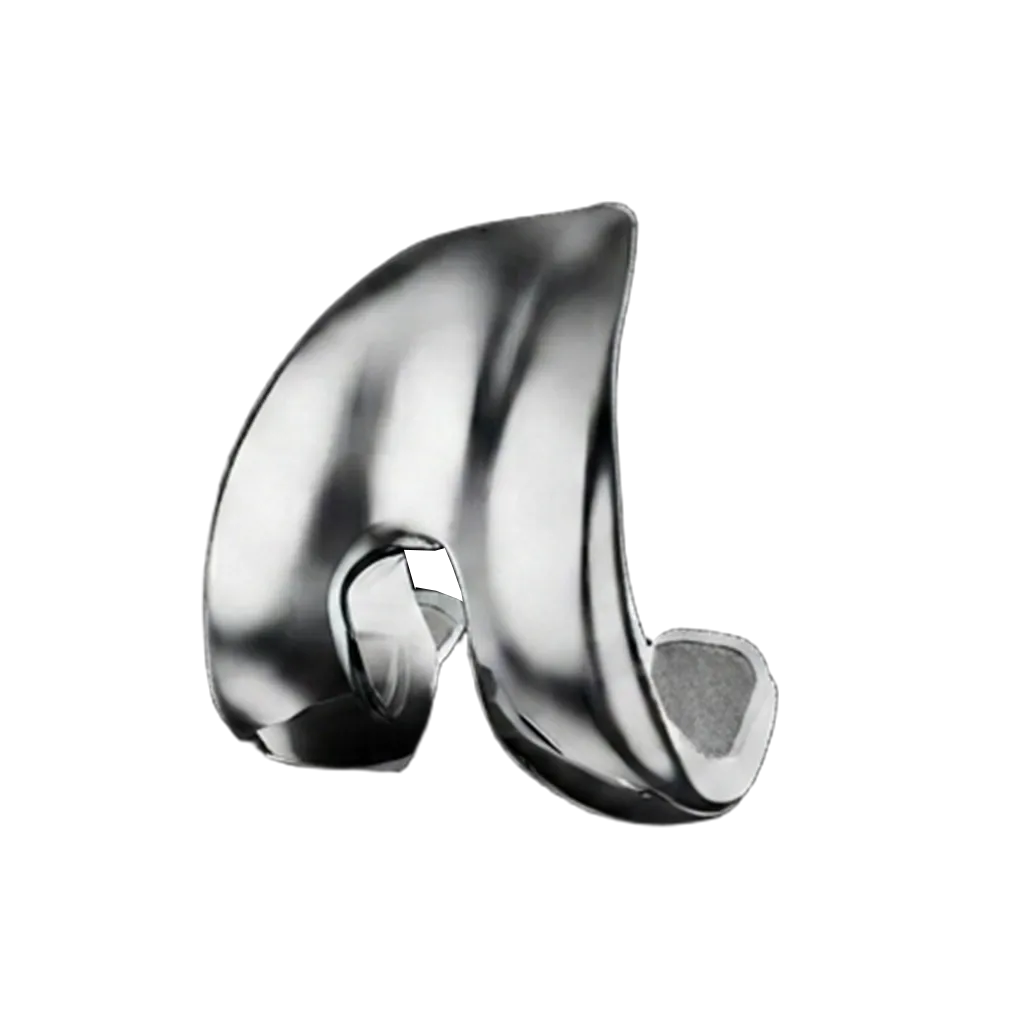
股骨髁
加工难点
钴铬钼的“热”难以从切削区带走
钴铬钼合金硬度可超过50 HRC,导热性差,切削热高度集中于刀尖附近,而材料本身又高度磨蚀性。热量无法及时导出,刀具磨损速率陡增,切削区温度失控还会波及已加工表面的完整性,使精加工阶段处于“精度与热损伤”的两难区间。
髁间窝深腔介于功能面之间,刀具可达性与刚性双重受限
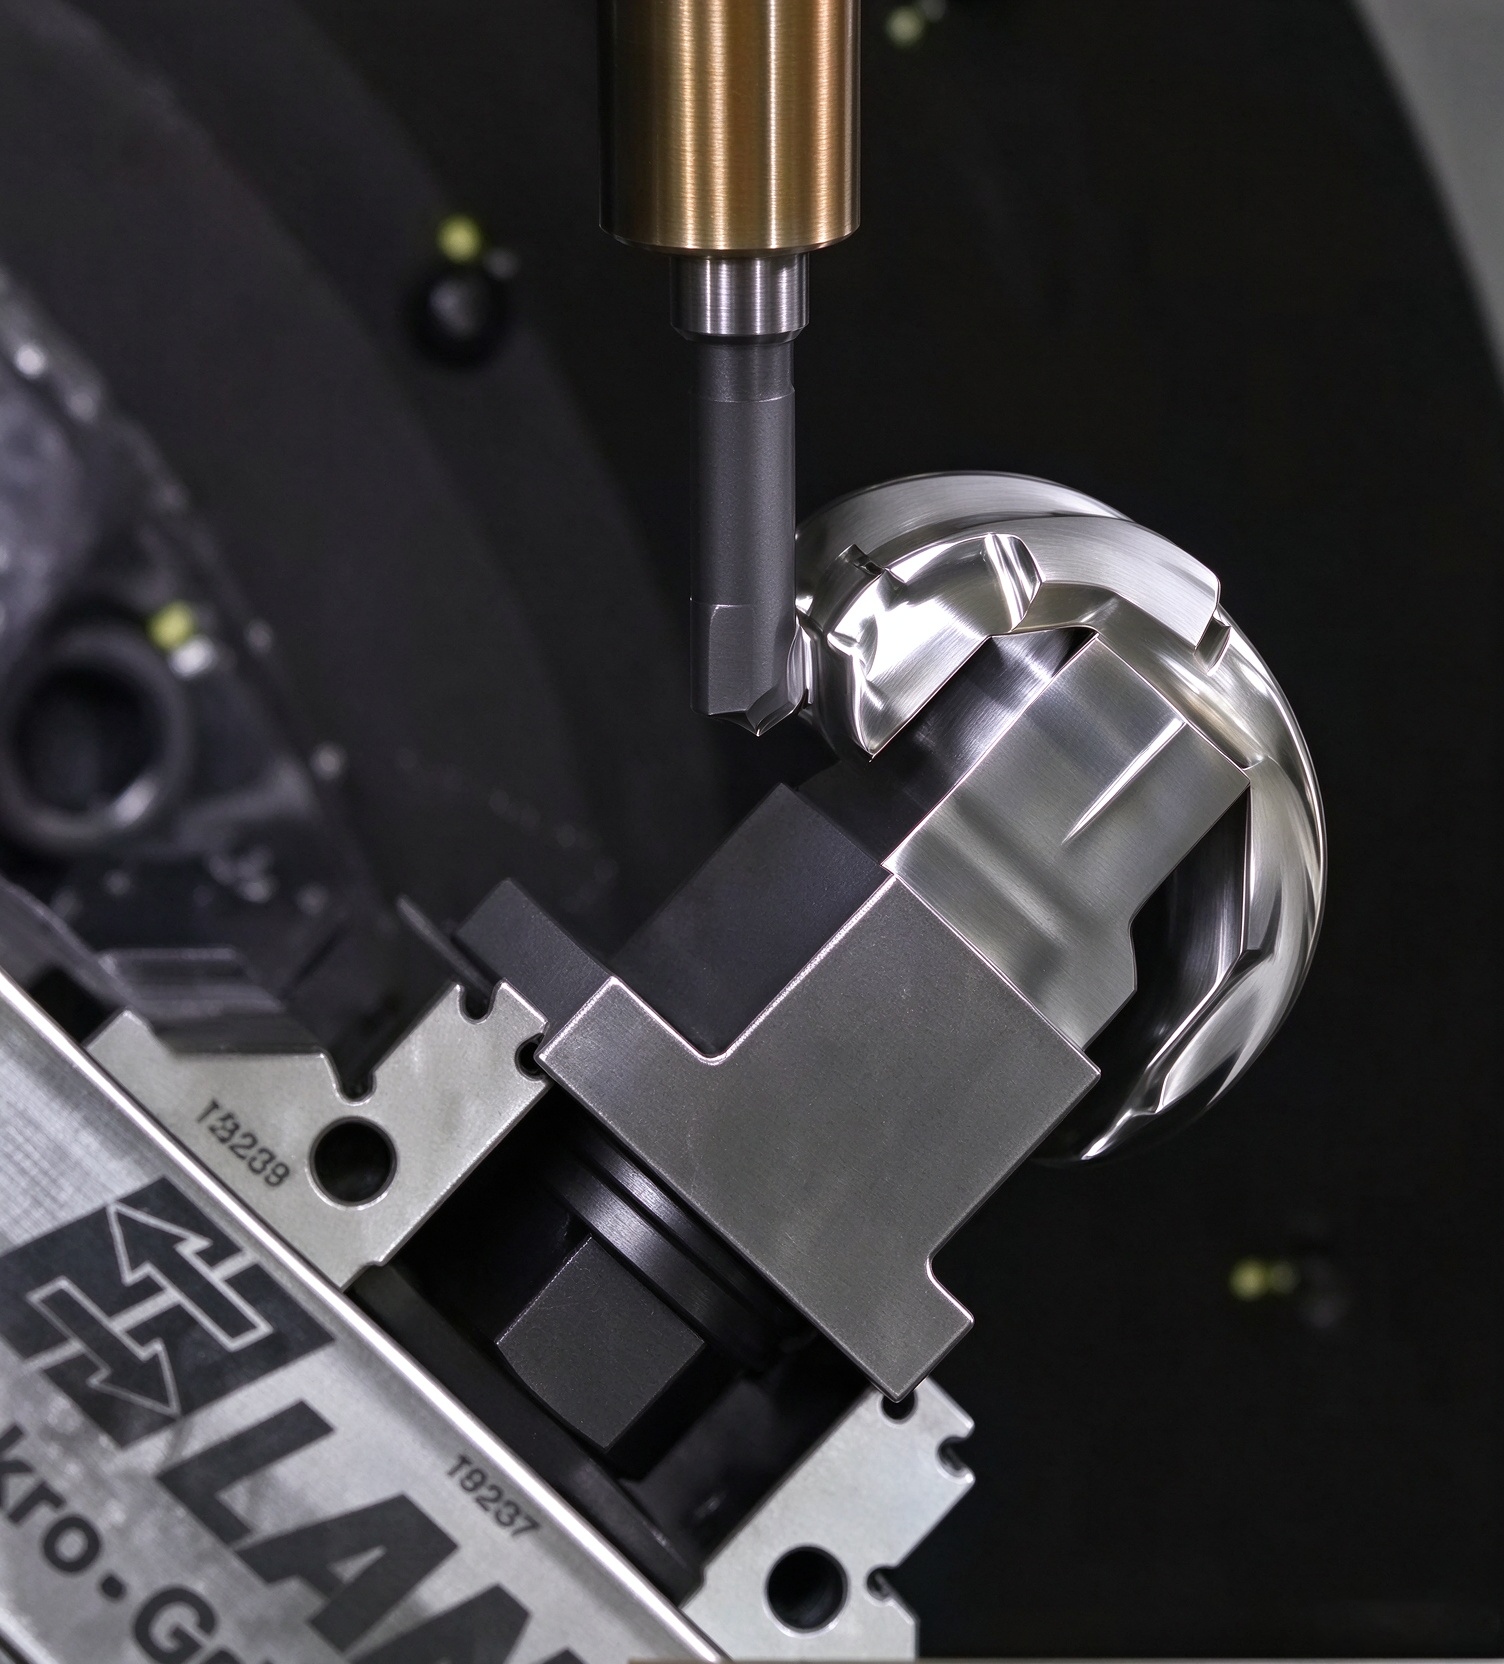
髁间窝是股骨髁中容纳凸轮机构的中部箱型区域,位置处于两侧承载髁面之间,既不能伤及相邻已精加工曲面,又面临深腔壁的让刀与振动问题。深腔壁要求稳定的刀具路径和高刚性刀具,细长刀具在低刚性工况下产生的振动痕迹,会直接映射到后续配合精度上。
曲面公差分布苛刻,“暗影”类缺陷无法被工序间检出
股骨髁曲面需与聚乙烯衬垫形成大面积贴合,曲率不均会退化为点接触并加速磨损。加工中由丝杠磨损、刀路计算误差或刀具状态不稳定造成的微小面差,在铣削后不可见,直到抛光后才以“暗影”形式暴露,补救成本极高甚至直接报废。
工艺链普遍依赖“铣后磨抛”,机床需同时服务于粗精衔接与表面质量前移
股骨髁主流路线是精铸毛坯经五轴铣削到“接近最终”轮廓,再进入磨削与抛光。铣削阶段留下的表面质量越好,后续磨抛的压力越小,但钴铬钼的高磨蚀性使刀具状态在连续加工中持续衰减,机床若不能在粗精衔接中维持动态精度,表面质量的前移就失去了执行基础。
如何解决股骨髁加工
高刚性电主轴与结构刚性,支撑钴铬钼的低热输入切削
海德曼自主开发的同步伺服直驱电主轴采用特殊结构设计,可承受较大轴向负荷,电机直驱、零传动,振动小、刚性好。在钴铬钼这类低导热、高磨蚀材料的连续切削中,主轴端的刚性储备与振动抑制能力,直接关系到切削热在刀尖区域的分布节奏和刀具磨损的可控性。
五轴车铣复合平台,将髁间窝与曲面特征纳入连续加工路径
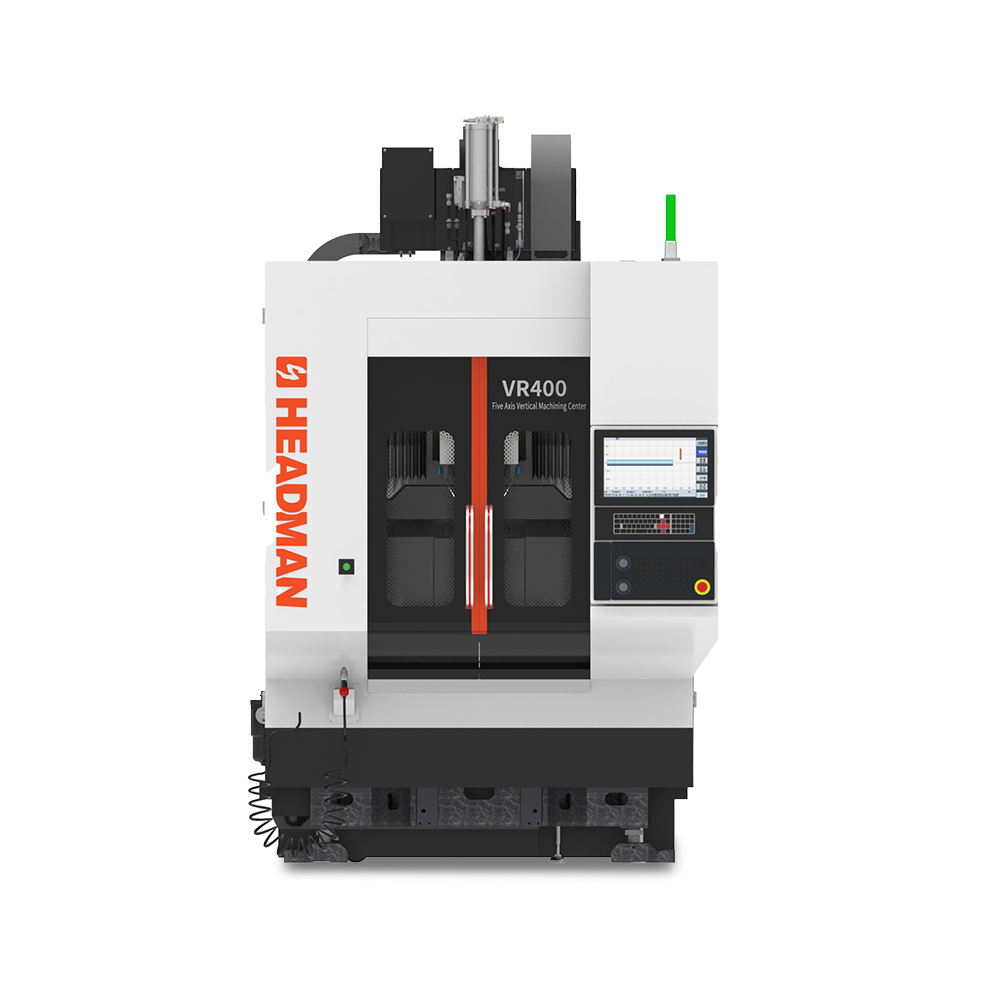
海德曼以车削平台为基础配置B轴、A/C轴,形成卧式与立式五轴车铣复合中心系列。股骨髁的髁间窝深腔、双髁曲面与盒区特征可在同一平台的多轴联动路径中连续完成,减少因工序拆解导致的基准转换和二次装夹对已精加工功能面的干扰。
热补偿与精度保持能力,降低长时间加工中刀具磨损的累积效应
钴铬钼加工中刀具磨损是渐进过程,机床热行为与进给轴精度漂移会叠加在这一过程之上。海德曼将热补偿技术纳入机床精度控制体系,在连续加工工况下维持空间精度稳定,使刀具磨损成为可预期的主要变量,而非与设备热漂移耦合后的不可控因素。
客户工程技术,面向“表面质量前移”的工艺验证与固化
股骨髁从铣削向磨抛延伸的工艺链,要求机床选型与工艺参数在样件阶段即完成匹配验证。海德曼客户工程技术以具体零件为对象进行工艺验证、夹具设计与成套方案开发,可在设备端为“以铣代磨”或“粗精集约”的工艺路线提供可重复的执行基础,减少表面质量对后续人工抛光的依赖。