半月板加工解决方案
海德曼,为医疗制造每一环赋能。
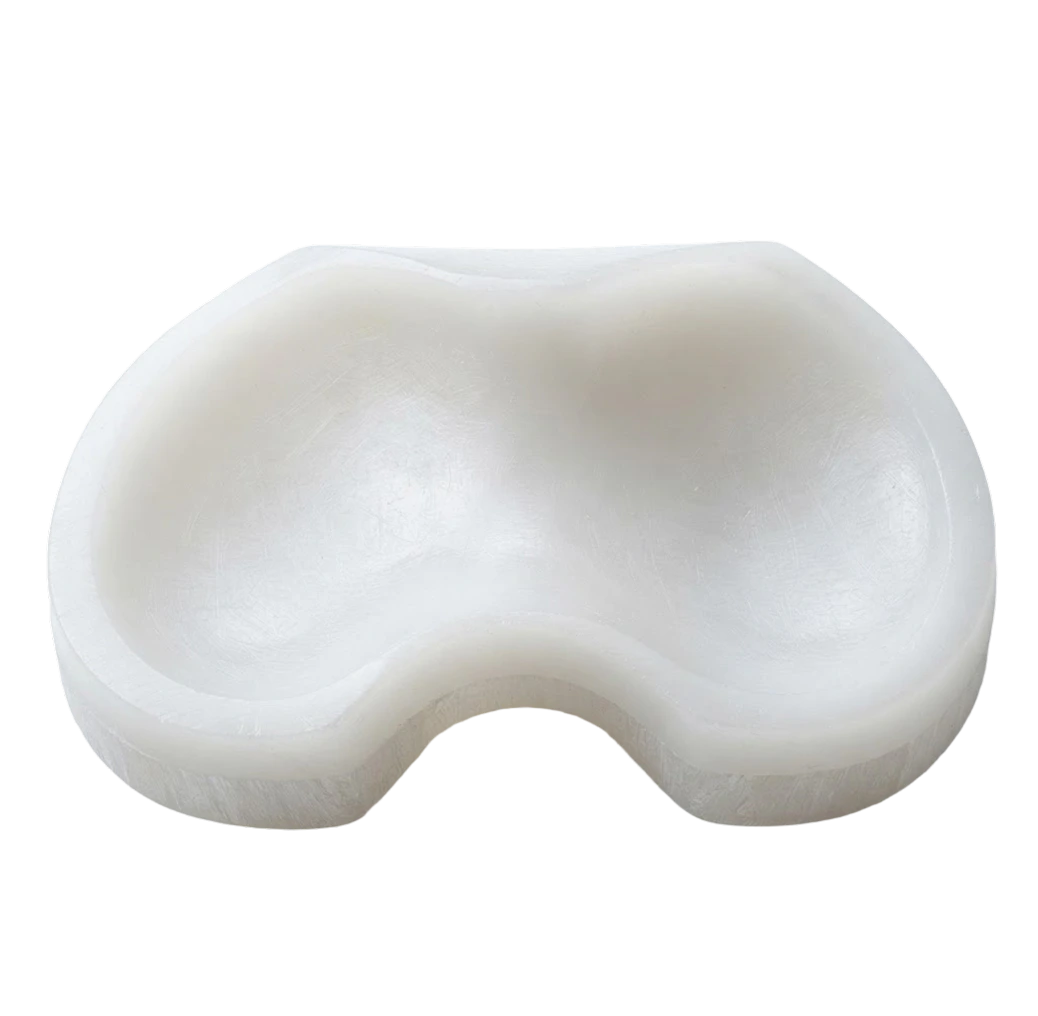
半月板
加工难点
UHMWPE热敏感性极强,切削区温升直接决定成败
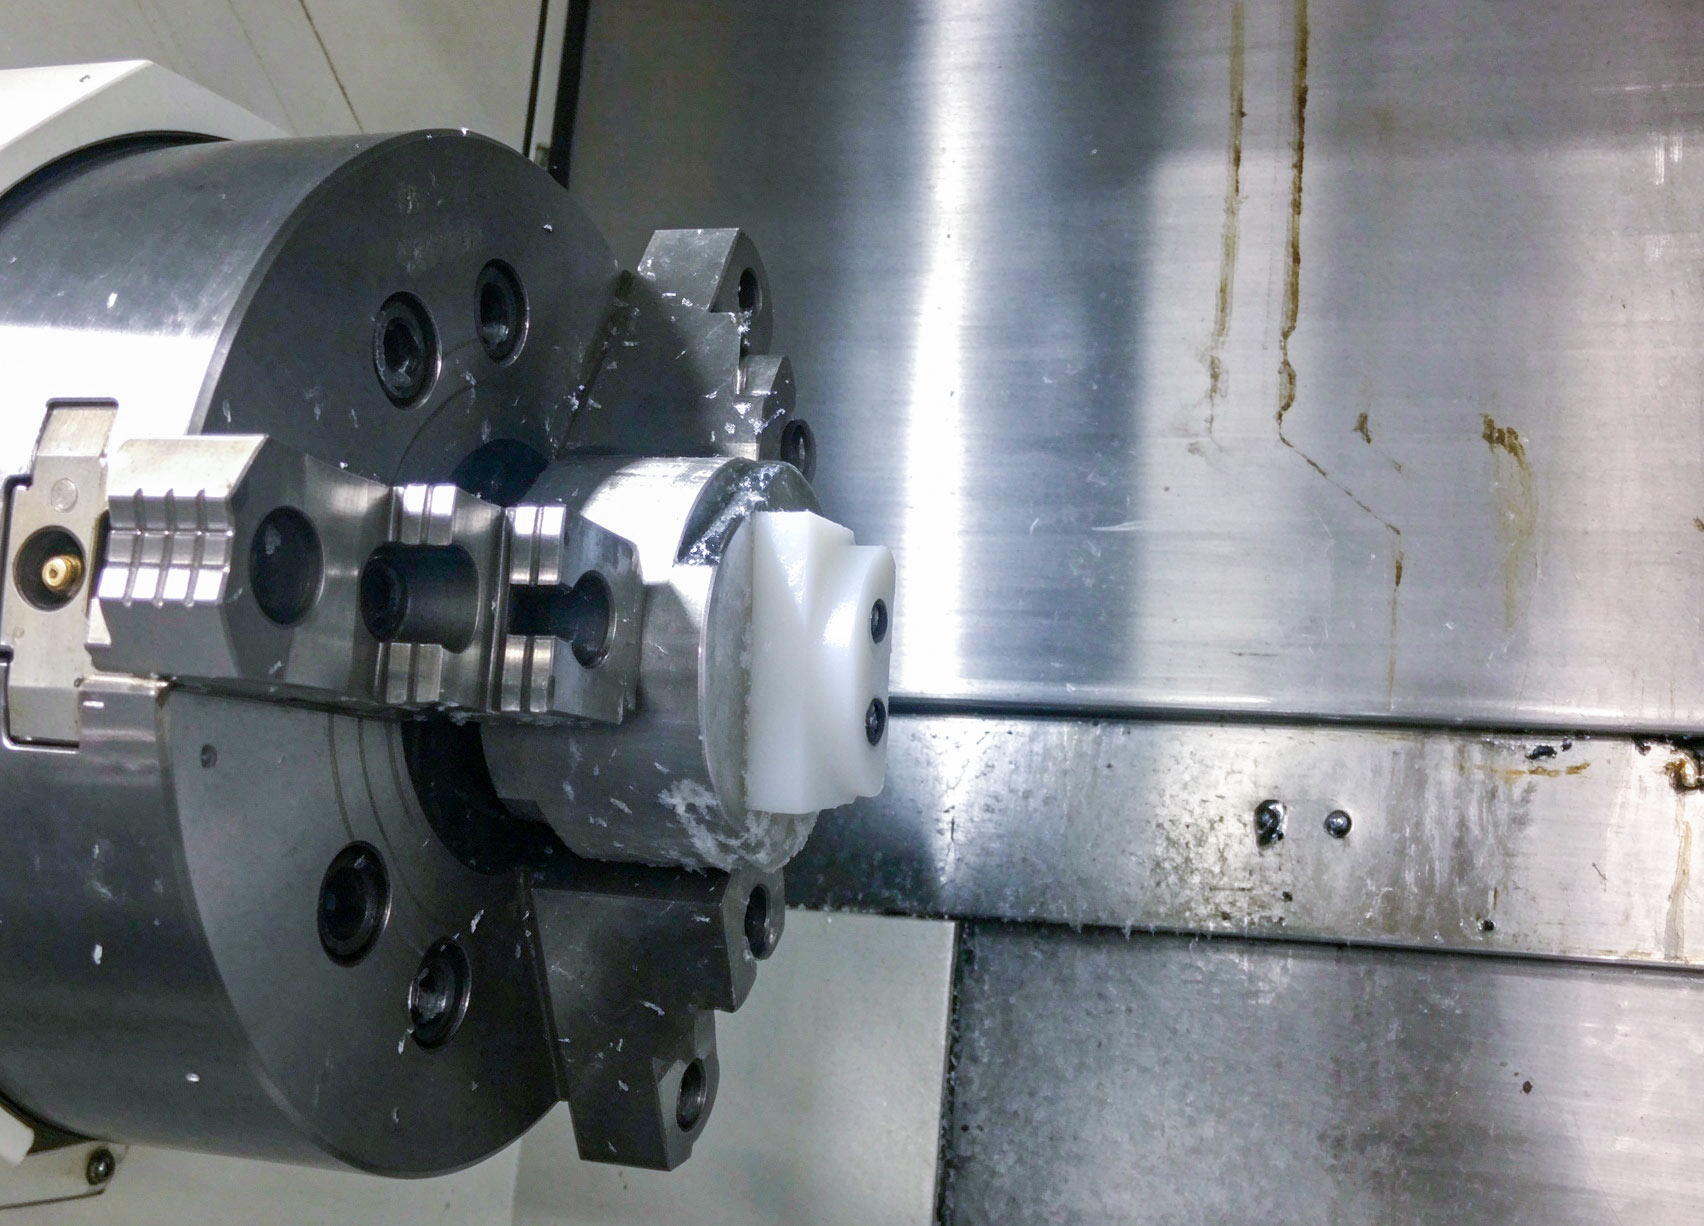
半月板假体主流材料为超高分子量聚乙烯(UHMWPE),软化点仅约80°C,热膨胀系数约为钢的15~18倍。切削中温度稍有累积,工件即在加工过程中发生尺寸漂移,表面从“被切削”转为“被烫抹”,出现涂抹状光泽面,尺寸与表面完整性同时失效。
弹性回弹使装夹与测量双双失真
UHMWPE弹性模量低,常规金属夹具的夹紧力即可使工件在夹持状态下变形,松开后部分回弹,导致加工时“合格”、卸件后“超差”。薄壁与无支撑区域尤为突出,装夹方案本身成为精度变量而非固定条件。
切屑呈连续带状,缠绕划伤关节面
与金属的断续切屑不同,UHMWPE切削时生成连续的长条状切屑,易缠绕刀具与工件,重新进入切削区后划伤已加工表面,同时阻碍排屑与冷却,进一步加剧热积累。切屑控制在此类材料加工中直接对应表面质量,而非辅助性工序问题。
加工后尺寸漂移持续数十小时,终检窗口难以锁定
UHMWPE的黏弹性使切削引入的内应力在加工后逐步释放,零件在卸件后24~72小时内仍可能发生可测的尺寸变化。若以“下机即检”作为终判依据,批次中部分零件可能在到达用户端时已超出公差,工艺链中必须为稳定化预留时间与工序安排。
如何解决半月板加工
精密车削平台的热稳定性设计,为低软化点材料提供可控切削基础
UHMWPE的加工窗口对温度高度敏感,机床自身的热行为直接影响切削区的热输入节奏。海德曼T系列高精密数控车床围绕主轴热位移进行系统补偿,在长时间连续加工中维持空间精度稳定,减少因设备热漂移叠加材料热膨胀带来的双重尺寸不确定性。
刚性平台与工艺匹配,降低弹性回弹对精度的干扰
弹性回弹无法通过单纯提高夹紧力消除,需要机床在轻切削条件下仍保持运动精度。海德曼车削平台的高刚性结构配合对进给与切深的工艺匹配,使UHMWPE在低载荷切削路径中维持稳定的刀具—工件相对位置,减少回弹量在工序间的随机波动。
针对连续切屑的工艺可调性,支持排屑策略落地
连续带状切屑的管控依赖切削参数、刀具几何与断屑方式的协同,而非单一刀具选型。海德曼车削平台具备对进给、转速与切削路径的精细调控能力,为UHMWPE加工中“以切代磨、以断屑代缠屑”的工艺开发提供可重复的执行基础。
工艺工程视角,将稳定化周期纳入制造节拍
UHMWPE的加工后漂移不是机床本身能“消除”的问题,而是工艺链必须纳入的约束。海德曼客户工程技术以具体零件为对象进行工艺验证与产线方案设计,可在制造单元层面为粗精加工分离、稳定化等待与终检节点安排留出系统空间,使尺寸一致性依靠流程设计而非事后筛选来保证。