髋臼杯加工解决方案
海德曼,为医疗制造每一环赋能。
髋臼杯
加工难点
薄壁半球壳,振动与装夹变形贯穿粗精加工
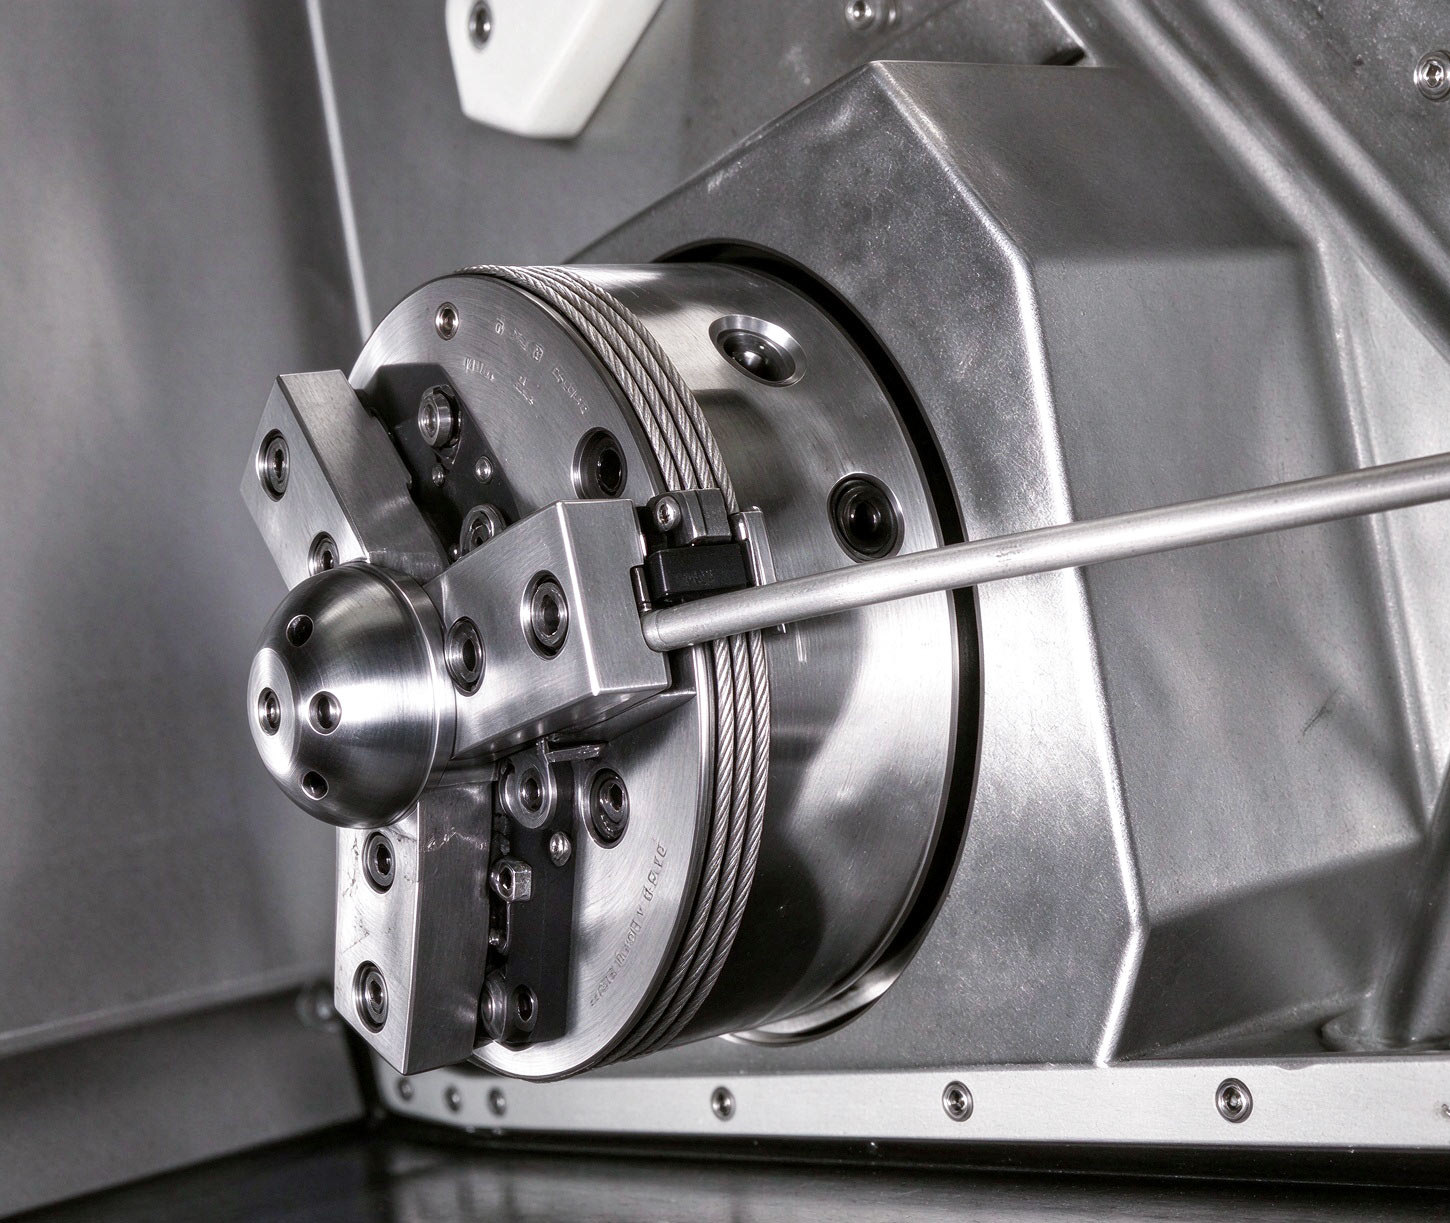
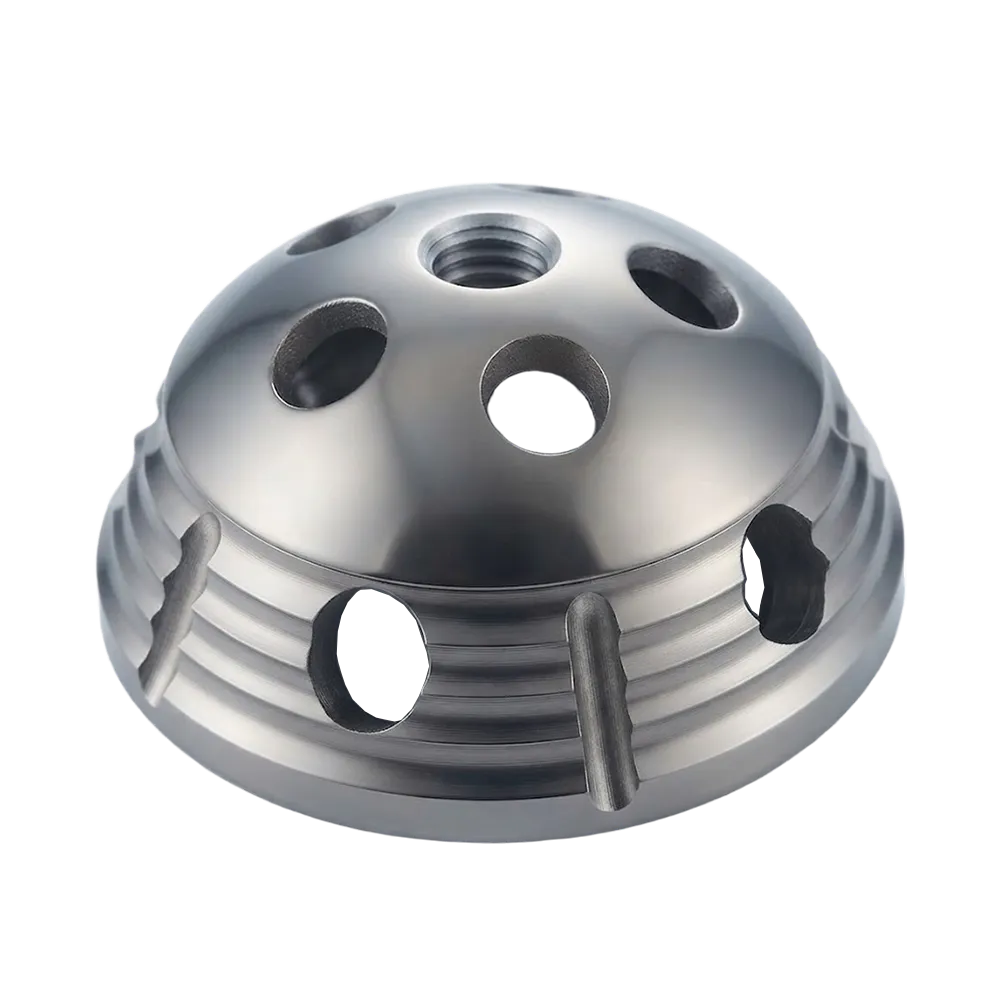
髋臼杯为薄壁半球壳结构,粗加工余量去除量大时切削力容易引发颤振,精加工阶段薄壁刚性进一步下降,夹持力稍大即引起弹性回弹。整个加工流程中,振动控制和低应力装夹是贯穿始终的约束条件,直接影响球面轮廓精度和壁厚均匀性。
内球面精度与表面完整性要求极窄
内球面作为与聚乙烯内衬或股骨头配合的功能面,圆度通常要求≤0.03mm,球窝接触面粗糙度Ra≤0.8μm,高端产品对表面缺陷的容忍度更低。CoCrMo合金的磨蚀性进一步放大了加工难度,刀具磨损加快,表面质量在批次内难以保持收敛。
3D打印多孔结构带来“非均质毛坯”加工挑战
增材制造的钛合金髋臼杯外表面带有骨长入多孔结构,粗加工时面临“皮肤”层断续切削和硬度不均的问题。多孔区域与实体区域的交界处切削条件突变,刀具受力波动显著,同时多孔结构内部的残留粉末去除和表面洁净度控制超出了纯切削加工的范畴。
定制化工装与批量一致性之间的工艺矛盾
髋臼杯几何随假体系统变化,加工中需使用定制夹具,装夹方案难以标准化。在批量生产中,每批次都可能涉及不同规格,工艺参数和夹具的频繁切换使尺寸一致性高度依赖操作经验,医疗植入物的追溯要求又进一步放大了这种波动风险。
如何解决髋臼杯加工
高精度车削平台与低应力装夹方案协同,控制薄壁变形
海德曼T系列高精密级数控车床主轴精度可达0.0005mm,整机刚性设计围绕连续切削工况优化。针对髋臼杯薄壁半球的装夹敏感性,海德曼客户工程技术可围绕具体零件几何进行低应力夹持方案开发,将夹持变形与切削振动纳入同一工艺窗口进行匹配,而非仅依靠通用卡盘应对。
以车代磨能力支撑内球面精度与表面质量
海德曼高精密级车床具备较强的以车代磨效果,可在车削工序中实现接近磨削的表面完整性。对于CoCrMo内球面的精加工,这一能力意味着减少对后续抛光或磨削工序的依赖,降低磨蚀性材料在多次装夹中的精度衰减风险,同时缩短工艺链。
热补偿与精度保持体系,降低长时间加工漂移
髋臼杯批量加工中,主轴热伸长与刀具磨损的累积会逐步侵蚀内球面圆度和粗糙度的一致性。海德曼将热补偿技术纳入机床精度控制体系,在连续加工工况下维持空间精度稳定,减少因设备状态漂移导致的批次内质量分化。
客户工程与自动化单元,适配多规格批量生产的工艺固化
海德曼客户工程技术以具体行业和零件为对象进行工艺验证、夹具设计与成套方案开发,并可集成自动化上下料单元。对于髋臼杯多规格、定制化的批量生产节奏,工艺参数和装夹方案可在设备与产线层面固化,降低换型时对操作者经验的依赖,为批次间一致性提供系统层面的保障。