髋臼内衬加工解决方案
海德曼,为医疗制造每一环赋能。
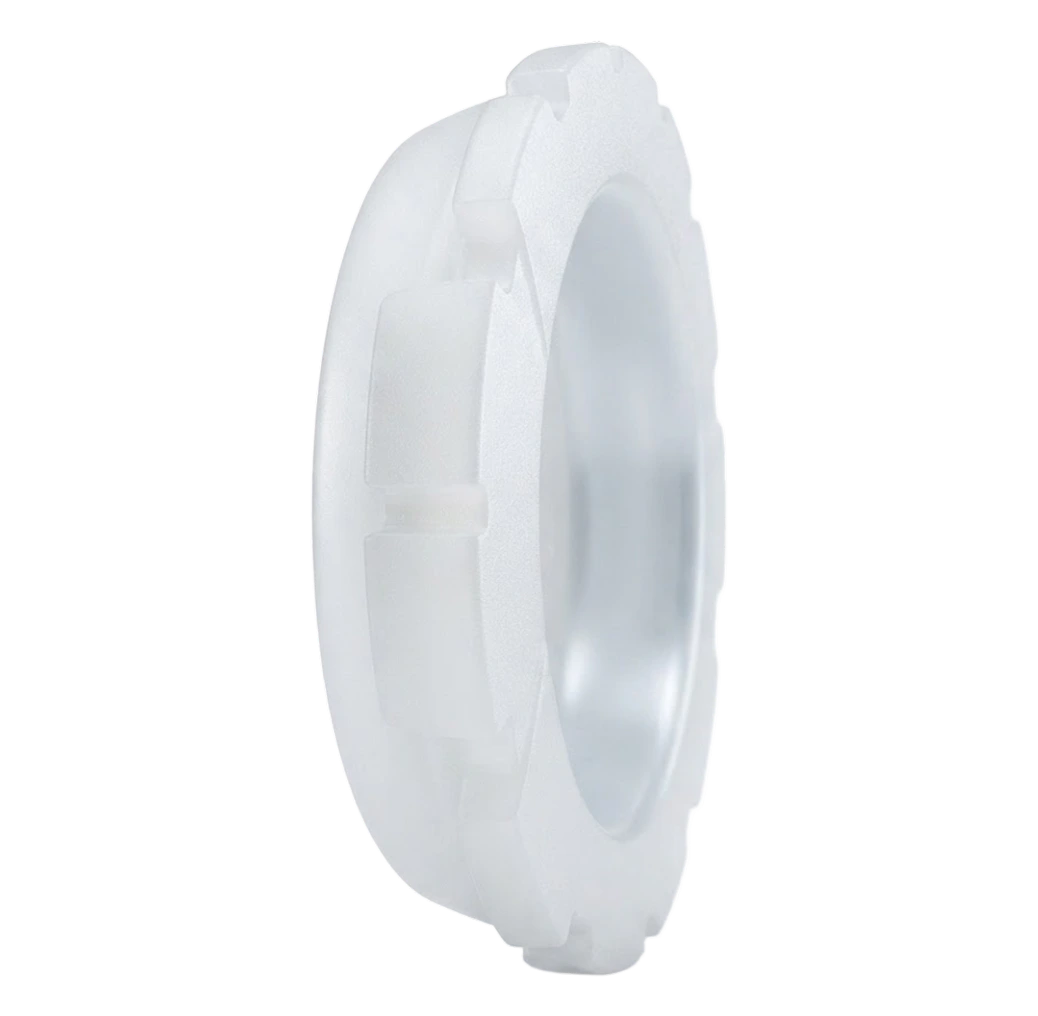
髋臼内衬
加工难点
薄壁UHMWPE件刚性极弱,振动与变形耦合
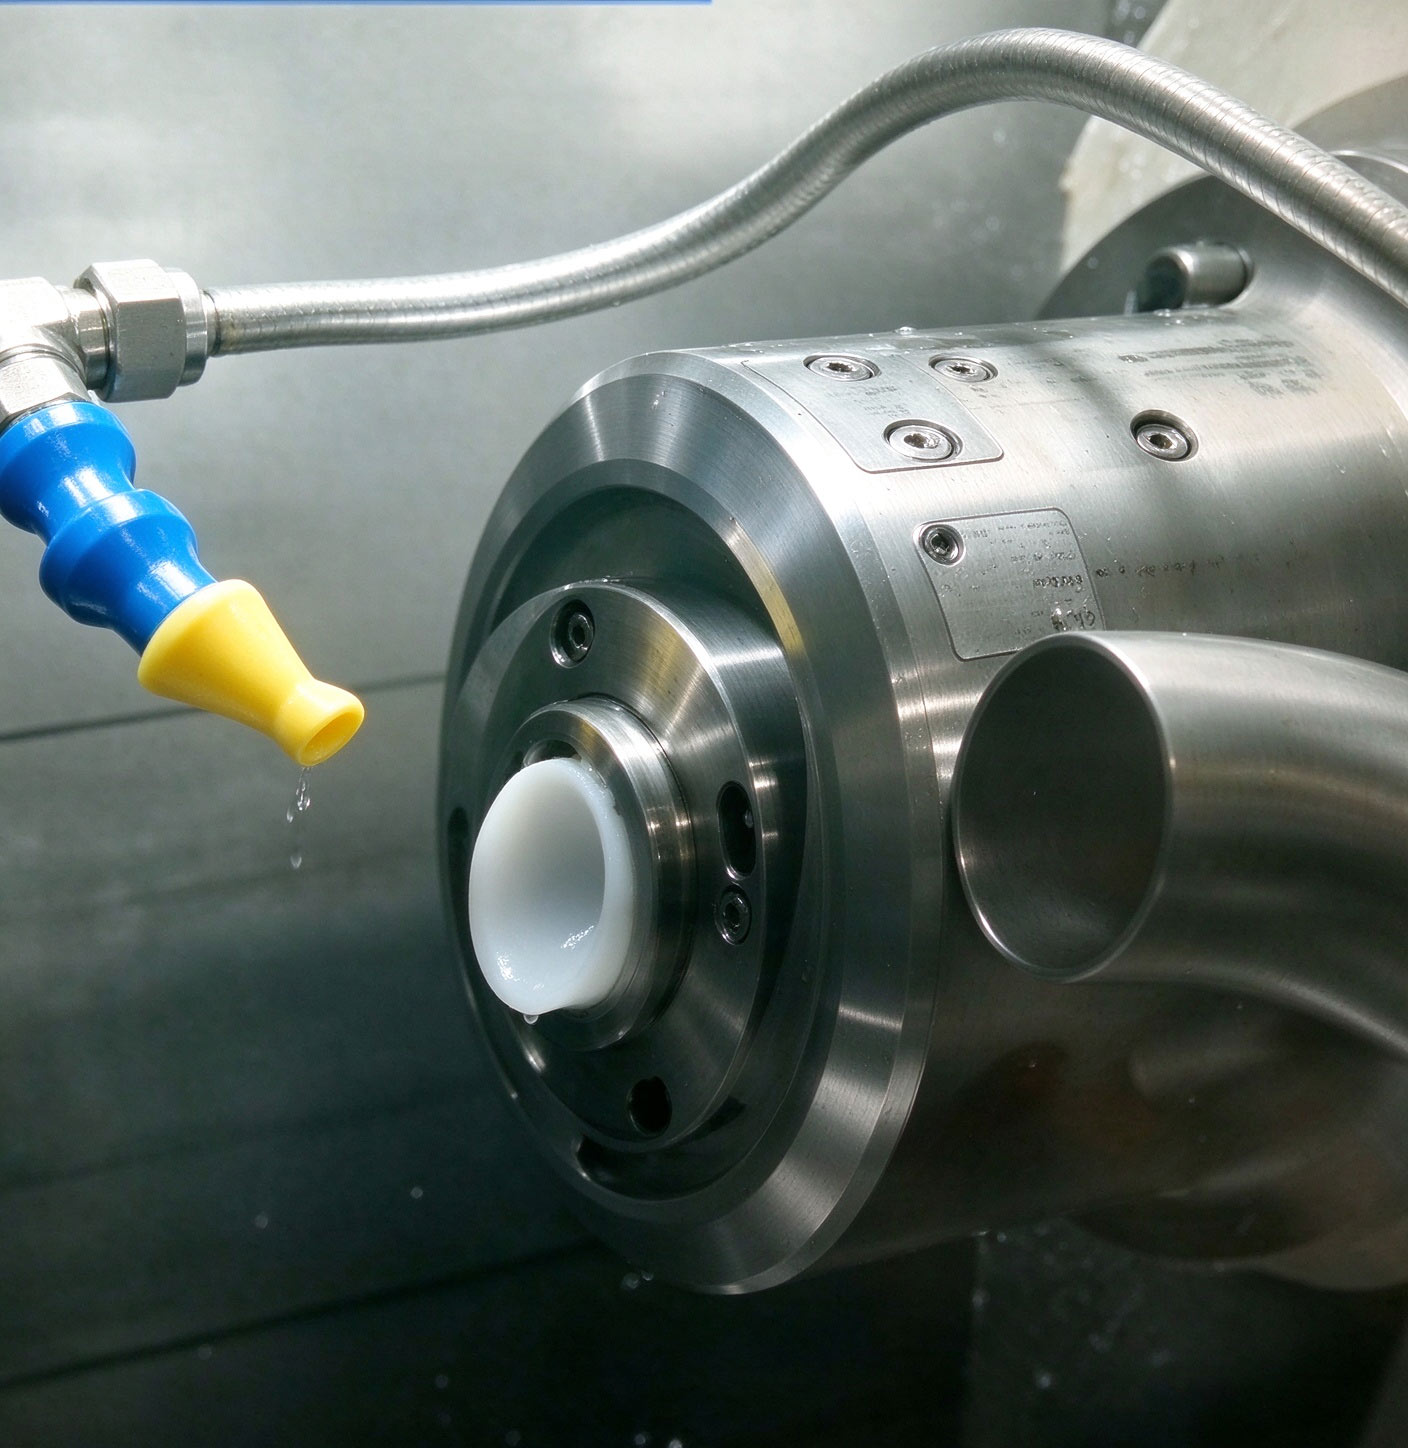
髋臼内衬壁厚通常仅数毫米,UHMWPE弹性模量低,切削力与夹紧力均易引起弹性变形。加工中必须严格控制振动,否则内球面轮廓精度与壁厚均匀性同步失稳,直接影响聚乙烯磨损率这一假体失效的首要因素。
切屑控制困难,缠绕划伤已加工表面
UHMWPE延展性极强,车削或铣削时切屑不易断裂,易缠绕在刀具与工件之间,划伤已精加工的内球面。切屑控制是UHMWPE加工中最突出的工艺障碍之一,直接关系到表面完整性与批量良率。
内球面精度与表面粗糙度直接决定磨损寿命
髋臼内衬与股骨头构成摩擦副,内球面尺寸公差和表面粗糙度须满足ISO 7206-2:2011要求。任何微小的形状偏差或表面缺陷都会加速UHMWPE磨屑释放,进而诱发骨溶解,加工阶段的质量控制容错空间极小。
定制夹具与低应力装夹,通用方案难以适配
内衬外形与锁定结构因假体系统而异,加工中需使用定制夹具,同时夹持力必须控制在极低水平以避免薄壁回弹。通用卡盘方案在UHMWPE薄壁件上难以同时满足定位精度与低应力要求,工艺开发成本与批量一致性压力并存。
如何解决髋臼内衬加工
高精度车削平台,为低刚性材料提供稳定切削基础
海德曼精密级数控车床具备微米级主轴回转精度与高刚性结构,围绕UHMWPE薄壁件的车削成形,可在低切削力条件下维持稳定的运动精度,为内球面轮廓与壁厚均匀性提供设备层面的精度保障。
工艺参数匹配与振动抑制,针对UHMWPE切削特性
针对UHMWPE切屑不易断裂、易缠绕的特点,海德曼可在车削工艺中对切削参数、刀具几何与断屑策略进行匹配优化,减少切屑对已加工表面的二次损伤,同时抑制薄壁件加工中的振动响应。
热稳定性与精度保持,支撑长时连续加工一致性
UHMWPE虽为高分子材料,但内衬加工对机床长时间连续运行中的精度漂移同样敏感。海德曼将热补偿与精度保持纳入机床设计体系,在批量加工中维持进给轴与主轴的空间精度稳定,减少因设备状态波动引入的尺寸偏差。
客户工程与自动化集成,适配定制化批量生产
海德曼客户工程技术可围绕具体内衬几何与装夹需求进行工艺验证与夹具方案开发,并支持自动化上下料集成。对于多规格、定制化程度高的髋臼内衬批量生产,工艺参数与装夹方案可在设备与产线层面固化,降低对操作者经验的依赖。