双关节连接杆加工解决方案
海德曼,为人形机器人制造每一环赋能。
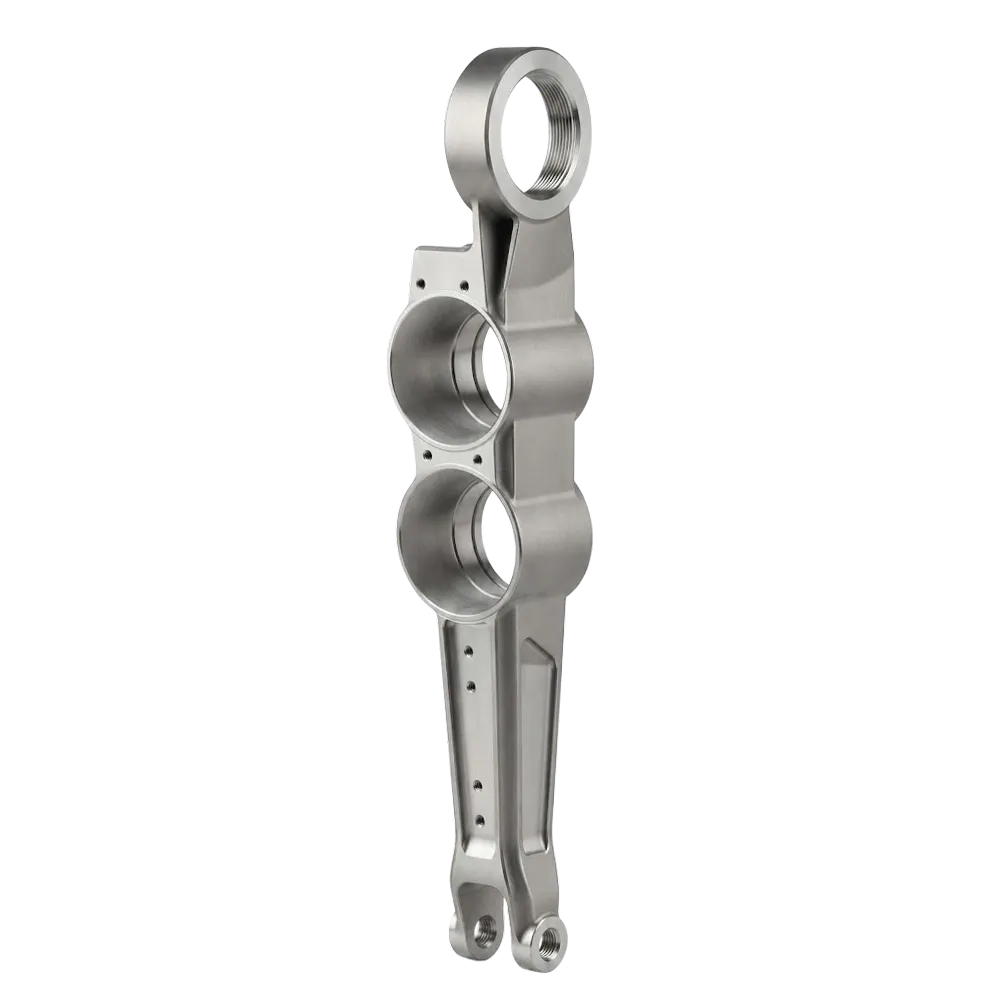
双关节连接杆
加工难点
细长杆件两端孔系同轴度要求高,基准转换易累积误差
双关节连接杆两端分别设有连接孔或关节轴承安装孔,两孔轴线之间的同轴度与位置度要求严格。零件呈细长杆状,加工时需多次调头装夹或多次基准转换,每次装夹的定位误差逐步累积,最终装配时可能出现关节卡滞或异响。
薄壁杆身刚性弱,切削与夹持变形难以兼顾
连接杆中部杆身壁厚小、长径比大,切削力与夹紧力均易引起弹性变形。夹紧力过大导致工件变形,夹紧力不足则加工中产生振动,两者之间的工艺窗口极窄。
关节配合面精度要求严,多次装夹难以稳定保证
连接杆与关节模组的配合面涉及轴承安装孔、端面及定位结构,配合间隙直接影响关节运动精度与使用寿命。多工序转换中每次装夹都会引入新的定位偏差,使配合面的尺寸一致性和位置精度在工序间逐步衰减。
批量一致性依赖人工经验,工艺固化程度不足
双关节连接杆作为机器人关节模组中的结构支撑件,批量规模随机器人产业快速增长。传统加工方式中,切削参数、装夹方案与刀具策略多依赖操作者经验,批次间质量波动难以系统控制。
如何解决双关节连接杆加工
车铣复合一次装夹,从源头减少基准转换
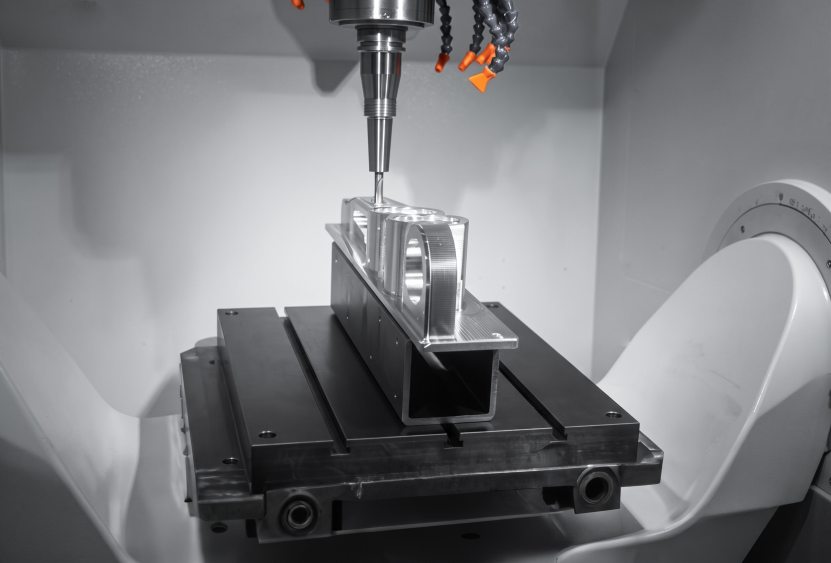
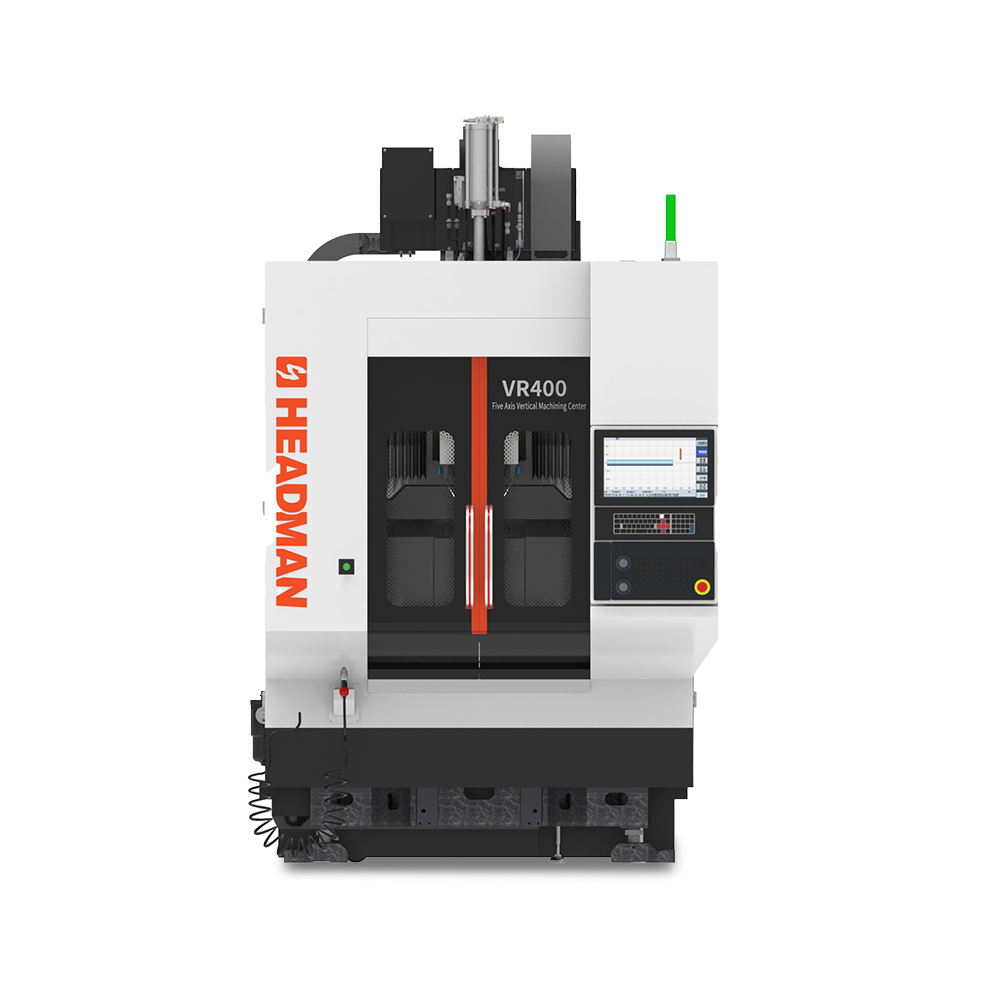
海德曼以车削平台为基础集成五轴五联动车铣复合能力,双关节连接杆的回转体特征与两端孔系可在同一平台连续完成,避免传统分序加工中反复调头装夹带来的定位误差累积。对于细长杆件两端孔系的同轴度控制,一次装夹的工艺路径比多次基准转换更具备精度收敛条件。
低应力装夹与刚性匹配,兼顾变形与振动控制
针对薄壁杆身的刚性弱点,海德曼在装夹方案中引入低应力柔性夹持思路,并结合主轴动态特性与切削参数的匹配优化,在夹持变形和切削振动之间建立可控的工艺窗口,减少因装夹方式不当导致的圆度与直线度超差。
热补偿与空间精度保持,支撑配合面精度稳定
关节配合面的精度不仅取决于单次加工,更取决于长时间加工中机床精度的保持能力。海德曼将热位移补偿与空间几何误差补偿纳入精度控制体系,使主轴与各进给轴在连续加工中维持稳定的空间精度,配合面的尺寸一致性和位置精度得到系统保障。
工艺软件与自动化单元,减少人工经验依赖
海德曼围绕车铣复合加工开发专用工艺软件,将切削参数、刀具策略与装夹方案以模块化方式集成,降低对操作者经验的依赖。自动化车削单元支持桁架或机器人上下料,适配机器人关节零件批量增长的生产节奏,通过工艺固化保障批次一致性。