差速器壳体加工解决方案
海德曼,为汽车制造每一环赋能。
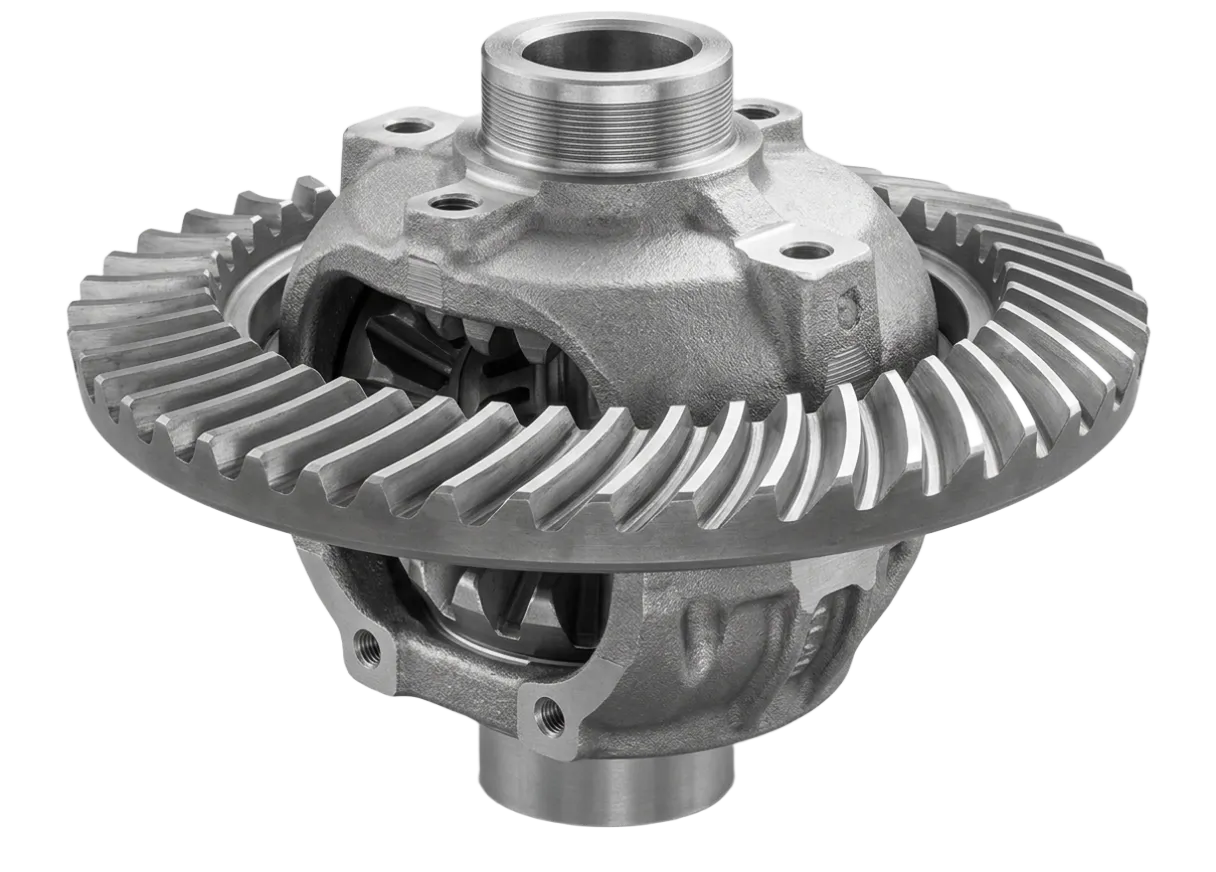
差速器壳体
差速器壳体加工难点
两端轴承孔同轴度难控制
壳体为铸件,多次装夹易造成两侧轴承孔同轴度超差,影响装配噪音与寿命。
内腔球面加工困难
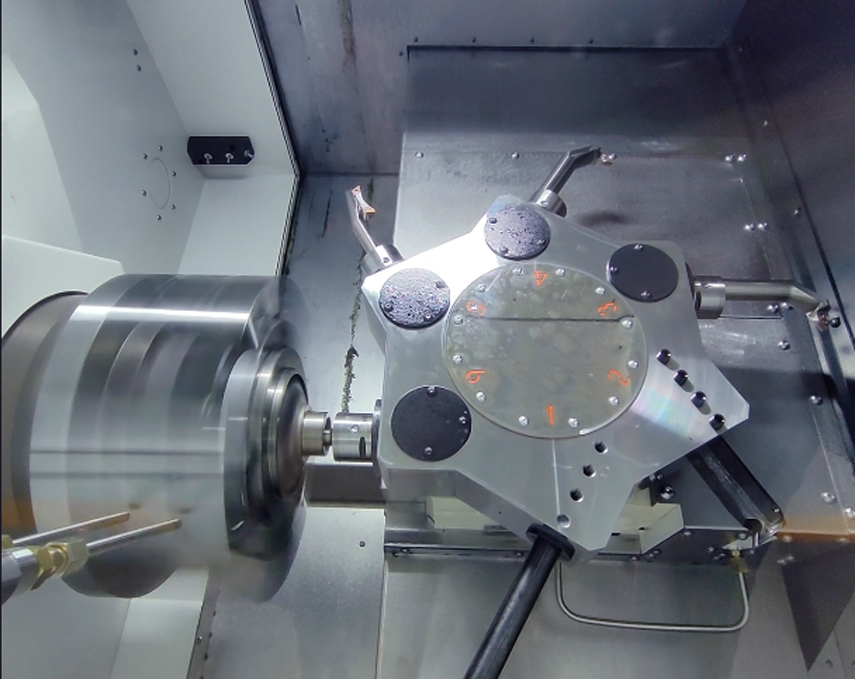
口小腔大,刀杆悬伸长、刚性差,内腔球面轮廓精度与表面质量不易保证。
法兰断续切削易崩刀
法兰面多孔分布,属于断续切削,刀具频繁受冲击,易崩损、寿命低。
铸件加工易变形
差速器壳体多为球墨铸铁/灰铸铁,铸件内部存在疏松、气孔、夹砂、硬质白口层;加工时刀具磨损忽快忽慢,切削震刀,尺寸一致性差,批量加工公差漂移严重。
如何解决壳体加工难题
拥有大量汽车零部件量产落地客户,自研多条交钥匙自动化柔性产线,成熟方案可直接适配铸铁、铝制差速器批量生产。
一次装夹复合加工
复合一体化加工,一次装夹保障多组孔系高精度。
柔性工装 + 高刚性机床
高刚性床身 + 减震铸件结构弱化切削振动。
自动化 + 在线检测一体化
可搭建全自动加工单元,集成视觉定位、自动翻转、激光打标、机内尺寸检测等。