柔轮加工解决方案
海德曼,为人形机器人制造每一环赋能。
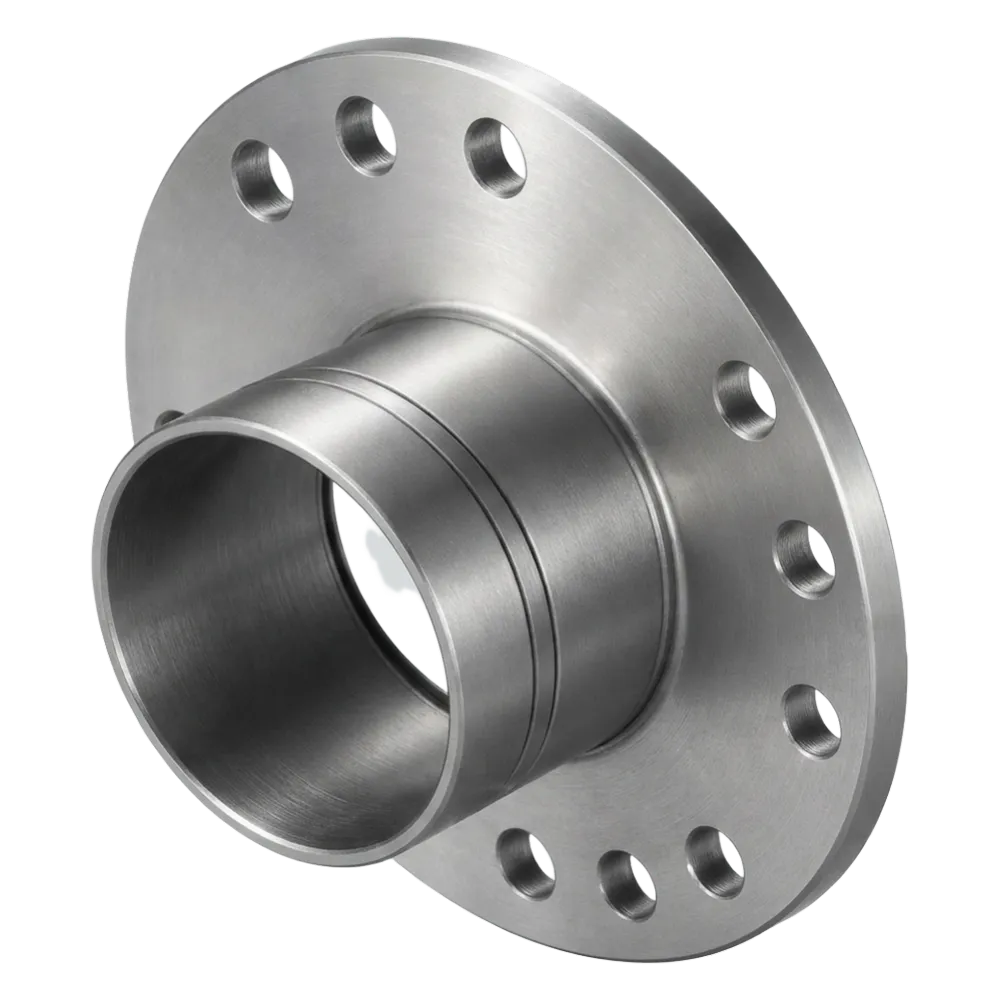
柔轮
加工难点
超薄壁装夹,一夹就变形
柔轮壁厚通常不足1毫米,最薄处仅0.3mm左右,传统夹紧力极易引起弹性变形,直接造成齿形加工误差,甚至导致工件报废
高硬度材料,切削难度大
柔轮材料多为SNCM439(40CrNiMo)等高强度钢,热处理后硬度达38~42 HRC,普通刀具磨损快,尺寸精度难以保证
齿形精度达微米级
齿形质量需满足DIN 3960/62或ISO 1328第4级标准,节距公差控制在个位数微米,圆周跳动须保持在5微米以内
多工序转换,精度一致性难稳
从软车削、热处理、硬车削到滚齿,工序链条长,每道工序的装夹误差与热变形都会累积,批量生产中尺寸一致性极难保持
如何解决柔轮加工
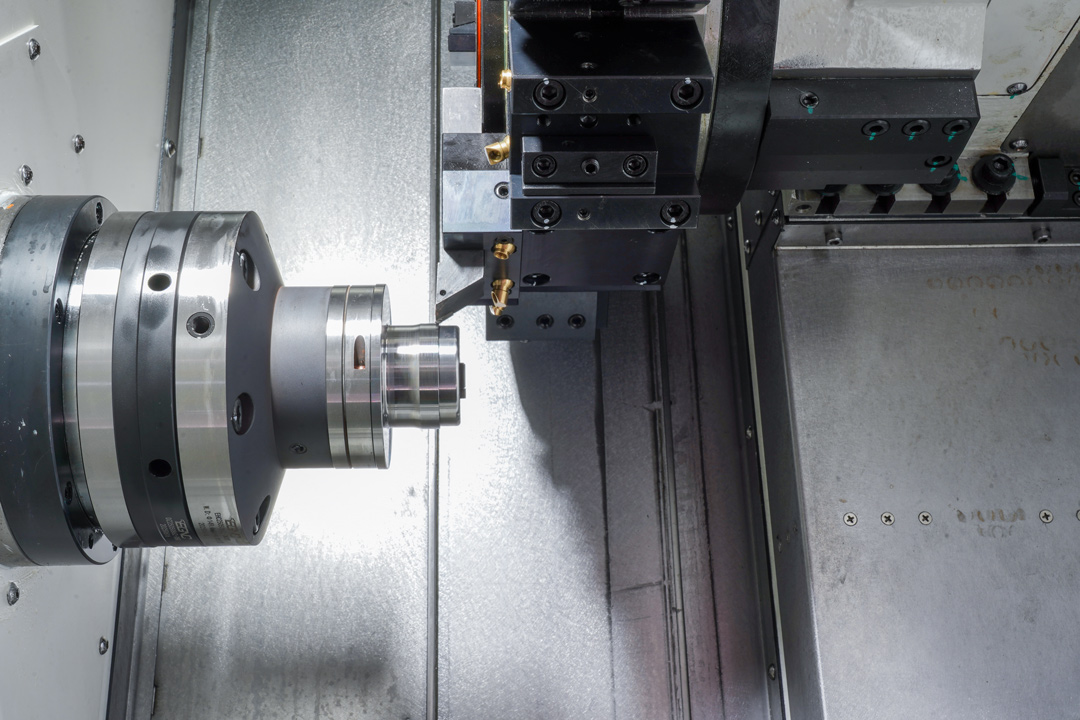
高刚性电主轴+微米级精度,薄壁加工不变形
主轴端跳径跳控制在2μm以内,配合大扭矩,实现微米级稳定切削,薄壁件加工精度有保障。
“以车代磨”硬车工艺,攻克高硬度材料
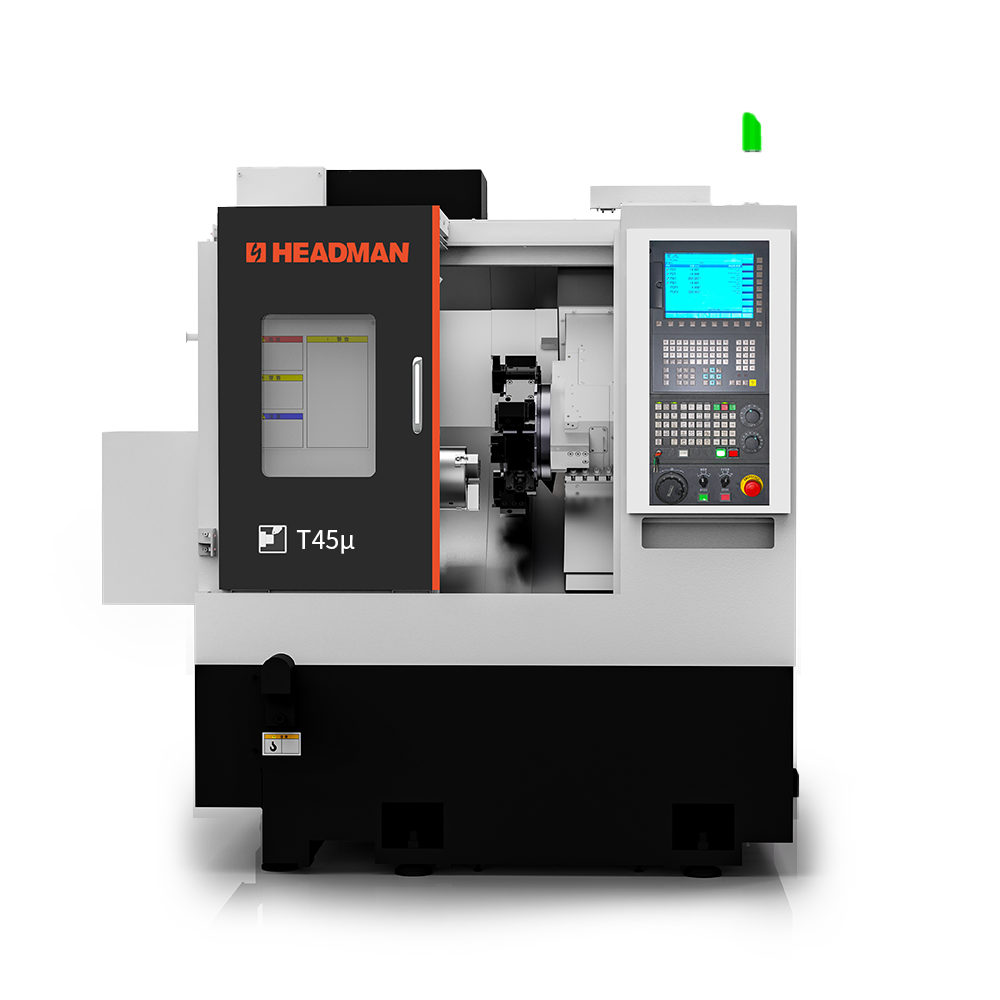
海德曼柔轮加工专机以车削达到磨削精度水平,硬车方案成本仅为传统磨床的几分之一,效率提升数倍至数十倍
整机热稳定结构,全天尺寸不漂移
三角热对称结构配合多路冷却系统,长时间连续加工仍保持尺寸稳定,节距公差与跳动稳定达标。
自动化单元+专机方案,批量一致性有保障
支持桁架、协作机器人联线,柔轮加工专机已对外销售,从毛坯到成品无人化生产,批次一致性稳定可控。