制动盘加工解决方案
海德曼,为汽车制造每一环赋能。
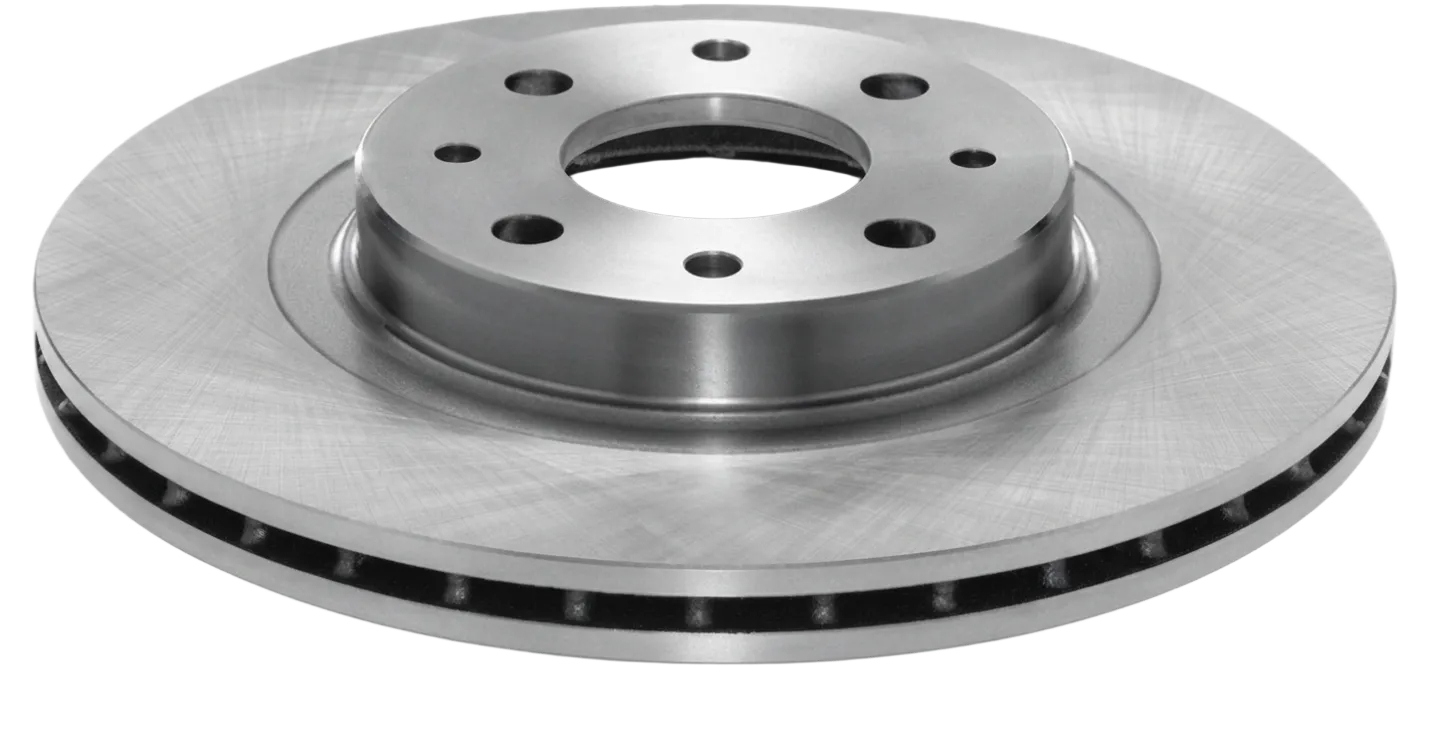
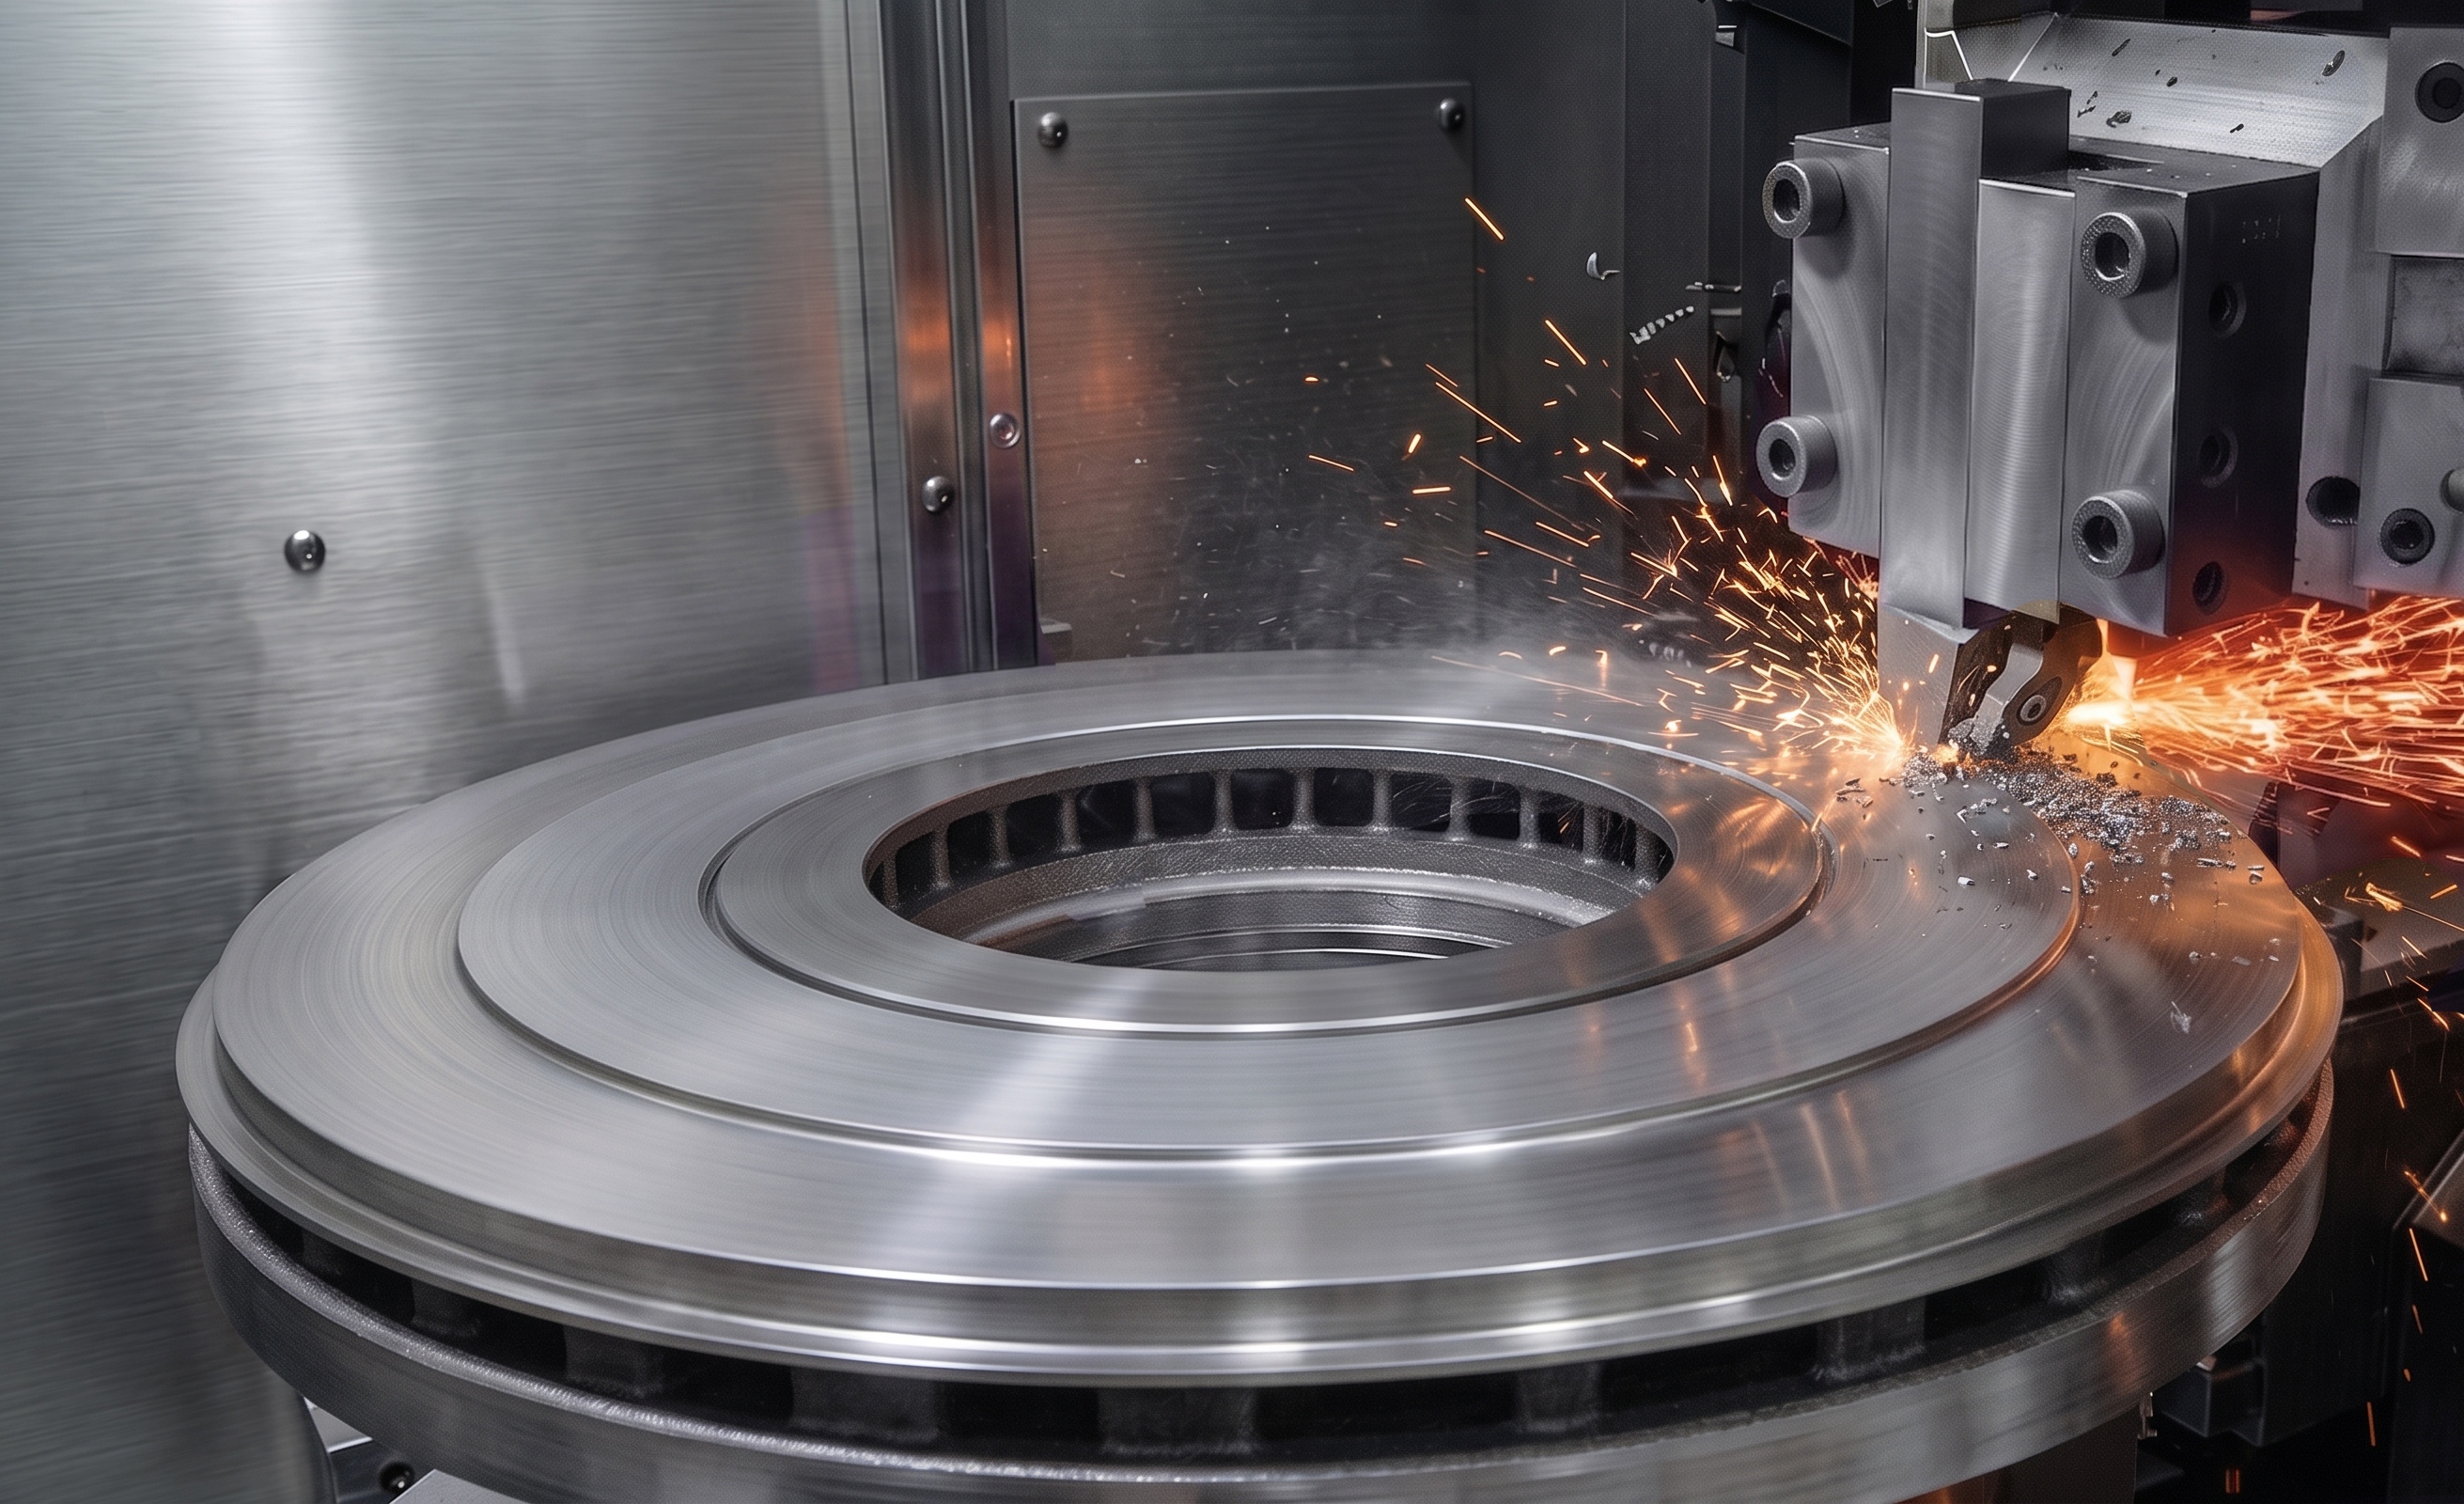
制动盘
加工难点
厚薄差要求微米级
两制动面圆周厚薄差通常要求控制在0.009mm以内,靠精加工保证,对机床精度与热稳定性要求极高。
平行度与跳动严苛,双刀同步难调
平行度0.04mm、跳动0.025mm,需一次装夹双刀同步车削两端面。但下端面刀具与卡爪空间冲突,干涉问题突出。
大直径薄壁盘件,易变形
制动盘属大直径薄壁盘形零件,夹持力与切削力稍有不慎即产生变形,平行度随之失控。
批量大、节拍紧,一致性难稳
汽车制动盘量产规模大,多次装夹和人工上下料直接影响批次一致性与效率。
如何解决制动盘加工
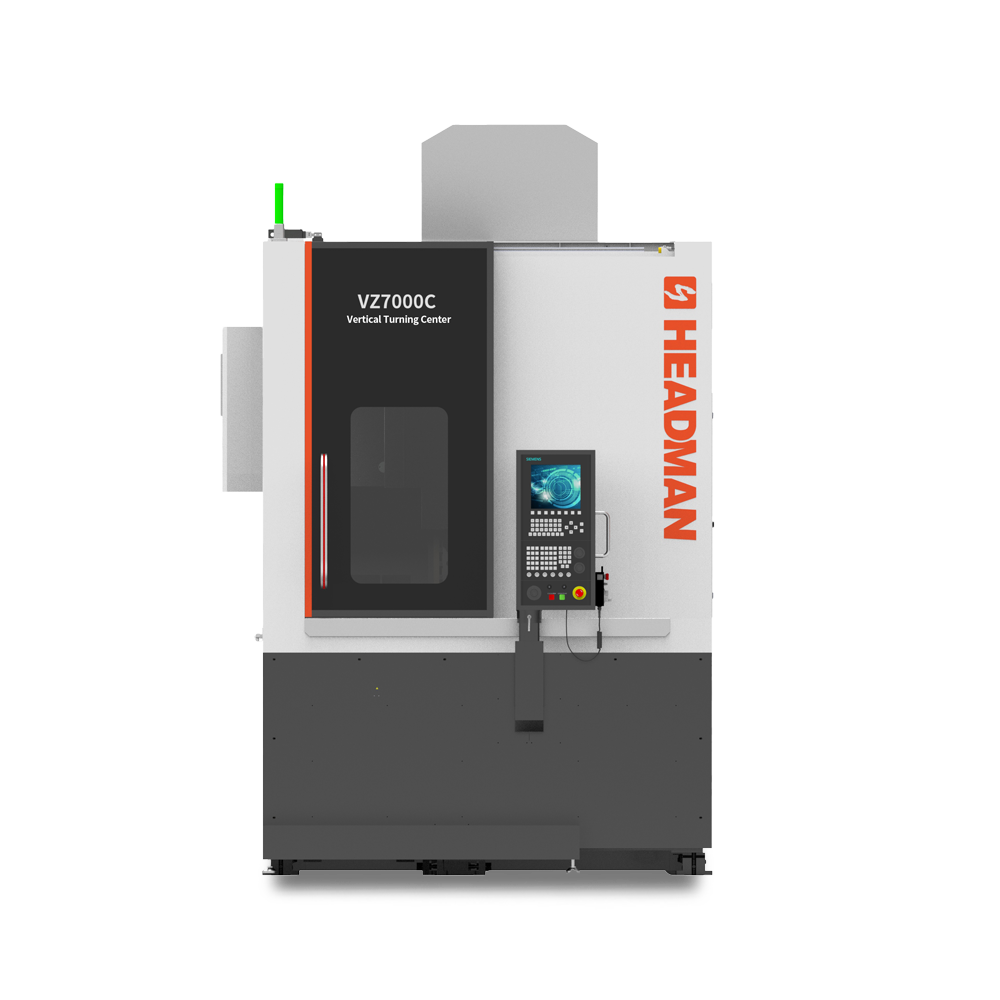
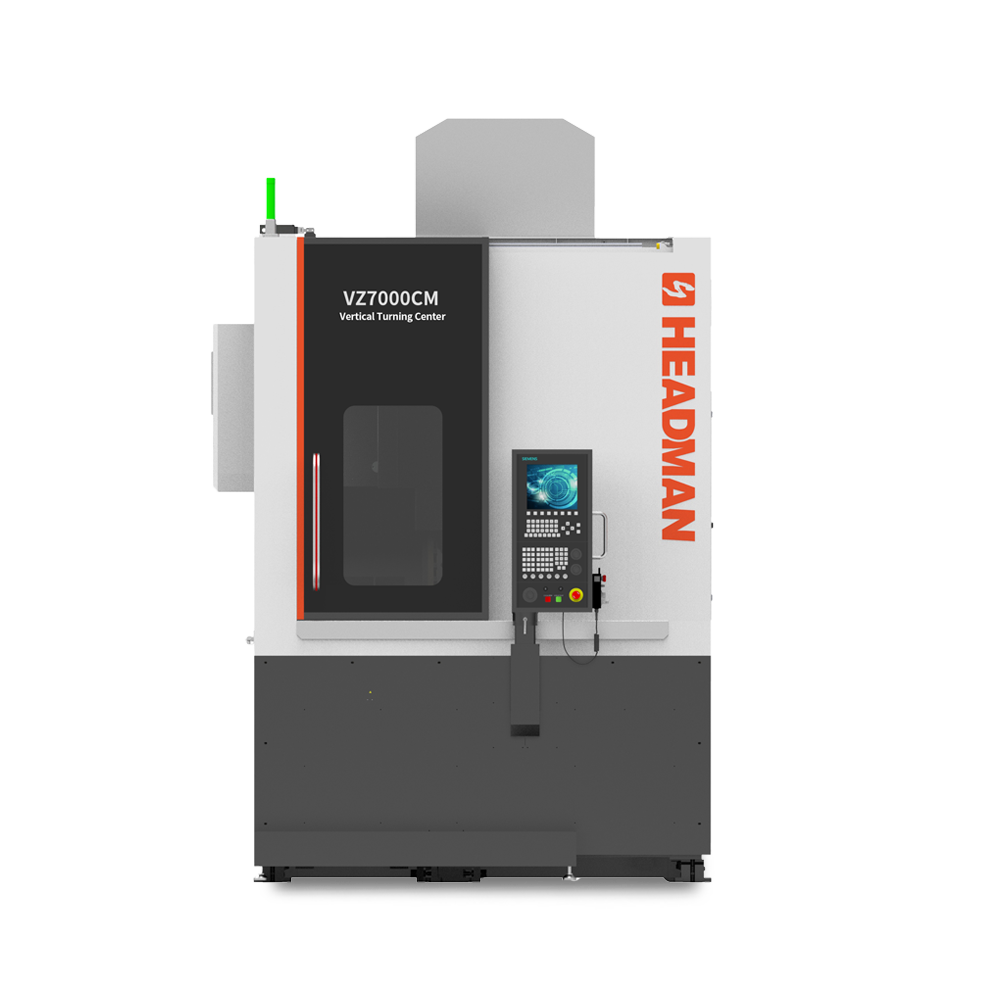
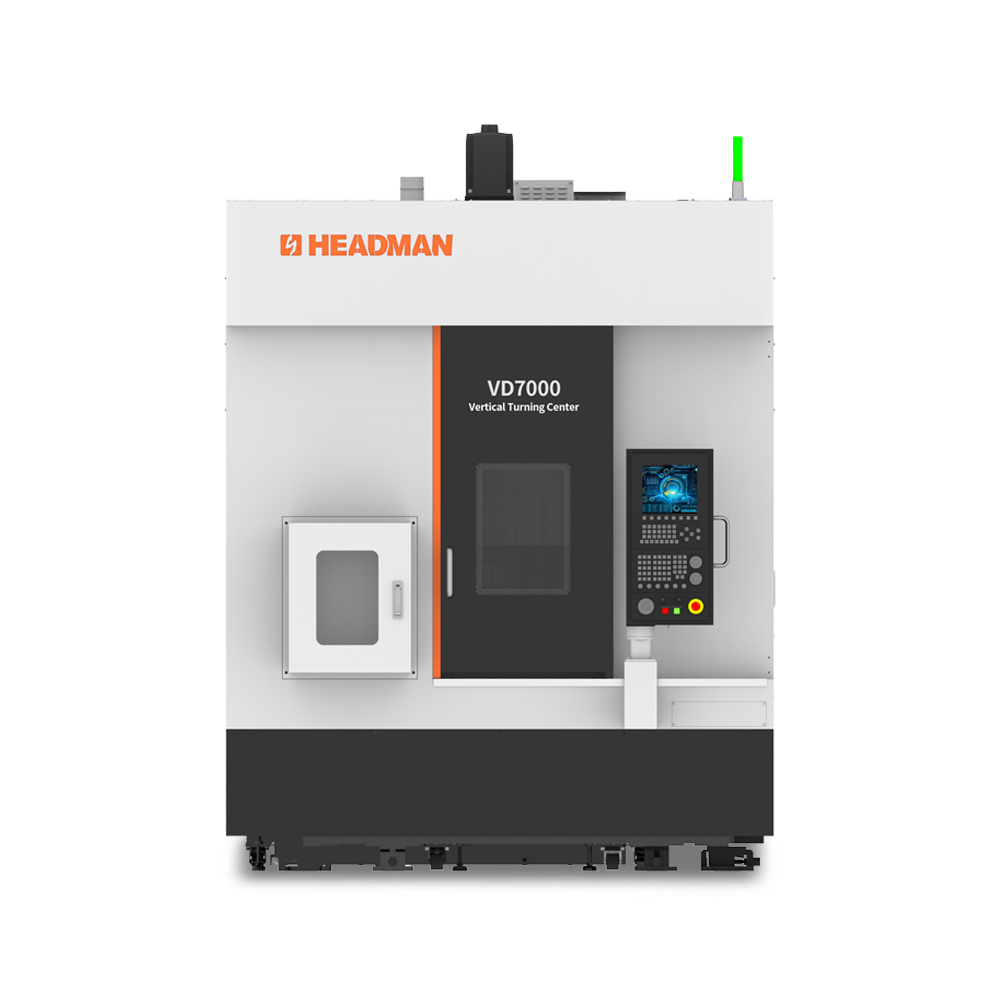
正倒立式车削中心,双刀同步一次成型
上下双主轴、左右双刀塔对置布局,一次装夹完成正反两面加工,从结构上解决双刀干涉与二次装夹误差。
高刚性电主轴+热补偿,微米级精度稳定
自主开发高刚性电主轴,配合热补偿技术,长时间连续加工仍稳定保证DTV与平行度。
优化夹持与切削,抑制薄壁变形
针对盘类零件优化夹具与切削策略,在保证夹持刚性的同时控制变形,平行度稳定达标。
内置物流+自动化单元,批量高效一致
设计内置物流系统,可轻易联机组成自动化单元,从毛坯到成品无人化生产,节拍与一致性兼得。