涡轮转子加工解决方案
海德曼,为汽车制造每一环赋能。
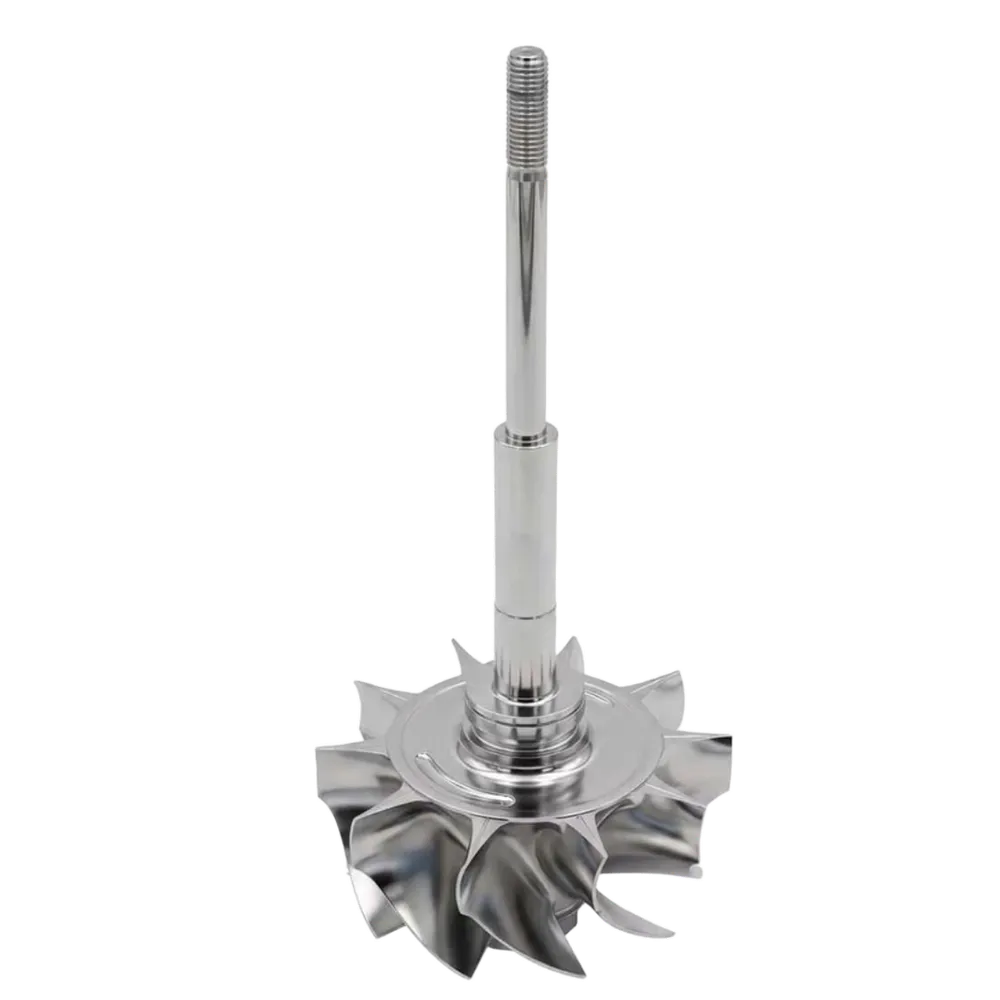
涡轮转子
加工难点
整体叶片薄壁扭曲,切削变形与振动突出
涡轮转子叶片为空间曲面薄壁结构,叶片间距小、型面扭曲度大,半精加工与精加工阶段极易发生变形和振动,表面质量与型面精度难以稳定控制。叶片最终铣削成形后不再有其他后续加工,加工缺陷无法通过后续工序弥补。
深腔窄通道,刀具可达性与刚性双重受限
叶片间通道狭窄,可用刀具直径小、悬伸长,刚性严重不足。深腔加工中刀具颤振直接影响叶片表面完整性,同时小直径刀具的切削线速度保持与排屑均面临挑战。
高速旋转工况对动平衡精度要求极高
涡轮转子为高速旋转零件,叶片对称度和加工精度直接决定转子动平衡品质,进而影响整机振动水平与运行可靠性。叶轮各叶片的质量分布一致性、轮毂回转精度等微小偏差均会在高速运转中放大为不平衡量。
多工序基准转换,累积误差难以收敛
涡轮转子从车削回转体基准、五轴铣削叶片型面到最终动平衡校验,工序链长,各阶段定位基准频繁转换,基准不统一导致位置精度在工序间逐步累积,批量生产中一致性波动显著。
如何解决涡轮转子加工
车铣复合工艺集成,减少基准转换环节
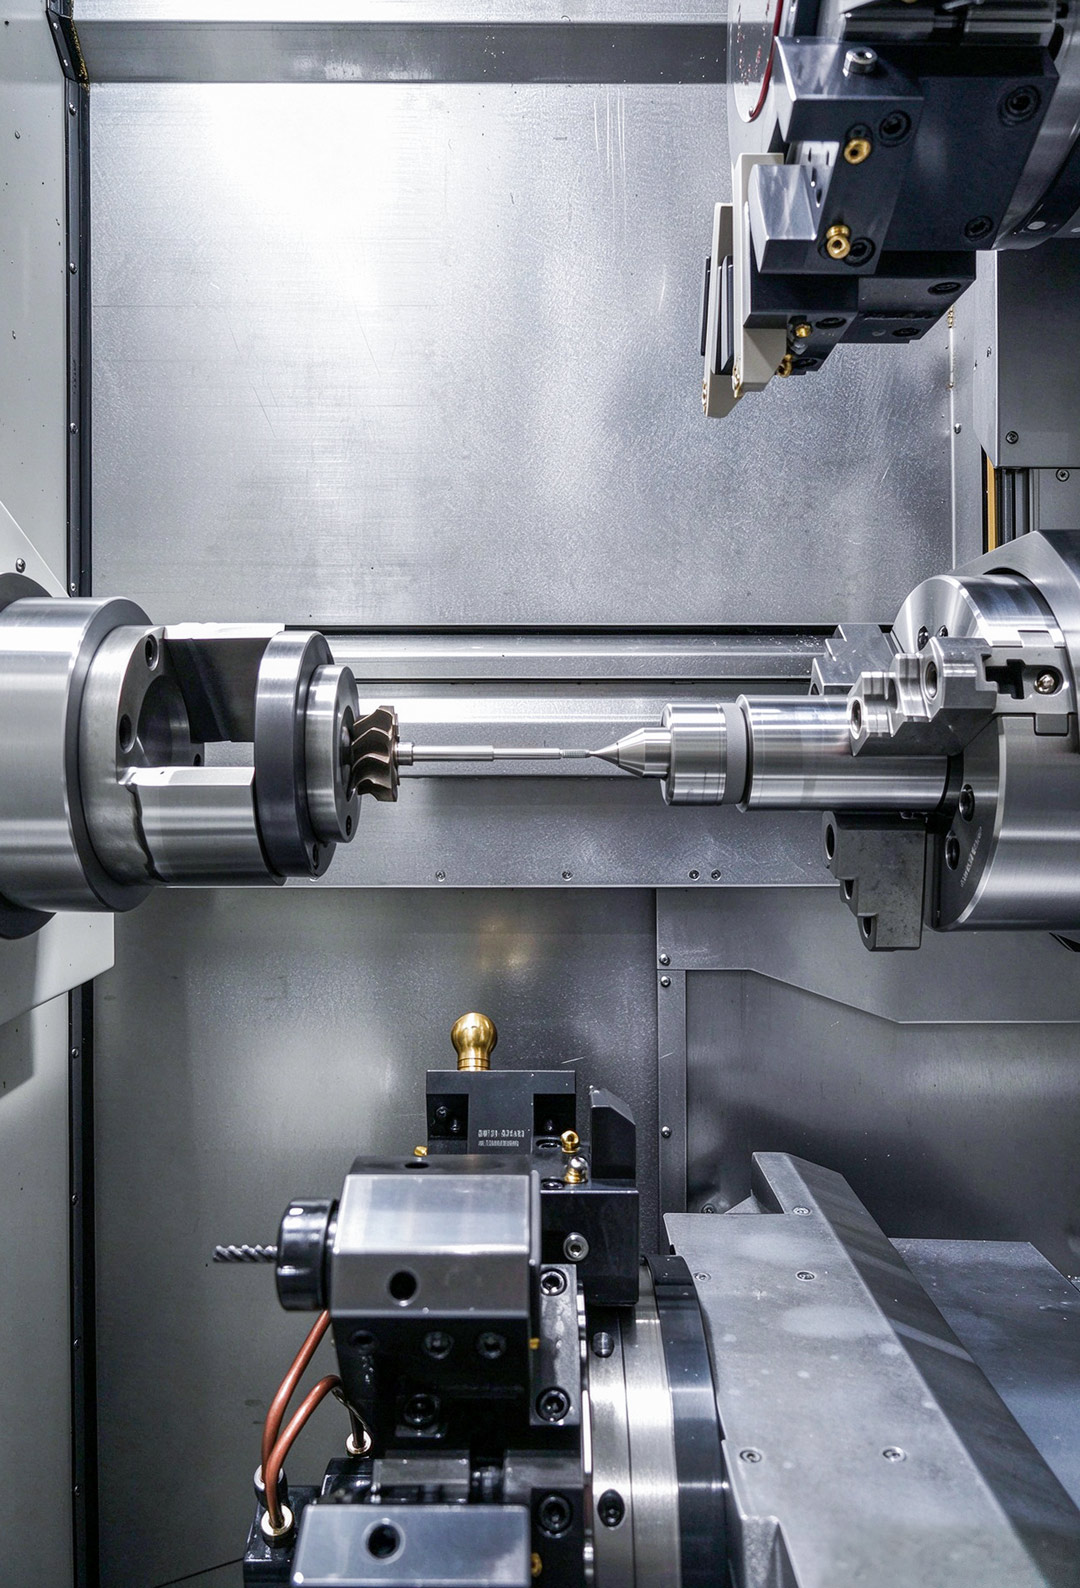
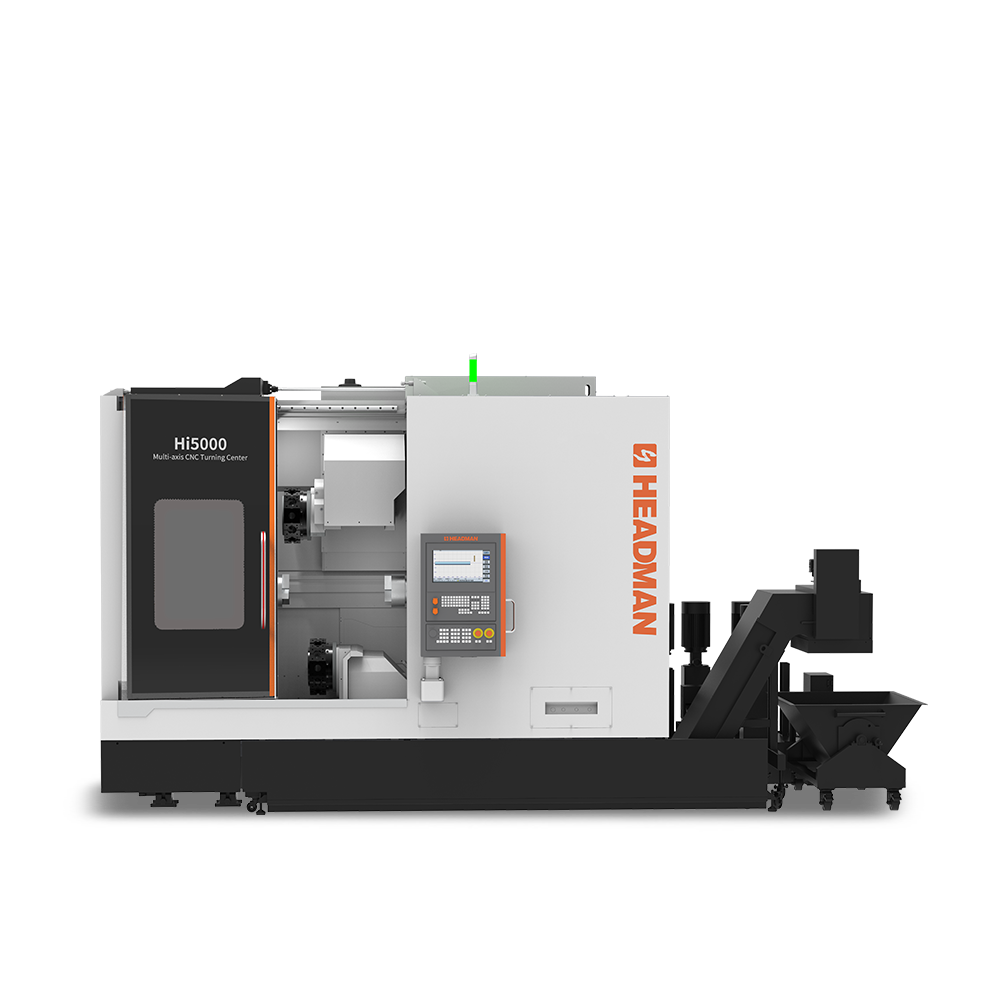
海德曼以车削平台为核心集成五轴五联动车铣复合能力,将回转体车削与叶片型面铣削在同一平台完成,减少传统分序加工中反复装夹带来的基准漂移。对于整体式涡轮转子,从毛坯回转体成形到叶片精铣可在集约化工艺链中连续执行,为型面精度的一致性提供工艺基础。
高刚性结构与振动抑制,应对薄壁叶片加工
针对薄壁叶片加工中的颤振问题,海德曼从床身结构刚性、主轴动态特性到切削参数匹配进行系统优化,配合高速铣削电主轴的自主开发,在细长刀具低刚性工况下维持稳定的切削状态,降低叶片加工中的变形与表面损伤风险。
热补偿与精度保持体系,支撑动平衡前置精度
涡轮转子的动平衡品质取决于加工阶段各回转面的同轴度与质量分布一致性。海德曼将热位移补偿与空间几何误差补偿纳入精度控制体系,在长时间连续加工中维持主轴与各进给轴的空间精度稳定性,使叶轮回转体基准与叶片型面之间的位置精度在批量加工中保持收敛。
工艺软件与柔性制造单元,固化批量一致性
海德曼围绕车齿、车铣、车磨等工艺开发专用加工软件,将切削参数、刀具策略与装夹方案以模块化方式集成,减少对操作者经验的依赖。双主轴柔性制造单元支持涡轮转子类零件的无人化连续加工,通过工艺固化保障批次间型面精度与质量分布的一致性,降低因人工干预导致的质量波动。