风电轴芯加工解决方案
海德曼,为能源制造每一环赋能
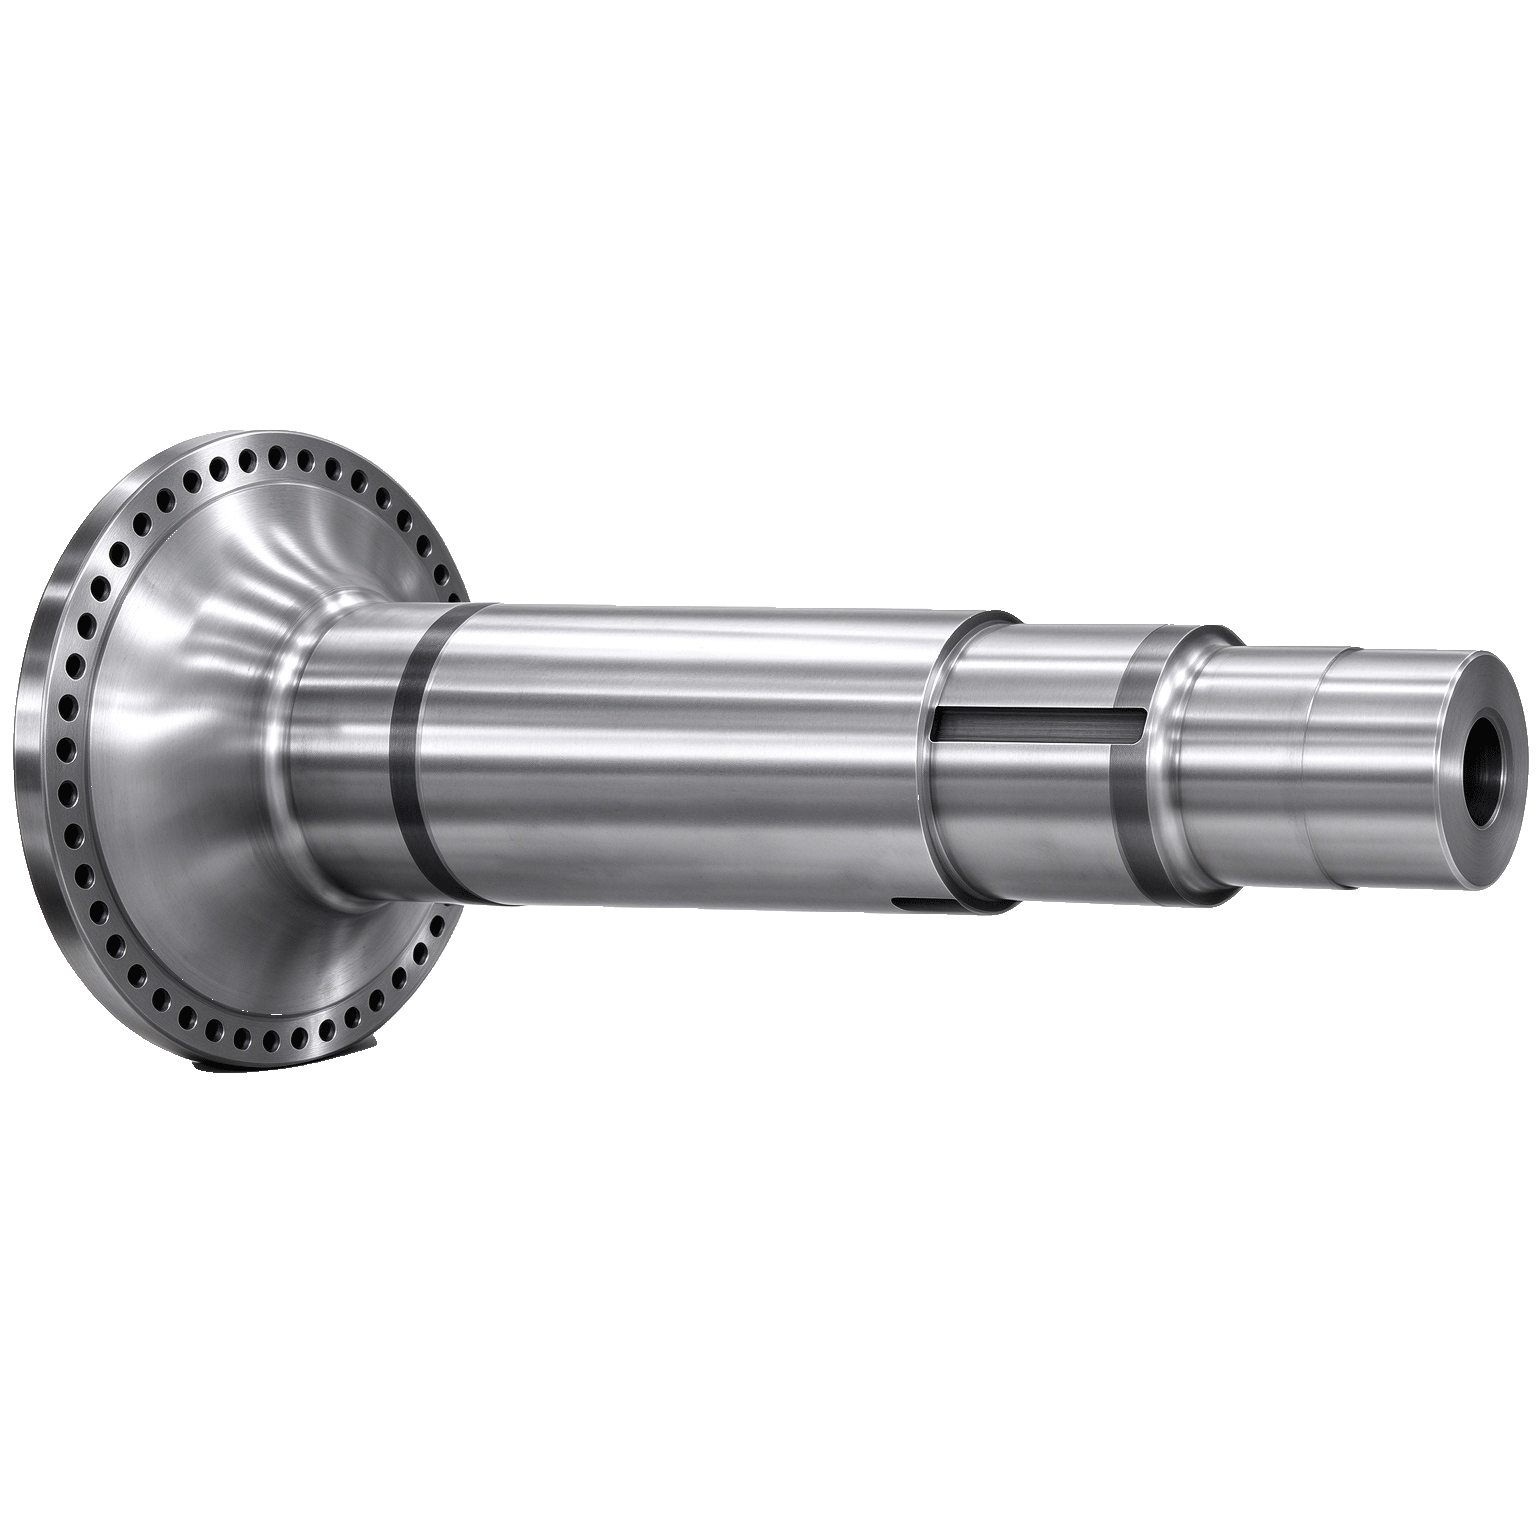
风电轴芯
风电轴芯加工难点
大长径比轴身,中心通孔与外圆同轴度贯穿全工序
风电轴芯多为带中心通孔的大型轴类零件,轴身长、直径大,中心通孔与外圆的同轴度要求严格。从锻造或铸造毛坯到最终精加工,每一次调头装夹、每一次热处理,都可能使这一同轴关系发生偏移。工件两端轴颈的同轴度需控制在0.05mm以内,大规格零件在自重和切削力作用下更易产生让刀与弯曲,精度保持贯穿全流程。
渗碳淬火热变形直接侵蚀轴承位与花键精度
风电轴芯的轴承位和花键段通常需渗碳淬火,热处理后轴身弯曲和椭圆变形难以避免。弯曲量越大,后续磨削或硬车的余量分布越不均匀,有效硬化层深度和硬度分布随之恶化,直接影响承载能力与疲劳寿命。花键部位还存在防渗与热后修正的工艺矛盾,变形控制不到位时,花键精度在热处理后即已损失。
轴承位硬态精加工面临磨削烧伤与效率的两难
轴承位淬火后硬度达55~62HRC,传统磨削是主力精加工手段,但大规格轴类零件磨削热集中,烧伤风险随尺寸和硬度上升而增加。一旦出现磨削烧伤,表面残余应力状态恶化,轴承配合面的疲劳寿命受到直接影响。硬车可以规避烧伤,但要求机床在重载硬态切削条件下同时具备高刚性和微米级精度保持能力,工艺窗口狭窄。
多品种、大规格批量供货,单机精度难以转化为产线一致性
风电轴芯规格随机型变化,从数兆瓦到海上大兆瓦机型,轴身尺寸和结构差异显著。单台机床在样件阶段达到精度并不困难,难的是在多规格切换、长时间连续重载切削中,让每一批次、每一规格的轴颈同轴度和轴承位尺寸都稳定收敛。工艺参数若依赖操作者逐件调整,批次一致性就失去了系统保障。
如何解决风电轴芯加工
T系列大规格平台已进入风电轴类零件批量加工
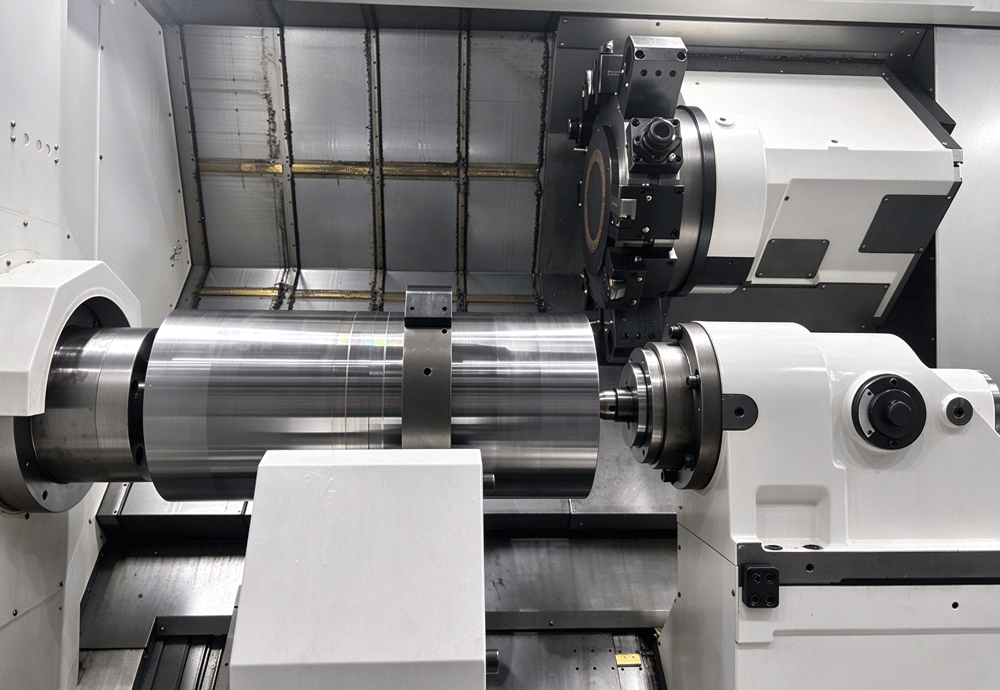
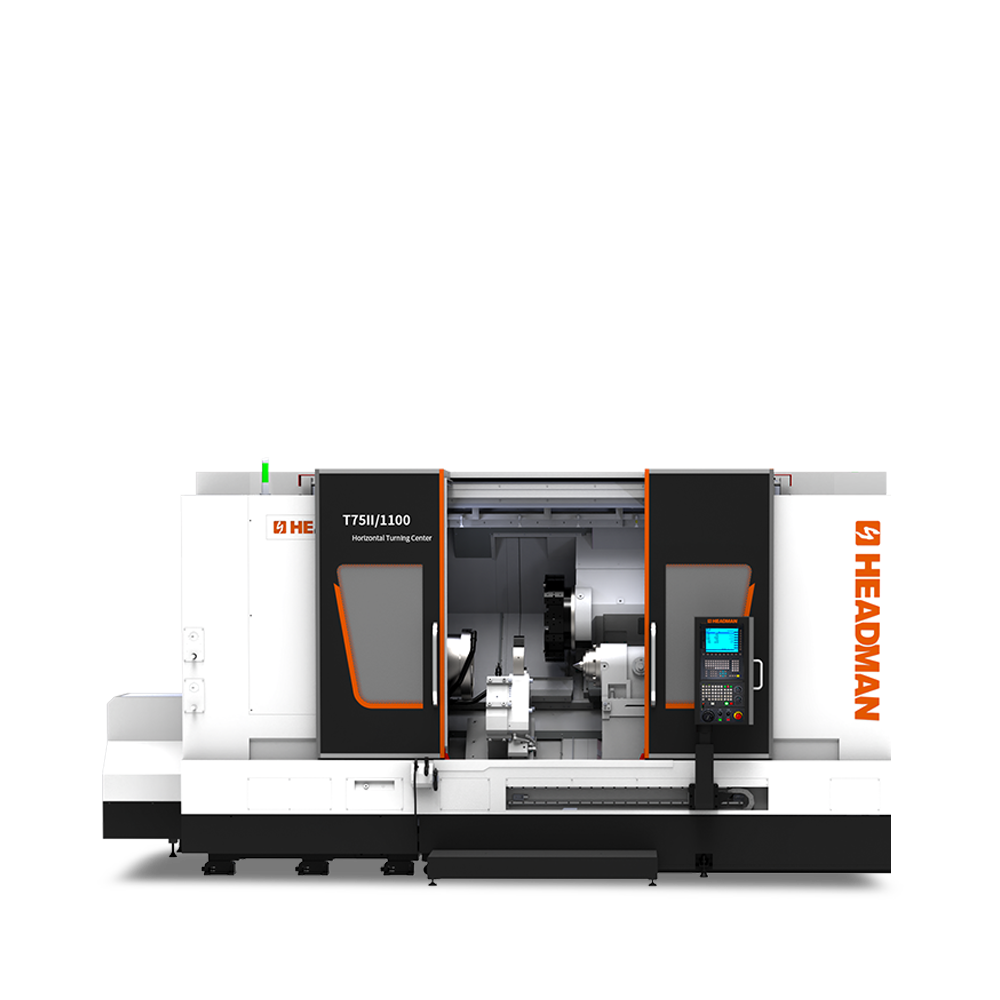
海德曼T70、T75、T85三个机型适配风电领域的机加工工艺需求,主要加工零件包括风电行业的轴类和齿类产品,已于2025年开始批量供货,风电客户覆盖南高齿及其配套体系。这意味着海德曼在大规格轴类零件上的车削能力并非停留在样件验证阶段,而是已经在风电供应链中承担实际批量加工任务。
以车代磨能力,在轴承位精加工中规避磨削烧伤风险
海德曼在高精密数控车床上已实现以车代磨加工,可在热处理后对轴承位等关键回转面进行硬态车削而非磨削。硬车削的热输入方式不同于磨削,从原理上降低了磨削烧伤的发生条件,同时避免了磨削工序在大规格轴类零件上的长节拍和多次装夹。对于风电轴芯轴承位这类“硬度高、烧伤敏感、批量大”的特征,以车代磨提供了一条缩短工艺链且热损伤可控的路径。
高刚性电主轴与精度标准,支撑硬态重载切削的尺寸收敛
风电轴芯的硬态精加工不是轻切削,刀具承受的切削力和冲击载荷远高于普通精车。海德曼自主开发的高刚性电主轴兼顾大切削量粗加工与以车代磨精加工的能力,整机精度允差较国家标准大幅压缩,主轴与定位精度建立在自主电主轴和热补偿技术之上。在轴颈同轴度需控制在微米至数十微米量级的工况下,这一精度储备使硬车后的轴承位能够作为稳定基准向后续工序传递,而不是在每一道工序后重新修正。
从单机到产线的工艺固化,面向风电多规格批量供货
海德曼已实现对风电客户的批量供货,T系列机型在轴类零件上的应用经过产线验证。对于风电轴芯多规格、长节拍、重载切削的生产特征,海德曼可围绕具体零件进行客户工程验证与自动化单元集成,将硬车参数、装夹方案与检测反馈在设备端和产线层面固化,使批次一致性依靠工艺系统和节拍设计来维持,减少多规格切换中对操作者经验的依赖。