风电齿轮加工解决方案
海德曼,为能源制造每一环赋能。
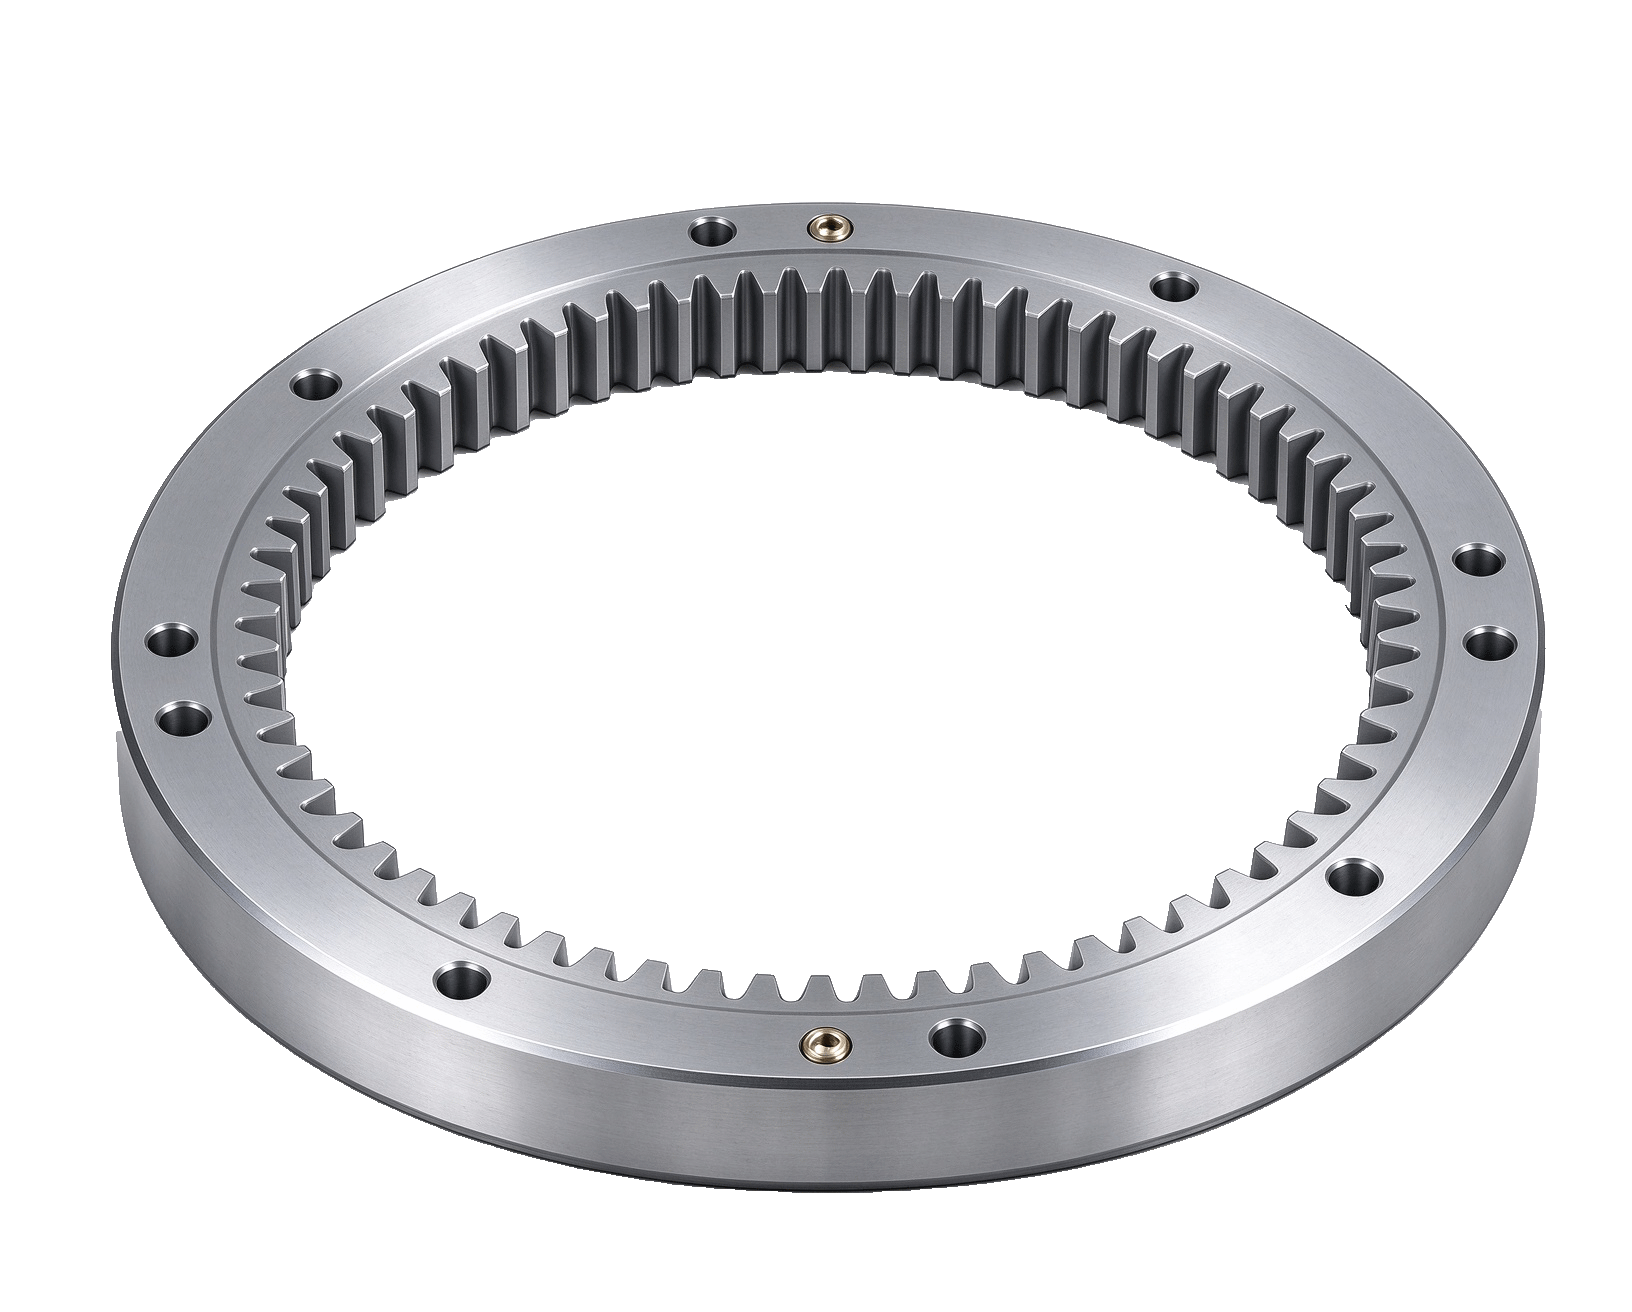
风电齿轮
加工难点
渗碳淬火变形大,磨削余量被“吃掉”
风电齿轮模数大、渗碳层深,淬火后齿部畸变和端面翘曲难以避免。平行级齿轮轴向圆跳动可从1.06mm以上水平起步,薄壁高速级齿轮还叠加椭圆变形和公法线涨量问题。变形一旦吃掉磨齿余量,齿根出现磨削台阶,零件直接报废,热处理工序的波动被完整传递到精加工端。
薄壁内齿圈插齿,刀杆刚性先天不足
风电内齿圈直径大、壁薄,齿形加工只能依赖插齿或铣齿。插齿刀直径受内孔限制,刀杆细长,悬伸越长刚性越差,让刀和振刀成为内齿圈齿形中凸/中凹误差的主要来源。大规格内齿圈的热后微变形还会叠加到已经脆弱的刚性系统上,齿形一致性在批量中难以收敛。
偏航/变桨减速器多级行星传动,基准链长且一致性压力大
风电偏航减速器通常为四级行星传动,变桨减速器为三级行星传动,零件需经历半精车、热处理、精车、制齿、钻镗等多道工序。多级串联意味着每一级的齿轮精度和形位公差都在向下游传递,批次内某一级的微小基准漂移,会在总成装配时放大为异响或寿命离散。
大规格硬齿面精加工,磨削烧伤与效率的两难
渗碳淬火后硬度达58~62HRC,传统磨齿是主力精加工手段,但大规格齿轮磨削热集中,烧伤风险随尺寸和硬度上升而增加。硬车替代磨削可以规避烧伤,但要求机床在重载条件下同时具备高刚性和微米级精度保持能力,设备门槛高,工艺窗口窄。
如何解决风电齿轮加工
以车代磨硬车能力,在磨削之前消化热处理变形
海德曼T70/T75/T85系列高精度大规格数控车床已批量进入风电轴类和齿类零件加工,客户覆盖南高齿及其配套体系。其电主轴采用自主开发的高刚性结构,兼顾大切削量粗加工与“以车代磨”精加工,可在热处理后对内孔、端面和齿坯基准进行硬车修正,减少磨齿工序需要承担的变形补偿量,降低磨削台阶和余量不足导致的报废风险。
强力车齿工艺布局,为内齿圈齿形加工提供插齿之外的路径
海德曼正在推进强力车齿机床的产品化,聚焦车齿啮合运动算法与高精度同步主轴控制,目标是在齿轮精密高效加工场景中突破传统铣削/插齿设备的技术局限。对于薄壁内齿圈这类受插齿刀杆刚性制约的零件,车齿工艺的切削力分布和运动方式不同于插齿,为改善让刀与齿形一致性提供了另一种工艺选择,而非只能在插齿框架内修补刚性。
高刚性车削平台与精度标准,支撑硬齿面加工的尺寸收敛
海德曼机床的主轴径向跳动、定位精度与重复定位精度允差较国家标准普遍压缩60%~85%,整机精度建立在自主电主轴和热补偿技术之上。风电齿轮硬车精加工对机床的要求不仅是“能切得动”,更是在连续重载切削中维持基准不漂移。这一精度储备使硬车后的内孔与端面能够作为后续齿形加工的稳定基准,减少多工序转换中的累积偏差。
从单机到产线的工艺固化,面向风电批量供货的节拍要求
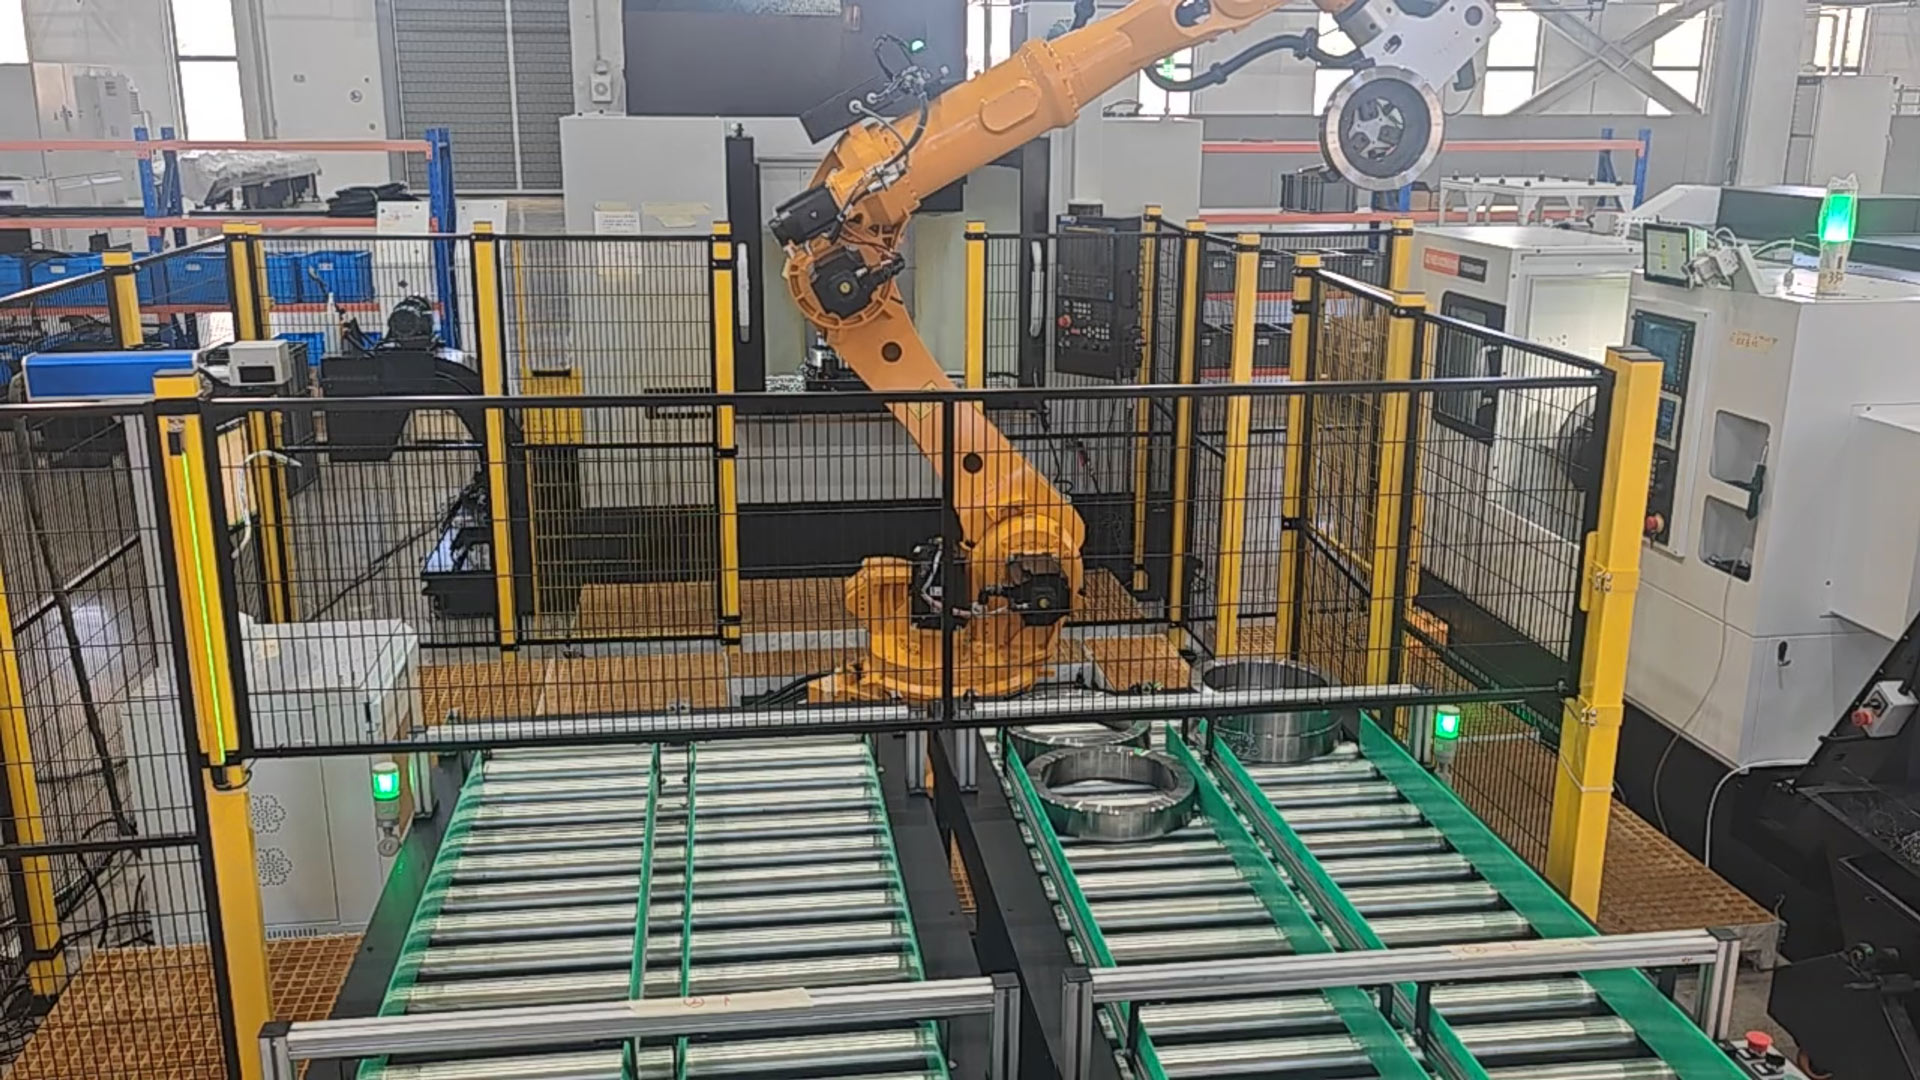
海德曼已实现对风电客户的批量供货,T系列机型在轴类与齿类零件上的应用经过产线验证。对于偏航/变桨减速器这类多级行星传动零件,海德曼可围绕具体零件进行客户工程验证与自动化单元集成,将硬车参数、装夹方案与检测反馈在设备端固化,使批次一致性依靠工艺系统和产线节拍来维持,而非依赖操作者逐件调整。