医疗硅胶模具加工解决方案
海德曼,为制造每一环赋能。
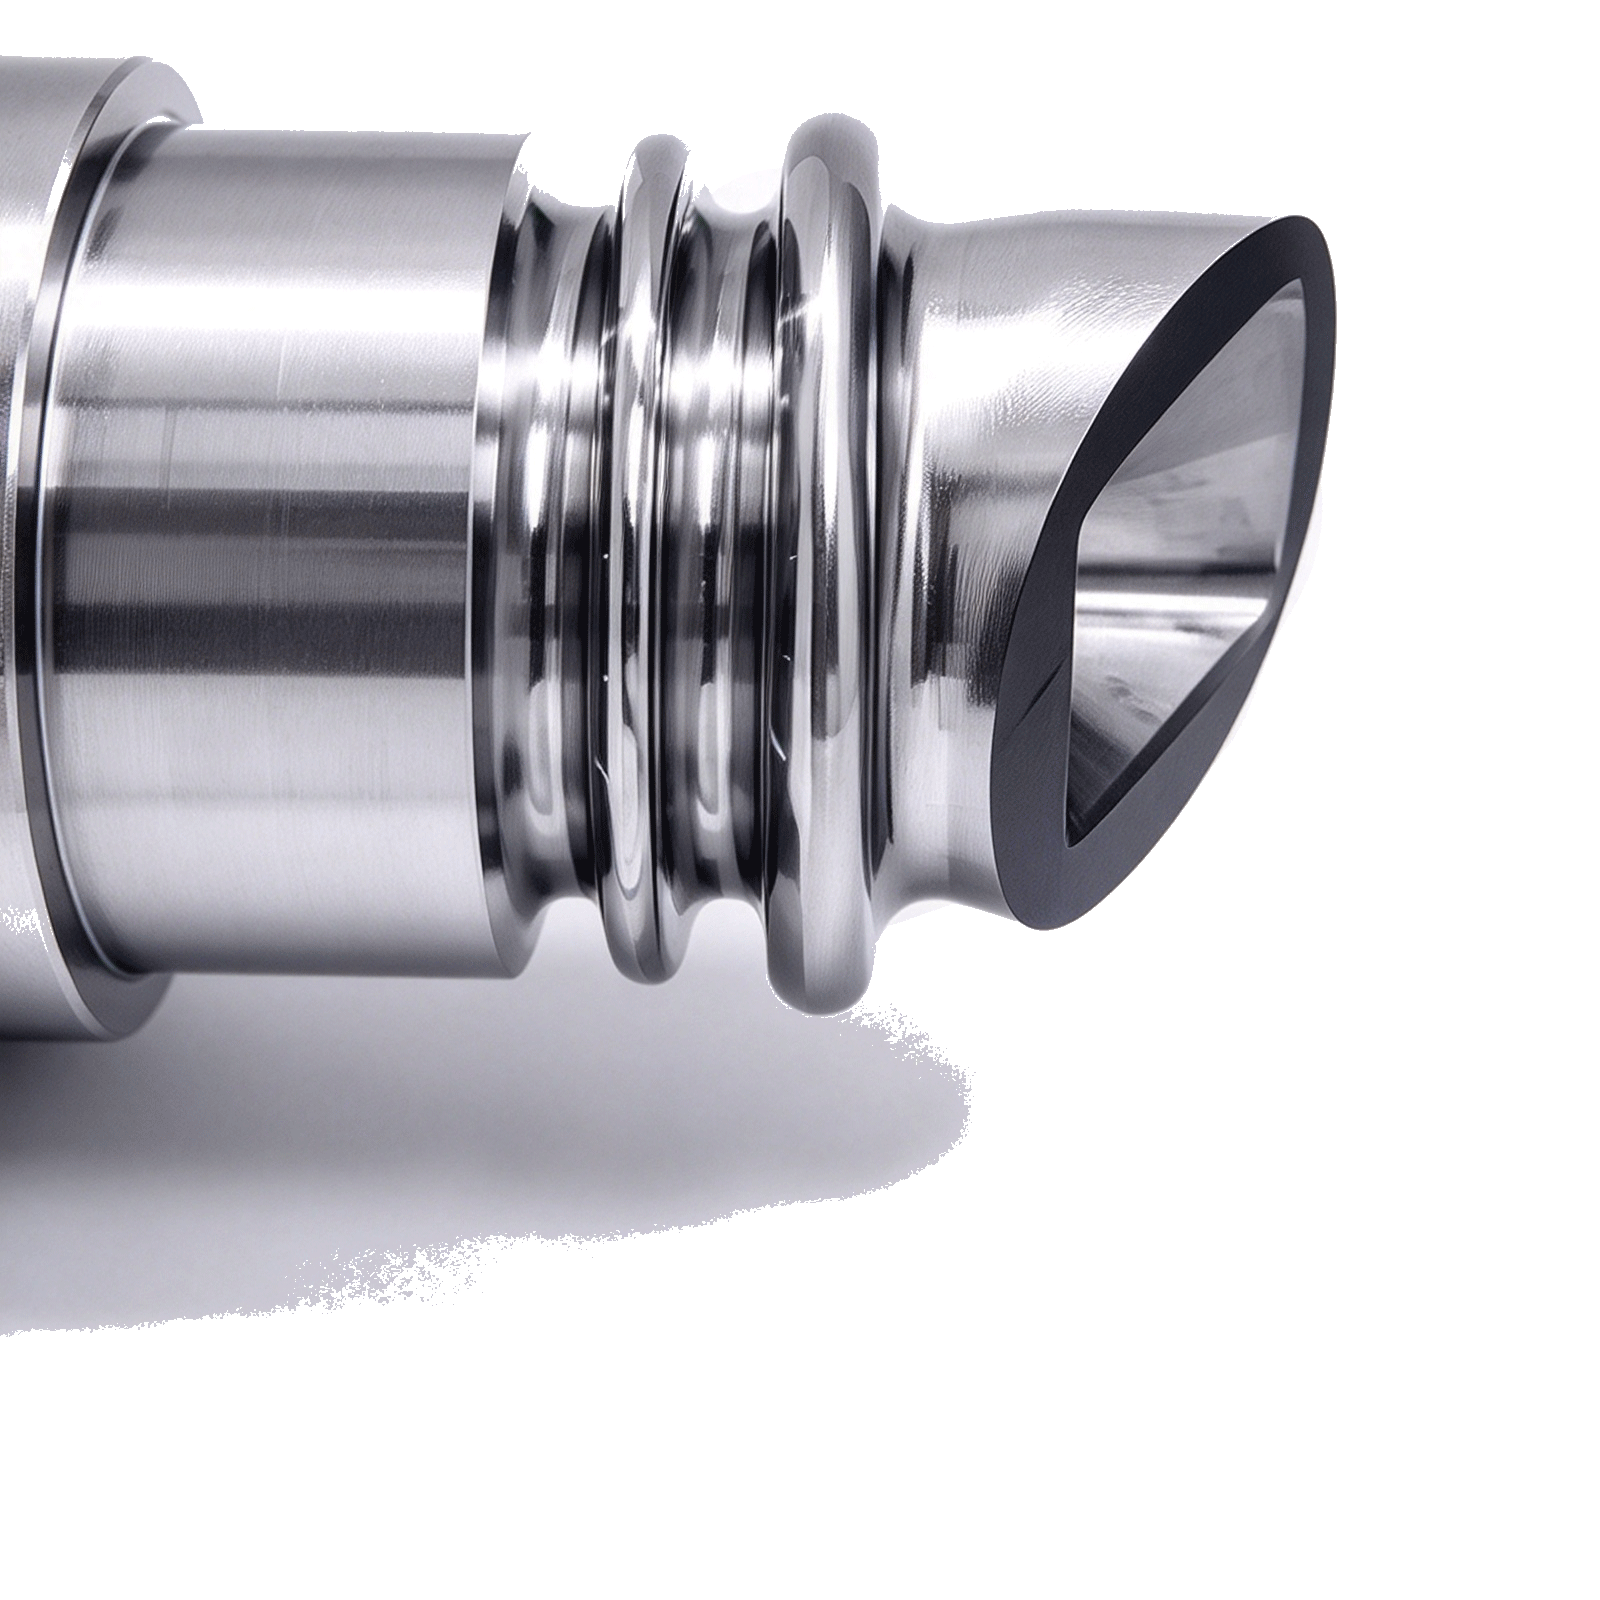
医疗硅胶模具
加工难点
封胶棱的微米级锐度保持,直接决定飞边是否可控
LSR粘度极低,分型面和封胶棱的配合精度即使做到0.0001英寸级仍可能产生飞边。封胶棱需要在48~52 HRC的淬火不锈钢上保持锋利的几何边缘,但高硬度材料在切削中刀具磨损快,棱边一旦出现微小塌陷或圆角,LSR即沿缺陷渗透跑边。难点不在于“切出棱角”,而在于在材料硬度、刀具寿命和棱边锐度保持之间维持工艺窗口。
型腔表面趋近镜面级,切削成型阶段即需接近最终门槛
医疗LSR模具型腔表面粗糙度通常要求Ra≤0.1μm,微流控或高透明类产品进一步要求Ra≤0.05μm甚至更低。这一表面质量如果完全依赖后续人工抛光,不仅微细结构难以均匀处理,抛光方向不当还会改变脱模行为,甚至导致封胶棱塌边。表面完整性必须在铣削或车削工序中尽可能前移,而非留给抛光兜底。
模具钢高硬度高韧性,刀具磨损在长时精加工中累积
医疗LSR模具普遍采用1.2083 ESR等电渣重熔不锈钢,淬火回火至48~52 HRC,兼顾耐腐蚀性与封胶棱强度。此类材料硬度高、韧性好,切削中加工硬化倾向明显,刀具磨损随精加工时长逐步累积。型腔越接近最终尺寸,刀具状态波动对表面粗糙度和棱边锐度的侵蚀越不可逆,精加工阶段对设备动态精度和热稳定性的要求远高于粗加工。
无死角结构与洁净度约束,把加工策略从“能切出来”推向“可清洗”
医疗级模具在结构上需避免深窄槽、盲孔和尖角积液,内角须加R角,顶针孔和水路接口须设计为可清洁结构。这些约束会改变刀具可达性和走刀路径:原本可以用小直径刀具直接加工的深槽,可能需要改为可拆镶件;原本一次装夹完成的特征,可能因清根和圆角过渡需求而增加工序。同时,与胶料接触表面的切削残留、抛光剂和油污都可能引发铂金中毒,加工过程本身必须为后续清洗和验证留出可控状态。
如何解决医疗硅胶模具加工
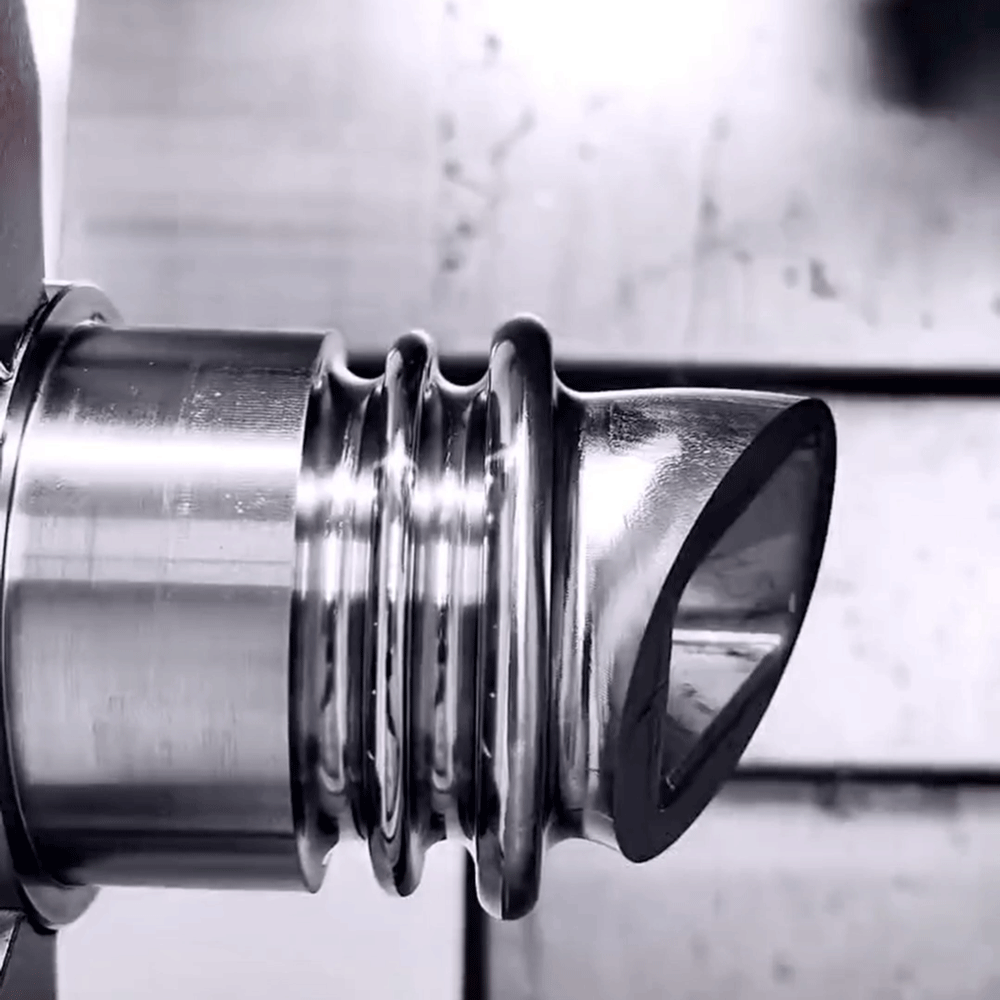
以车代磨的表面成型能力,将镜面级粗糙度前移到切削工序
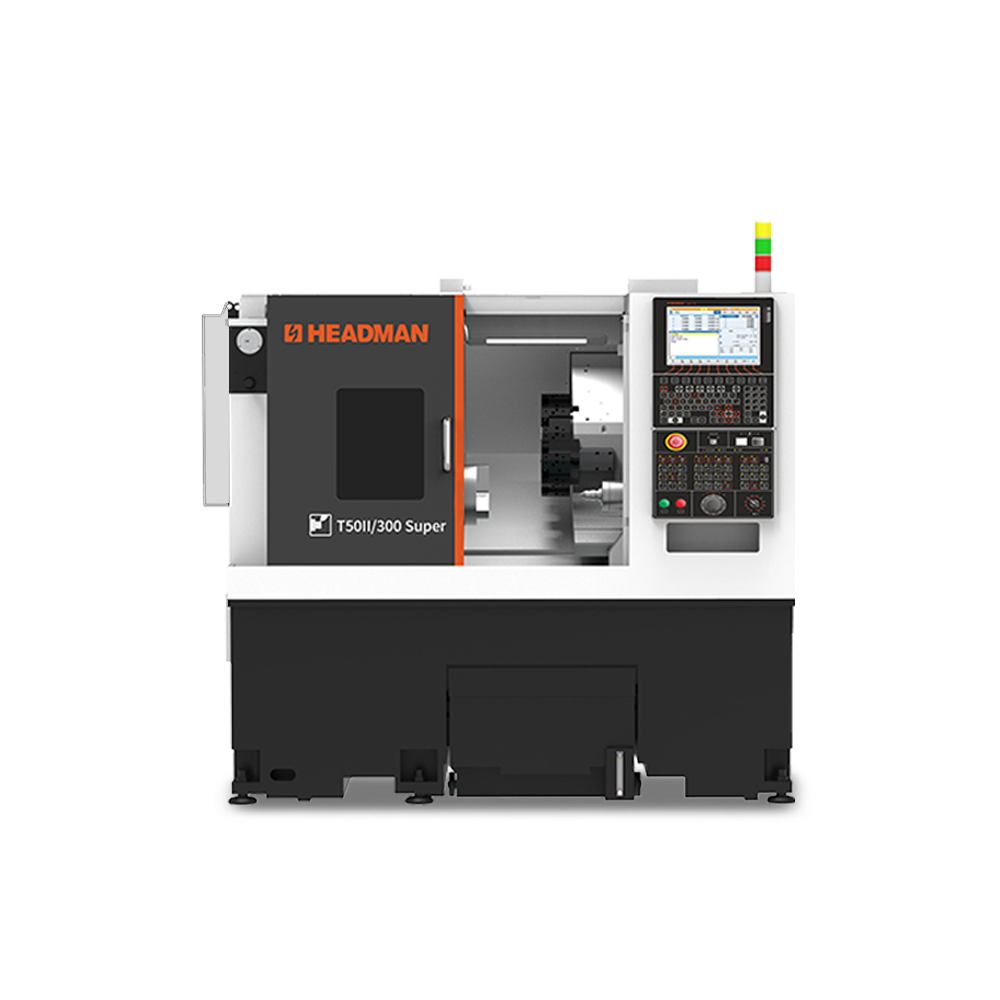
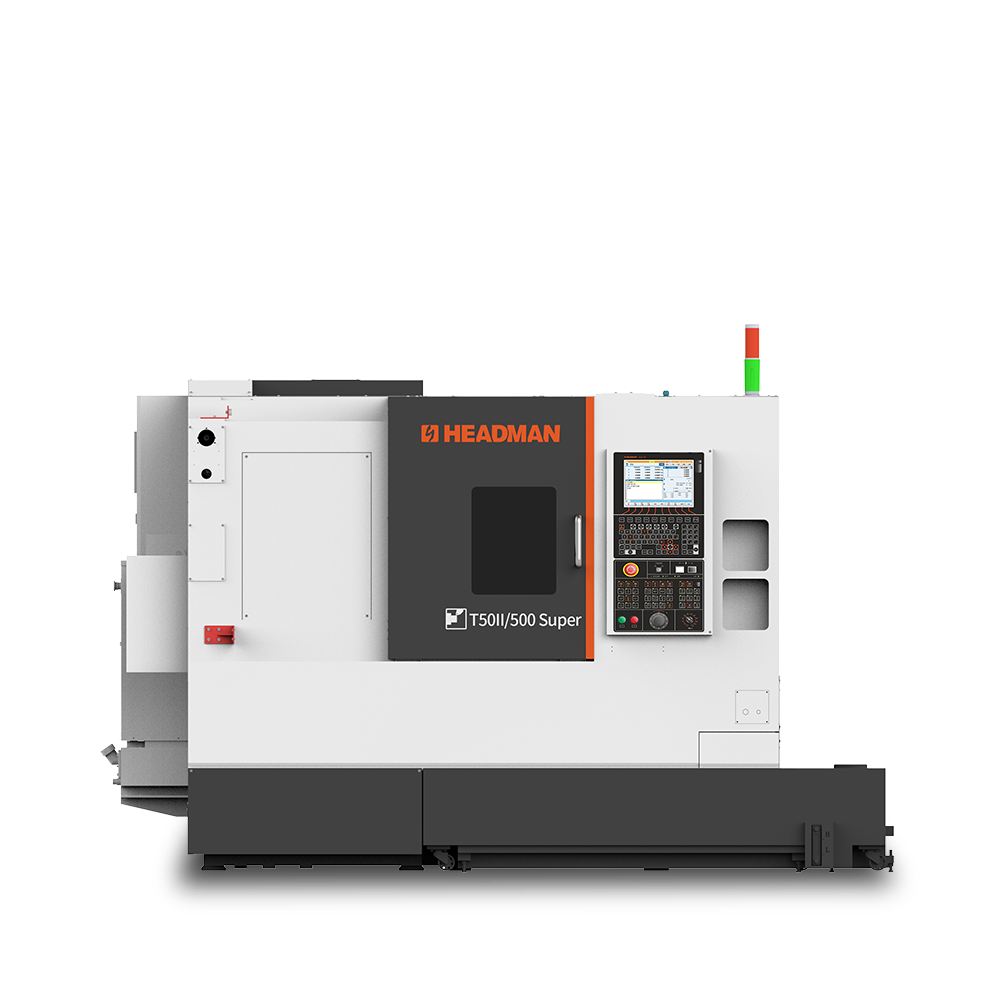
海德曼T65、T55系列高精密数控车床主轴精度达0.0005mm,具备较强的以车代磨效果,可在车削工序中实现接近磨削的表面完整性。对于医疗硅胶模具中回转对称的型腔、阀口和配合面,这一能力意味着表面粗糙度的控制起点从抛光工序前移到切削工序,减少对人工抛光的依赖,同时降低抛光方向不当对脱模行为和封胶棱的二次损伤风险。
高刚性平台与热补偿,支撑高硬度不锈钢封胶棱的精加工稳定性
封胶棱的锐度保持依赖于精加工末段刀具—工件相对位置的稳定性。海德曼在高刚性电主轴和热补偿技术上的积累,使机床在连续切削1.2083 ESR这类高硬度模具钢时,能够抑制主轴热位移和进给轴漂移对棱边几何的逐步侵蚀。刀具磨损仍然是主要变量,但设备热行为不再与磨损耦合叠加,封胶棱的锐度收敛获得更可控的执行基础。
车铣复合能力,适配无死角结构对多工序集中加工的需求
医疗模具的无死角设计要求内角R角、可拆镶件和可清洁接口,本质上增加了型腔特征的复合程度和装夹次数。海德曼以车削平台为基础复合镗铣功能,可在一次装卡中完成车削、铣削、镗孔和攻丝等工序。对于需要同时处理回转面、分型面和清根特征的模具镶件,减少装夹转换意味着减少基准漂移和反复找正对已精加工表面的干扰,使无死角结构在工艺上更易于稳定实现。
客户工程与洁净制造视角,把可清洗性和过程追溯纳入设备端工艺
医疗硅胶模具的合格与否,不只取决于尺寸和粗糙度,还取决于模具是否“可清洗、可追溯、不引入污染”。海德曼客户工程技术以具体零件为对象进行工艺验证和夹具方案开发,可在设备端为切削参数、装夹方式和工序间清洁节点建立可重复的执行基准。对于医疗模具多规格、中小批量的生产特征,工艺窗口在产线层面固化,减少因操作者经验差异导致的表面污染风险和批次波动,使加工过程本身更接近医疗级模具对过程控制的要求。