硅胶模具-水嘴模型加工解决方案
海德曼,为制造每一环赋能。
硅胶模具-水嘴模型
加工难点
微细流道与型腔深处,刀具可达性触及工艺边界
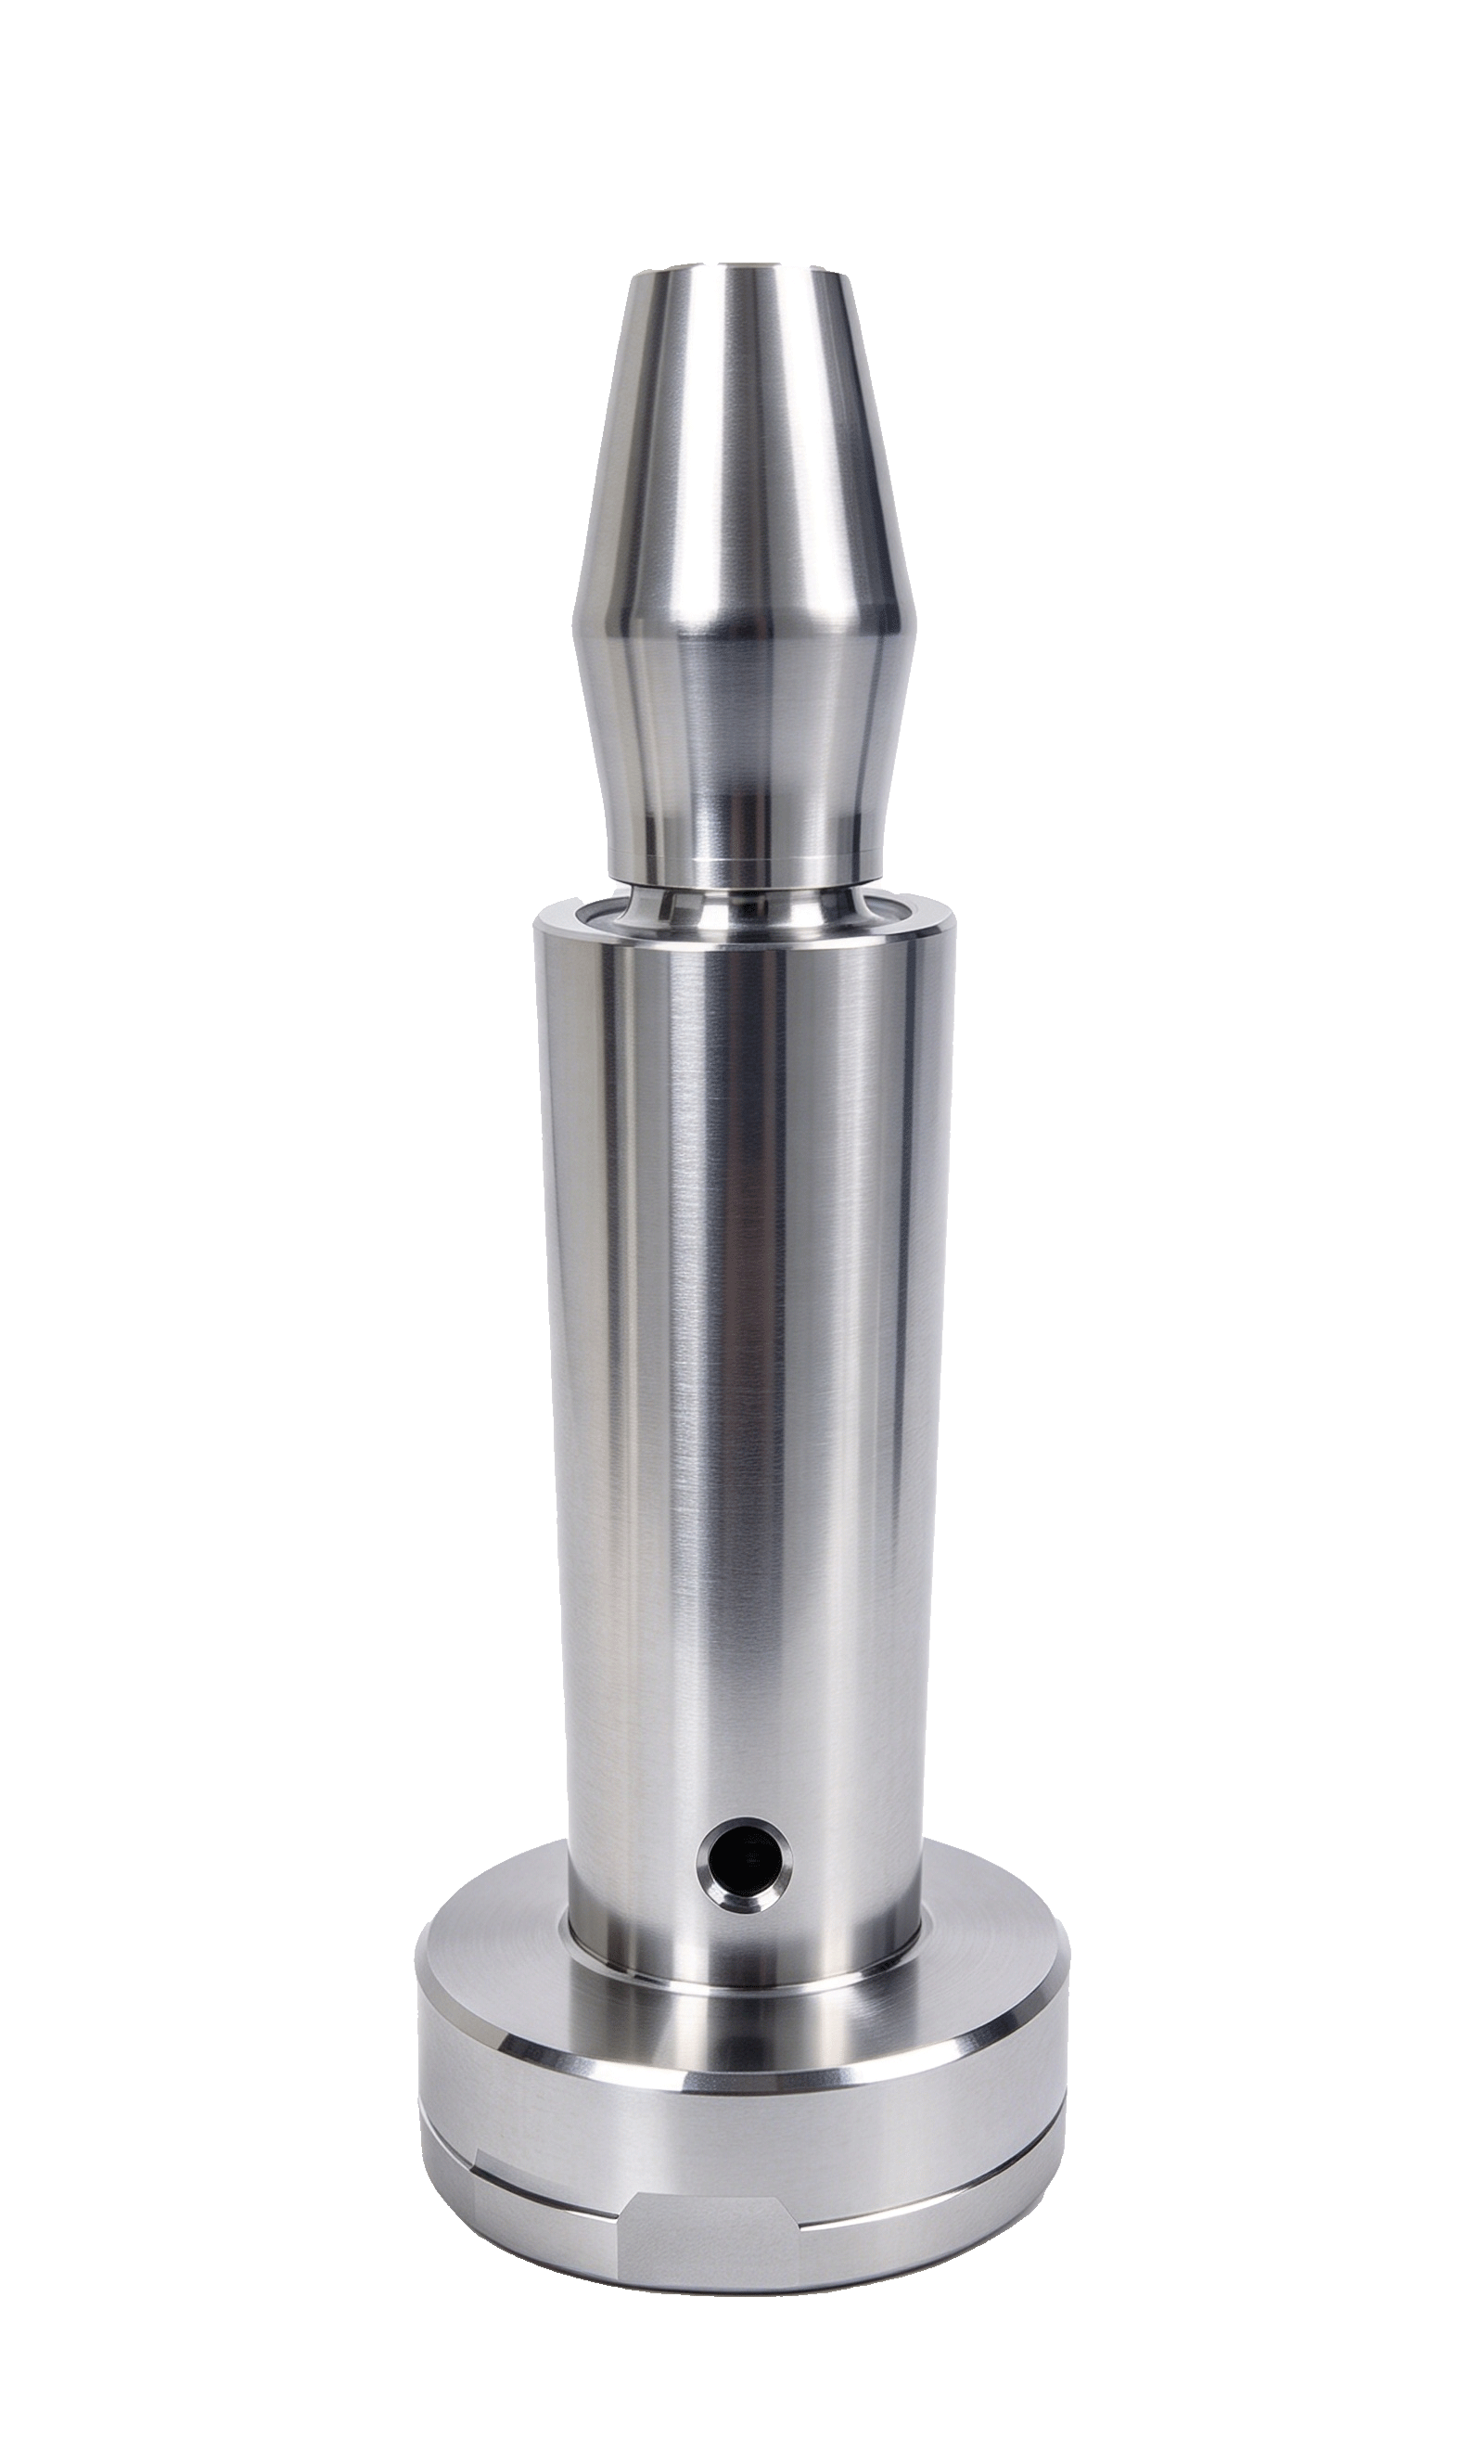
水嘴模型的出水孔、内部流道与阀口密封位尺寸微小,型腔深处往往伴随窄槽与曲面过渡。刀具直径受特征尺寸限制,悬伸被迫加长,刚性急剧衰减。深腔区域的让刀与振刀不仅影响轮廓精度,还会在型腔表面留下振纹,而硅胶成型对型腔表面的复映极为敏感,振纹会被直接复制到制品表面。
型腔表面光洁度门槛高于常规模具,Ra要求进入亚微米级
液态硅胶(LSR)成型要求模具型腔达到极高光洁度,典型要求为Ra < 0.2μm,医疗级或高透明制品甚至要求Ra低于0.05μm。这一表面质量无法依赖后续人工抛光稳定实现——抛光本身会引入面形偏差,且微细流道和深腔区域难以均匀抛光。表面质量必须在切削成型阶段即达到或接近最终门槛,对机床的动态精度和刀具路径控制提出了前置要求。
分型线与密封位的精度直接对应漏水风险,容错空间极窄
硅胶水嘴类产品的分型线位置和阀口密封面精度直接影响成型后的出水密封性。分型面若存在阶差或粗糙度不足,硅胶件在分型线处形成飞边或密封不良,通水测试即出现泄漏。同时,水嘴阀芯配合面的平面度与表面质量通常要求精密级水平,任何微小的面形偏差都会退化为点接触,影响止水可靠性。加工阶段对分型位和密封面的精度控制,直接对应成型后的功能性合格率。
模型与模具的双重角色,使精度链从原型阶段就开始累积
“水嘴模型”在硅胶复模或快速模具流程中既是原型件,也是后续模具的母版。模型阶段的分型面切割、表面处理与尺寸偏差,会在翻制硅胶模具时被逐级传递和放大。若模型加工阶段未能将型面精度、分型线质量和表面粗糙度控制在稳定窗口内,后续模具的配合修正难度将显著上升,批量复制时的一致性失去源头保障。
如何解决硅胶模具-水嘴模型加工
五轴车铣复合平台,为微细流道与深腔特征提供连续加工路径
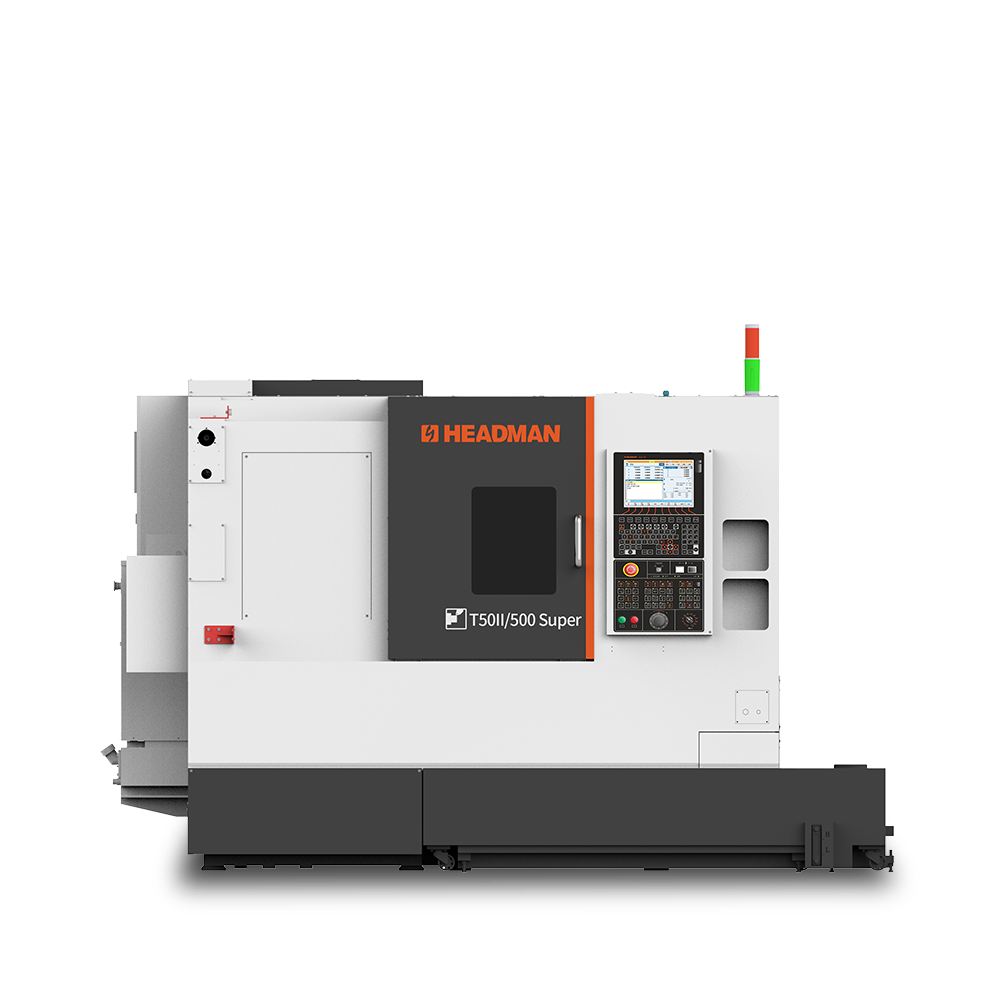
海德曼以车削平台为基础集成B轴、A/C轴技术,形成五轴联动车铣复合能力,实现加工要素的高度集约化。对于水嘴模型的分型面、阀口密封位、出水孔与内部流道特征,多轴联动可在一次装夹中连续完成,减少因工序拆解导致的基准转换和二次装夹对已加工型面的干扰,为深腔微细特征的刀具路径连续性提供设备基础。
高精度车削与以车代磨能力,支撑型腔表面的亚微米级目标
海德曼高精密数控车床已掌握以车代磨加工能力,可在车削工序中实现接近磨削的表面完整性。对于水嘴模型中回转对称的阀口密封面和配合面,这一能力意味着减少对后续抛光工序的依赖,从切削源头控制表面粗糙度,避免抛光引入的面形偏差。机床的精度储备围绕主轴与进给系统的动态稳定性进行设计,为亚微米级表面目标的达成提供执行基础。
热补偿与刚性结构,降低长时间精加工中的精度漂移
硅胶模具型腔的精加工往往是长时连续切削过程,刀具磨损与主轴热位移在此过程中逐步累积,直接侵蚀表面粗糙度和尺寸一致性。海德曼将专利热补偿技术纳入精度控制体系,结合高刚性床身与主轴结构,在连续加工工况下维持空间精度稳定。对于水嘴模型分型线阶差和密封面平面度这类“差之毫厘即失效”的特征,设备状态的稳定性比峰值精度更具实际意义。
从模型到模具的工艺视角,将分型与表面控制前置
水嘴模型的加工难点不在于单一尺寸,而在于分型线质量、密封面精度与表面粗糙度之间的联动关系,且这些质量属性从模型阶段就开始向后续硅胶复模传递。海德曼客户工程技术以具体零件为对象进行工艺验证与夹具方案开发,可在设备端为分型面加工策略、切削参数与装夹方案建立可重复的执行基准。对于硅胶模具多规格、中小批量的生产节奏,工艺窗口在产线层面固化,减少对操作者经验的依赖,使模型到模具的精度传递具备可预期的起点。