中间轴加工解决方案
海德曼,为汽车制造每一环赋能。
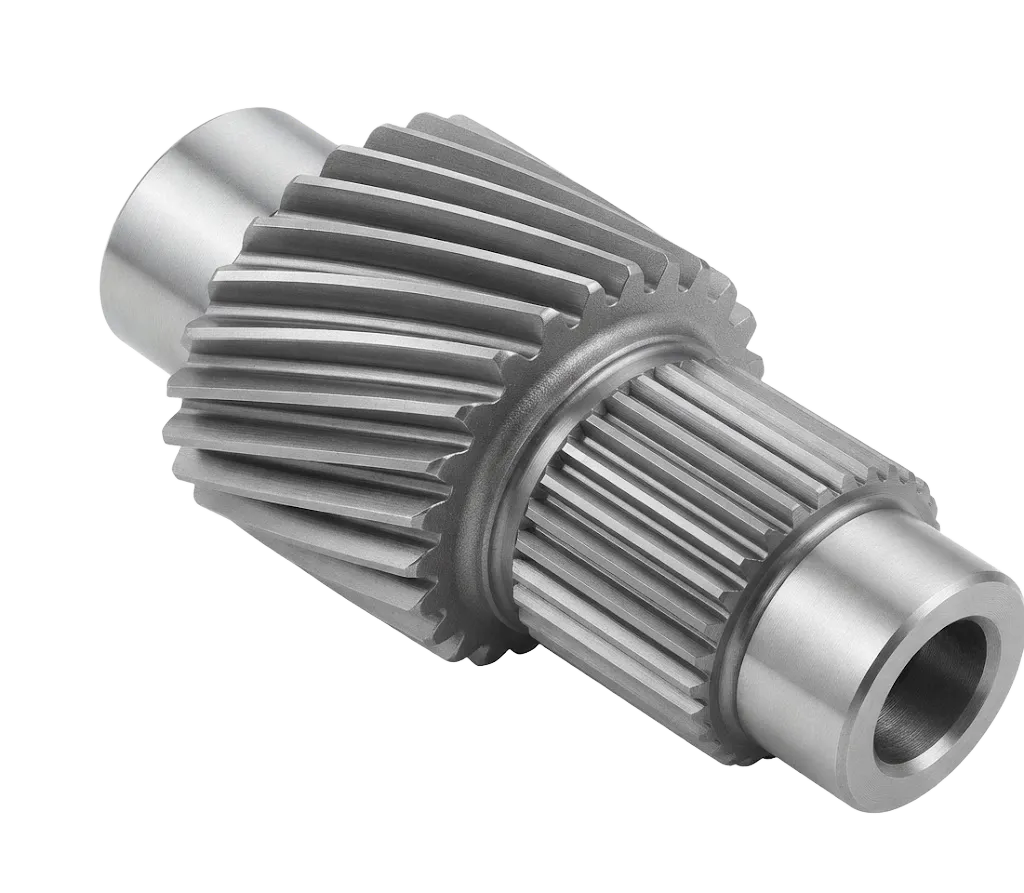
中间轴
中间轴加工难点
多档轴颈同轴度难控制
轴上多段轴承位,长工件刚性差,加工易跳动,同轴度精度要求高。
齿轮 / 花键位置精度要求高
外圆、花键、齿轮相位需保持一致,多次装夹易产生角度偏差。
长轴切削易弯曲振纹
工件悬伸量大,切削受力发生让刀,表面易产生振纹,直线度难保证。
热处理变形管控难度大
渗碳或调质处理后易弯曲,校正工作量大,批量尺寸一致性差。
如何解决中间轴加工
保障多档轴颈同轴度
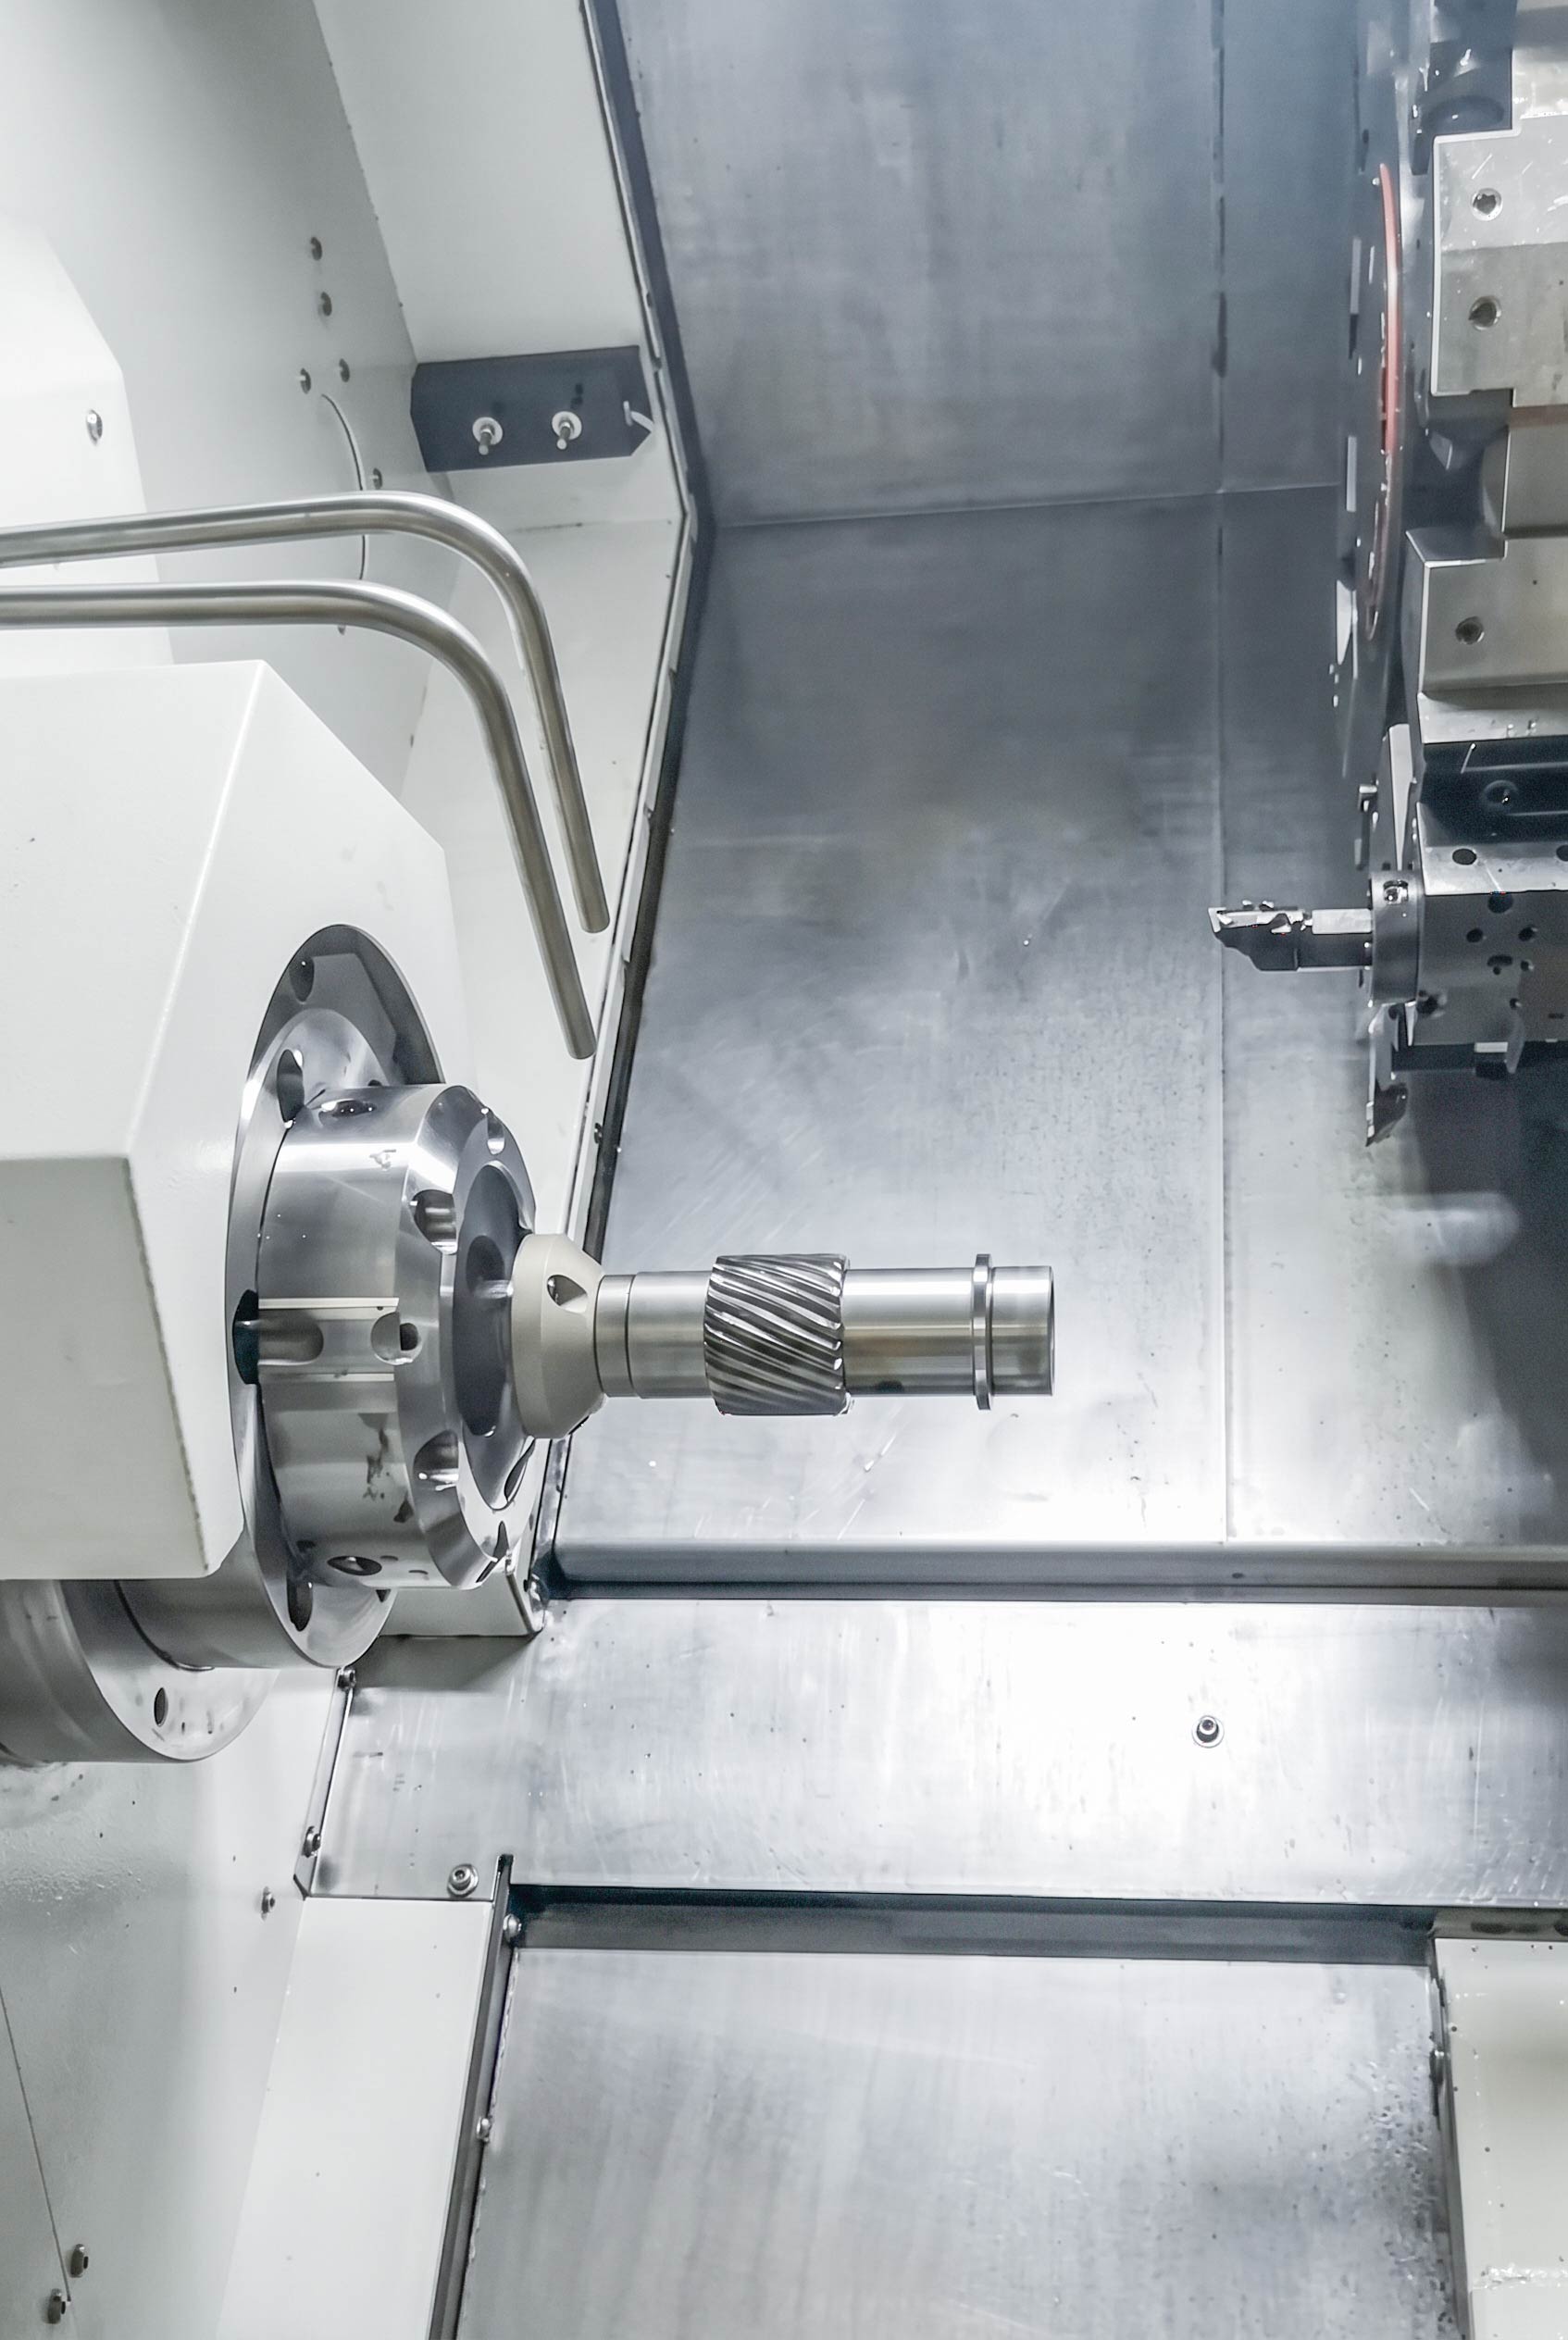
采用车铣复合配伺服尾座 + 中心架,一次装夹加工多段轴颈,消除多次装夹带来的同轴度误差。
保证齿轮花键相位精度
高精度主轴分度定位,动力刀塔同步加工,稳定花键、齿轮与外圆的相位关系。
抑制长轴弯曲振纹
伺服尾座辅助顶紧支撑,提升工件刚性,减小切削让刀,消除振纹,保证直线度。
降低热处理变形影响
分层切削 + 高压内冷减少切削应力,优化加工余量,降低后续热处理弯曲校正工作量。
推荐机型
拥有众多精密零部件量产落地案例,自研多款交钥匙柔性产线,成熟成套方案多种材质工件的批量生产。
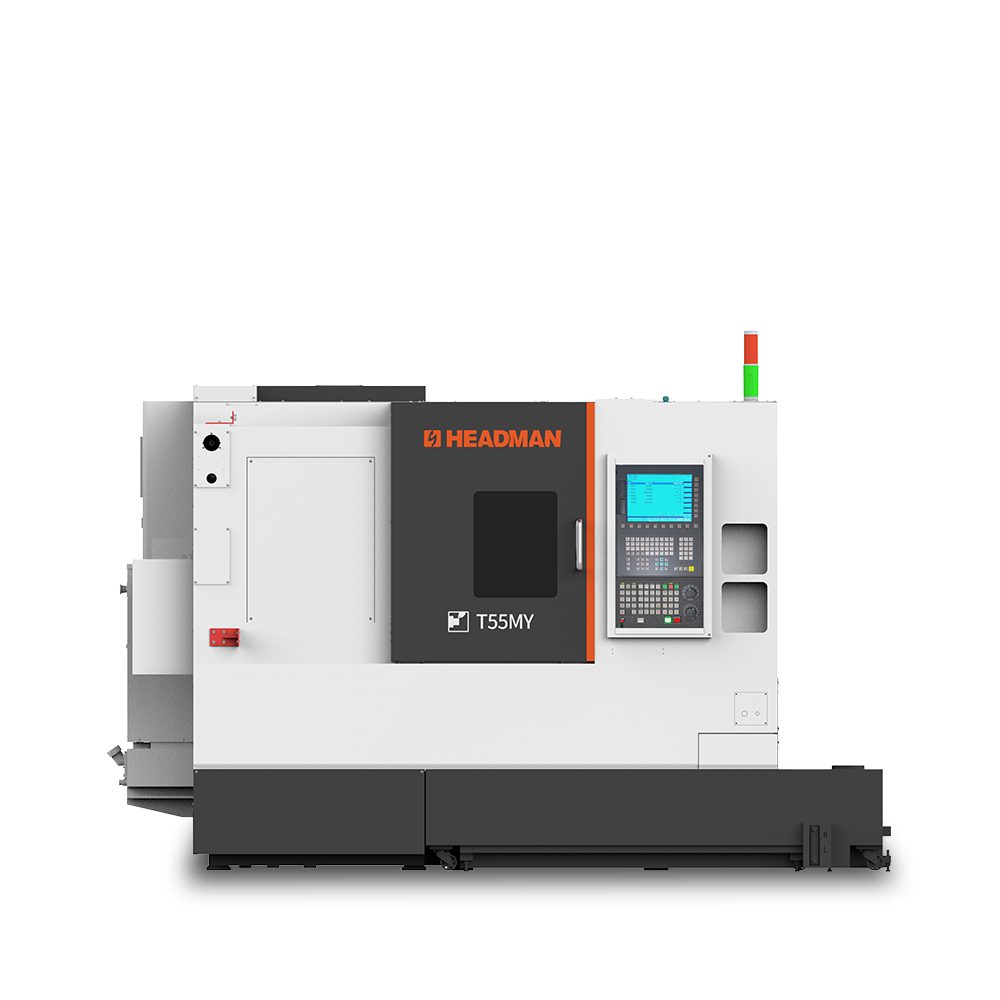
T55MY
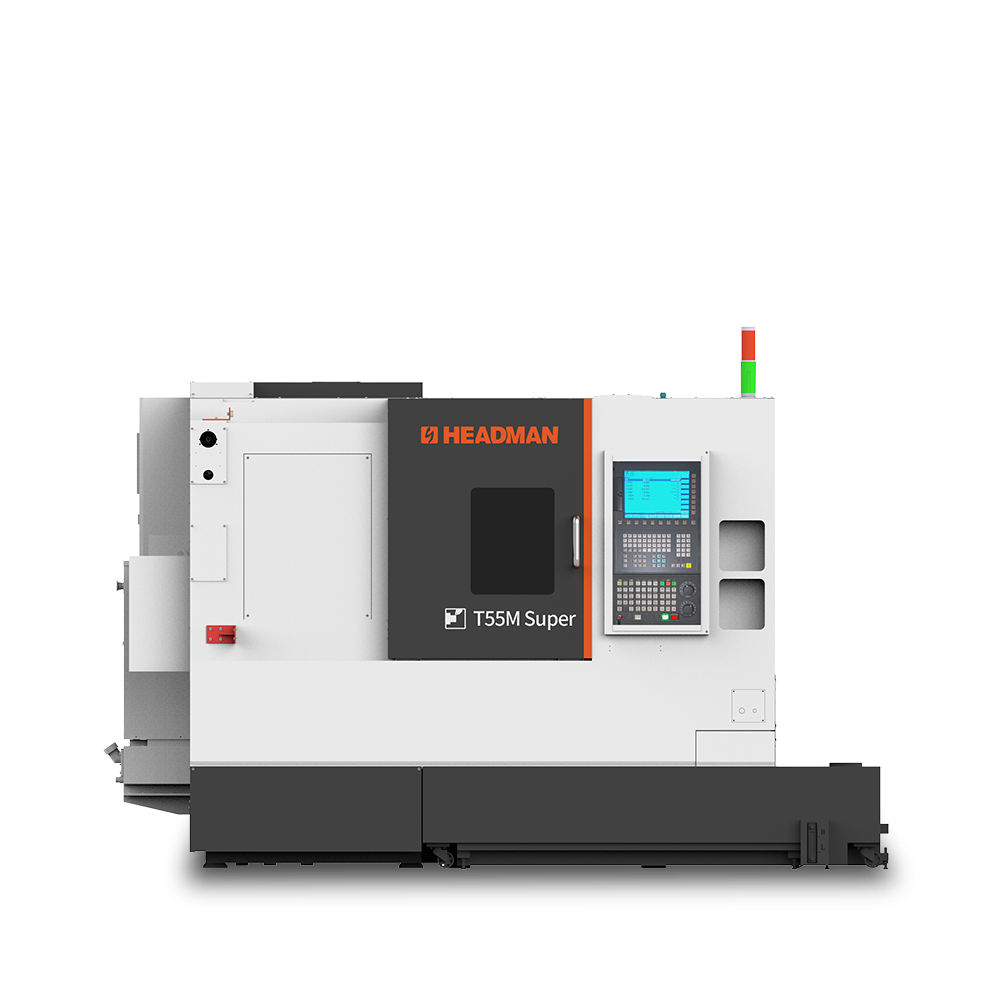
T55M Super
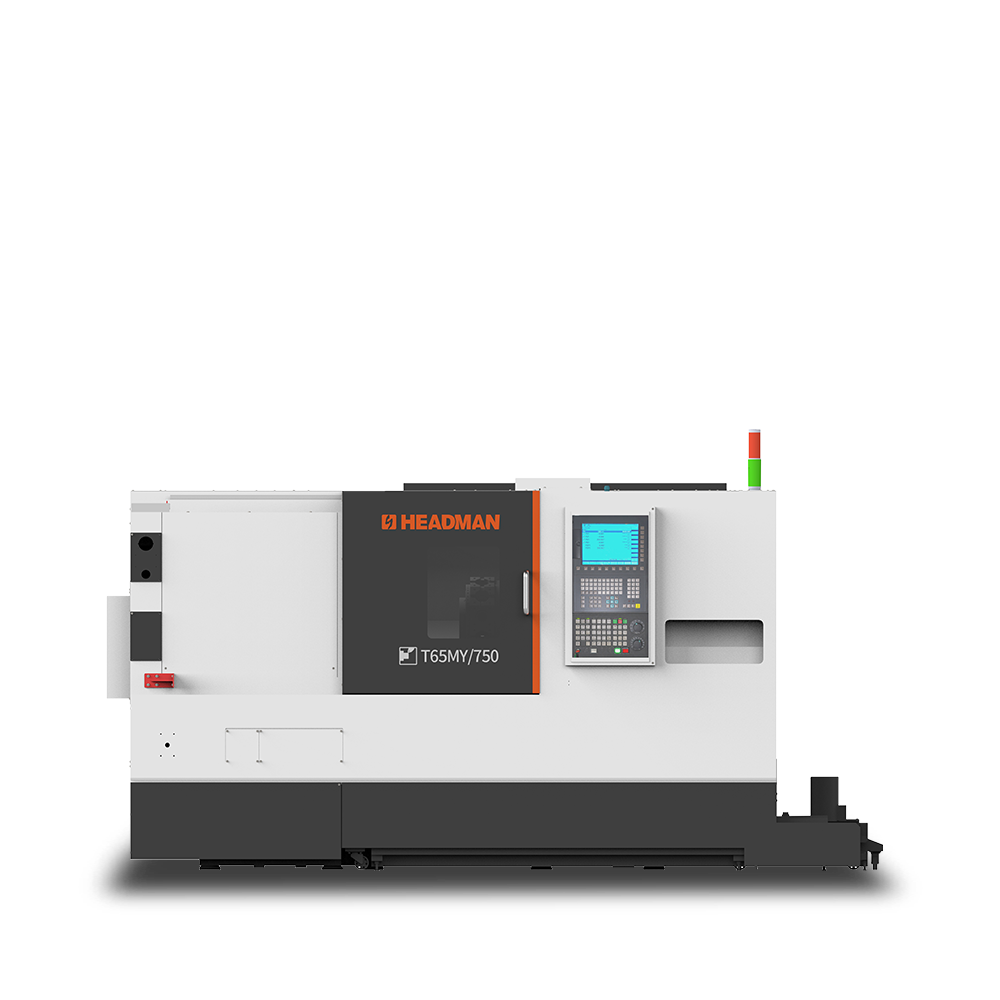
T65MY/750
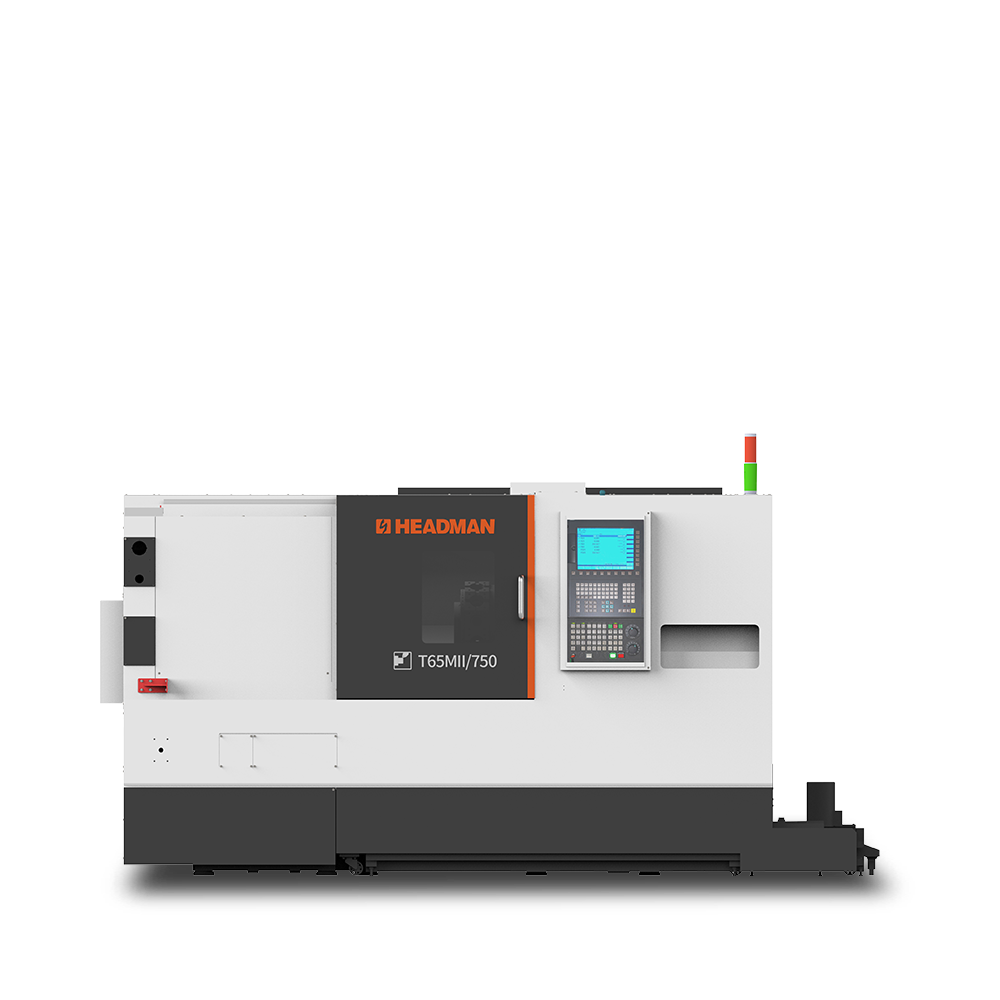
T65MII/750