半轴齿轮加工解决方案
海德曼,为汽车制造每一环赋能。
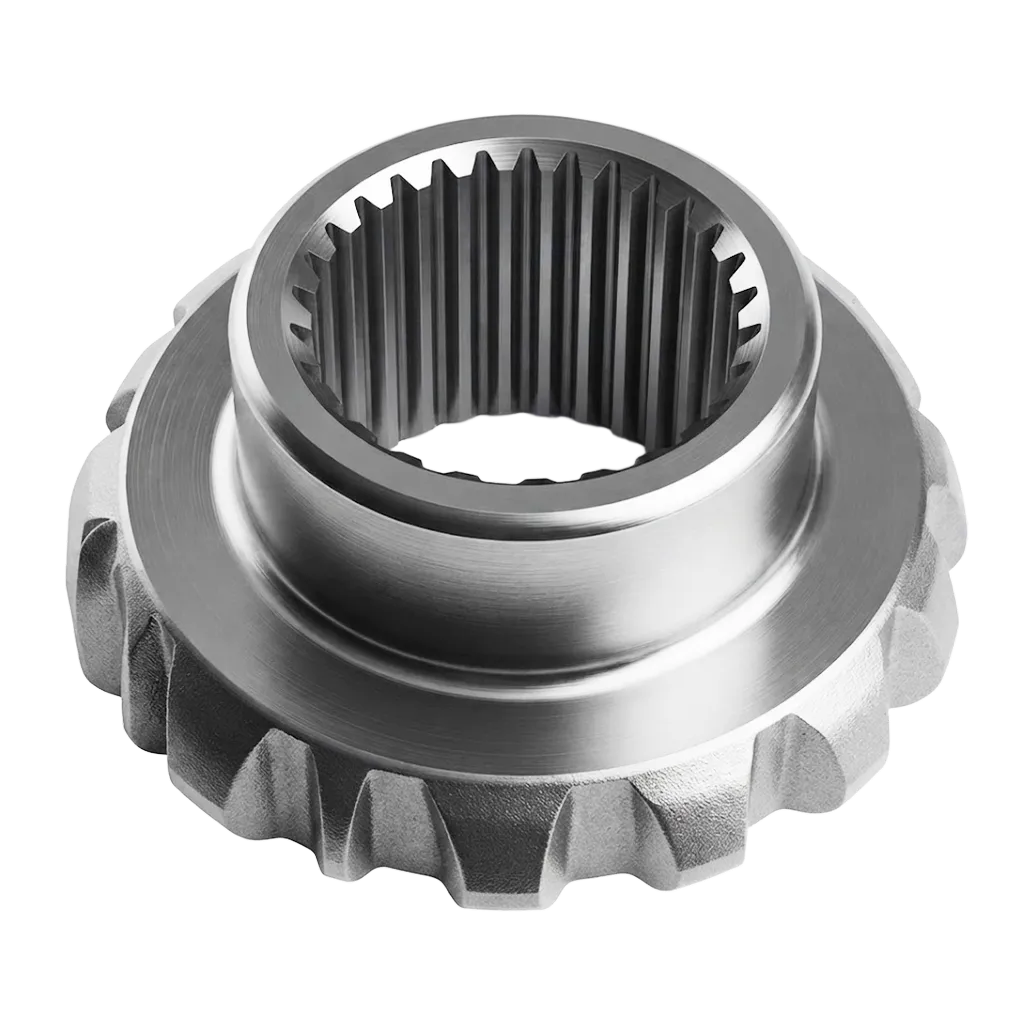
半轴齿轮
加工难点
内花键与齿圈基准分离,跳动控制困难
半轴齿轮以内花键节圆为设计基准,但花键拉削时拉刀与内孔存在配合间隙,容易导致内花键中心偏移,使齿圈相对于花键基准的端面跳动和轴颈跳动超差。花键拉削后要求端面及外圆跳动小于0.05mm,精度窗口极窄。
热后花键孔变形,定位基准失效
半轴齿轮渗碳淬火后内花键孔产生收缩与锥度变形,而齿廓精度依赖花键孔定位,孔变形直接传递为齿距累积误差与齿圈径向跳动。若热后不修正花键基准,加工基准与检测基准无法统一,齿轮精度等级难以稳定。
端面与轴颈全跳动要求严苛
半轴齿轮设计以内花键节圆为基准,对平面全跳动和轴颈全跳动要求较高,配合间隙小,跳动超差直接影响传动平稳性。热后磨削端面时若以齿形定位,只能保证齿形基准的跳动,无法保证以花键为基准的跳动要求。
多工序分散,基准转换累积误差
半轴齿轮加工涉及精锻、车削、拉花键、热处理、磨端面等多道工序,各工序定位基准不统一,热前与热后基准转换引入累积误差,批量生产中尺寸一致性波动显著。
如何解决半轴齿轮加工
车齿工艺与基准协同控制,减少花键基准偏差
海德曼车齿机床聚焦齿轮精密高效加工,通过车齿啮合运动算法与高精度同步主轴控制,在热前阶段即围绕内花键与齿圈的几何关系进行基准协同加工,降低花键拉削后中心偏移对齿圈跳动的传递影响。
热后硬车修正花键孔,实现基准统一
海德曼以车代磨工艺可在热处理后对花键孔进行硬车修正,校正热处理变形,使加工基准与检测基准回归统一,避免传统磨削因齿形定位导致的基准分离。
热补偿与空间误差补偿,保障跳动精度稳定
海德曼将热变形补偿与空间误差补偿纳入精度提升体系,围绕主轴热位移与机床几何误差进行联合补偿,长时间连续加工中端面与轴颈跳动精度保持能力得到系统保障。
工艺集成与专家系统,固化批量一致性
海德曼车齿工艺软件包与专家系统将切削参数、刀具选用、装夹方式等标准化模块集成,打通从工艺到加工的数据链路,减少多工序转换中的人工干预与基准漂移,提升批次尺寸一致性。
推荐机型
拥有众多精密零部件量产落地案例,自研多款交钥匙柔性产线,成熟成套方案多种材质工件的批量生产。
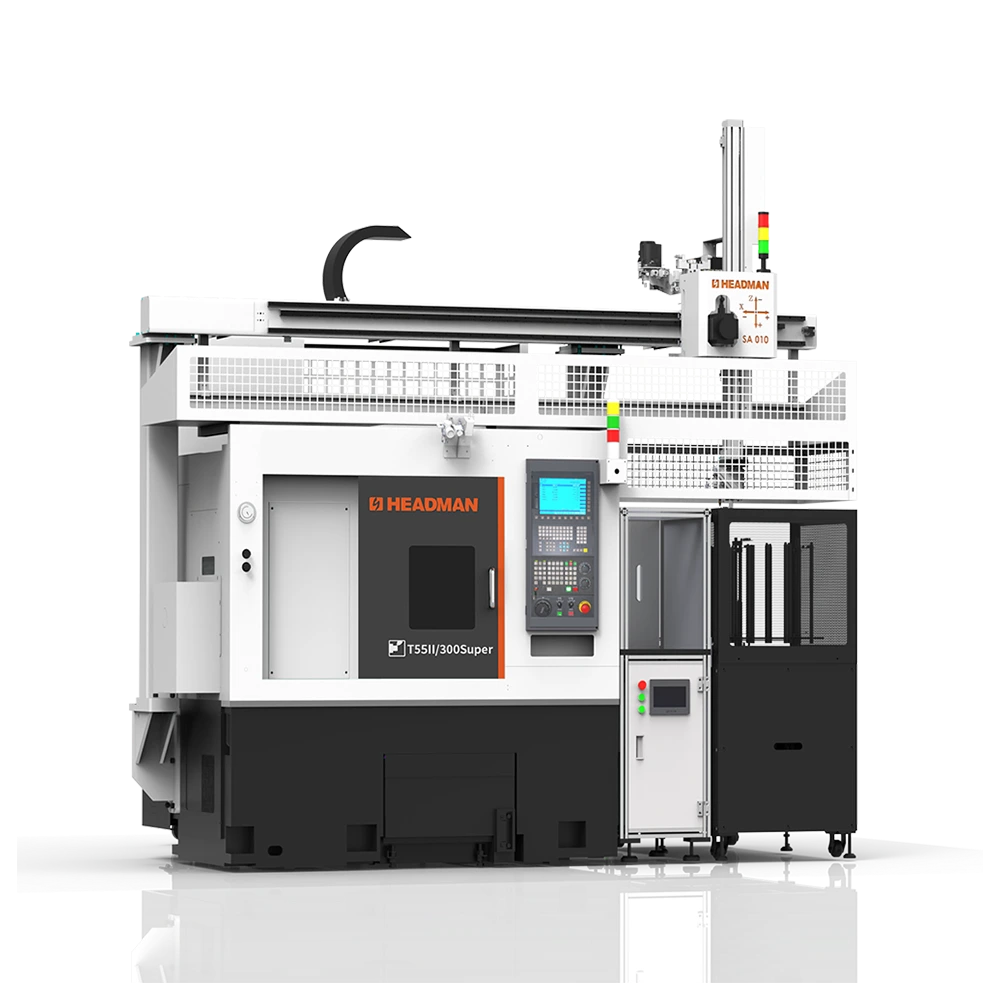
T55II/300Super-Auto
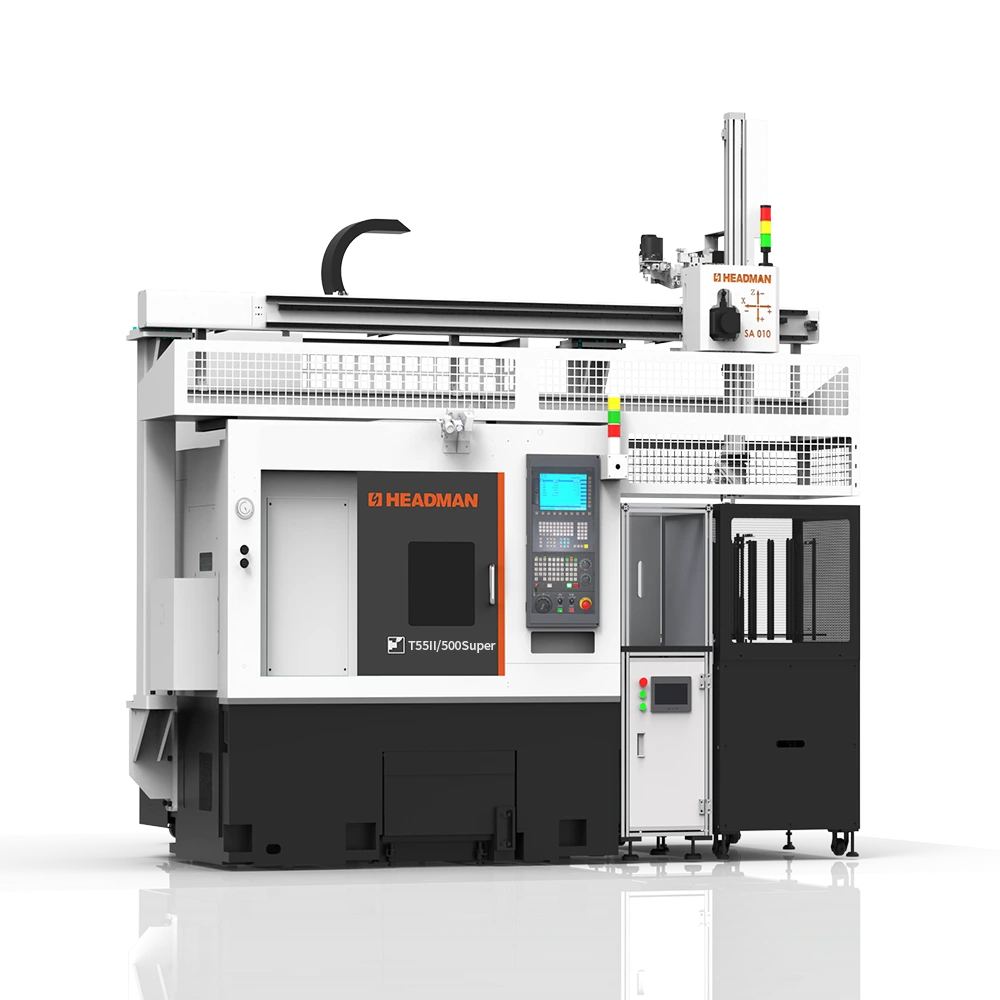
T55II/500Super-Auto
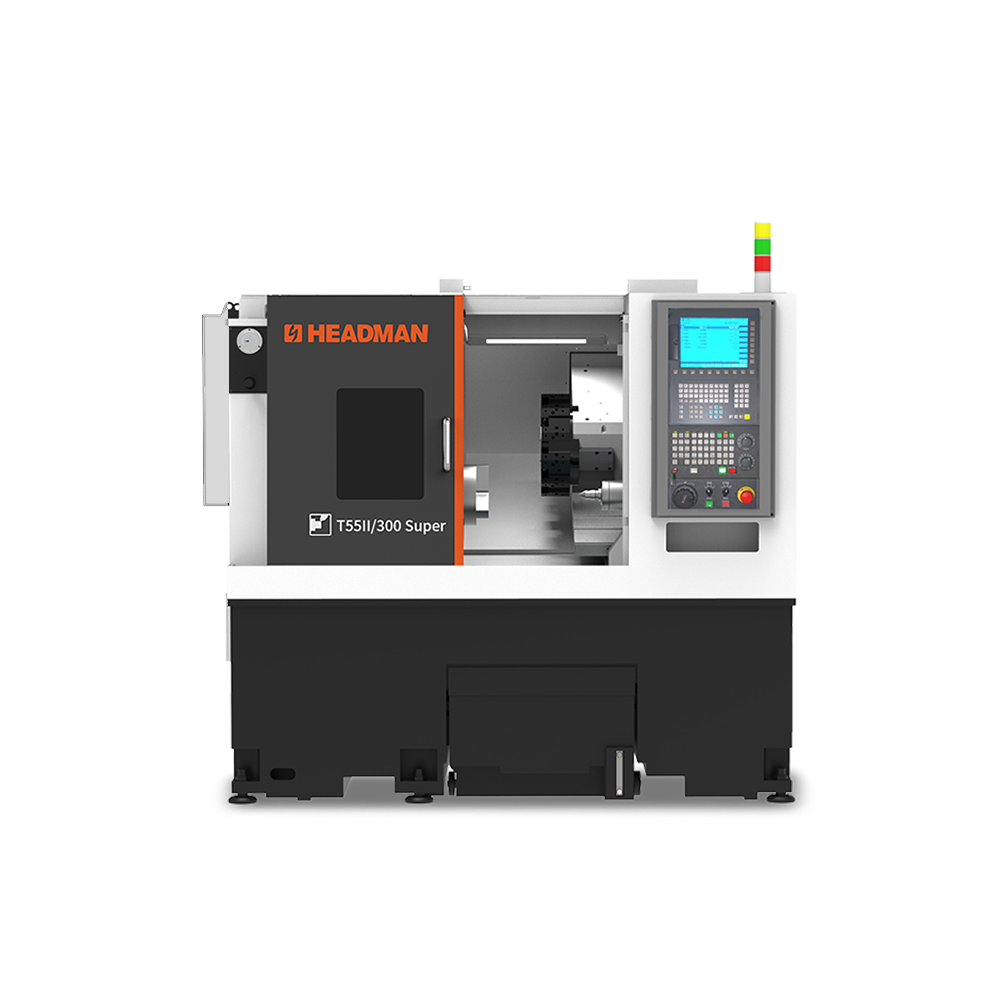
T55II/300 Super