L型快插公头加工解决方案
海德曼,为Ai液冷制造每一环赋能。
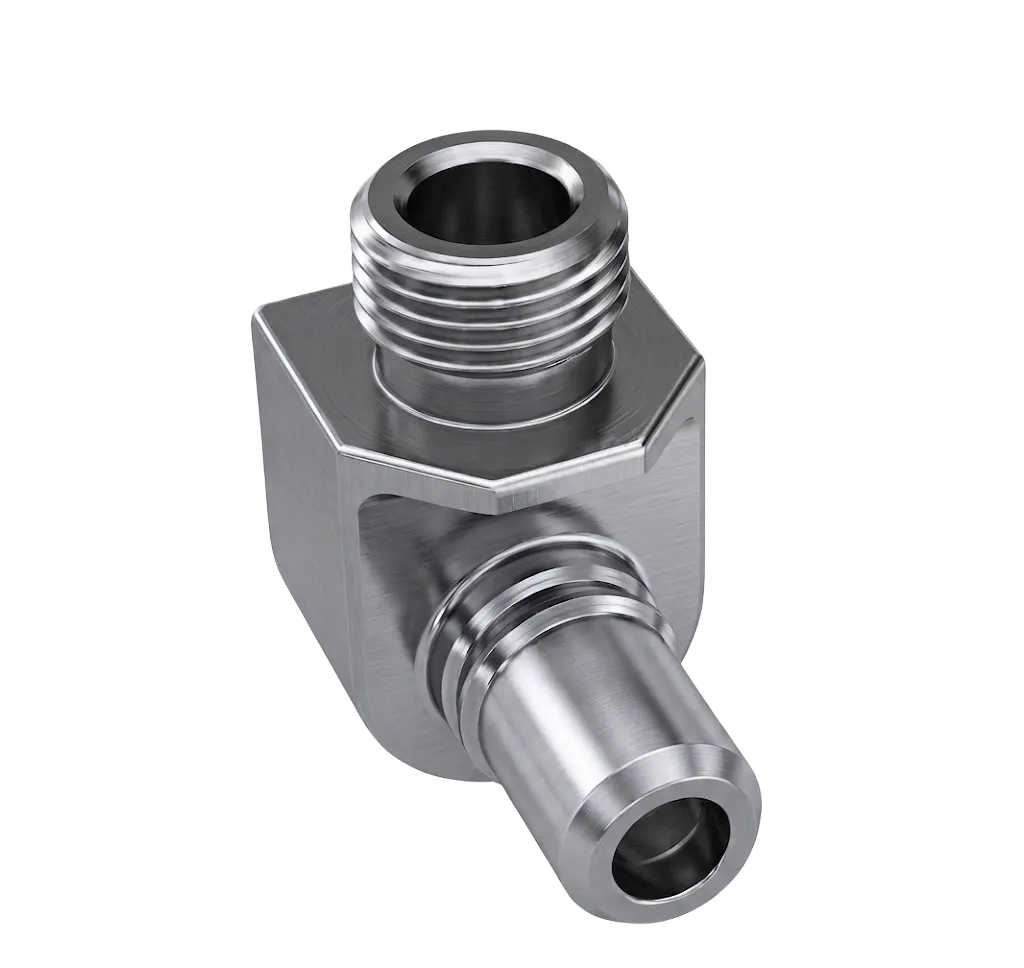
L型快插公头
加工难点
密封面微米级要求,零泄漏容错极低
O形圈槽直径公差仅±0.02mm,密封面粗糙度需达Ra0.8μm以下。轻微刀痕、振纹或毛刺即形成泄漏路径,4.5MPa测试压力下零泄漏是硬门槛。
不锈钢材料加工硬化,刀具磨损快
接头普遍采用304/316L不锈钢,切削中易产生加工硬化、积屑瘤和断屑困难,刀具寿命短,尺寸精度随磨损快速漂移。
薄壁回转体,装夹与切削易变形
接头壁厚通常仅1~2mm,夹持力或切削力稍大即导致圆度超差、密封槽变形,直接影响O形圈压缩率与密封可靠性。
多特征复合,多工序精度一致性难保
单个接头需完成车外圆、镗内孔、车密封槽、铣侧孔、攻螺纹等多道工序,多次装夹引入定位误差,批量生产中尺寸一致性难以稳定。
如何解决L型快插公头加工
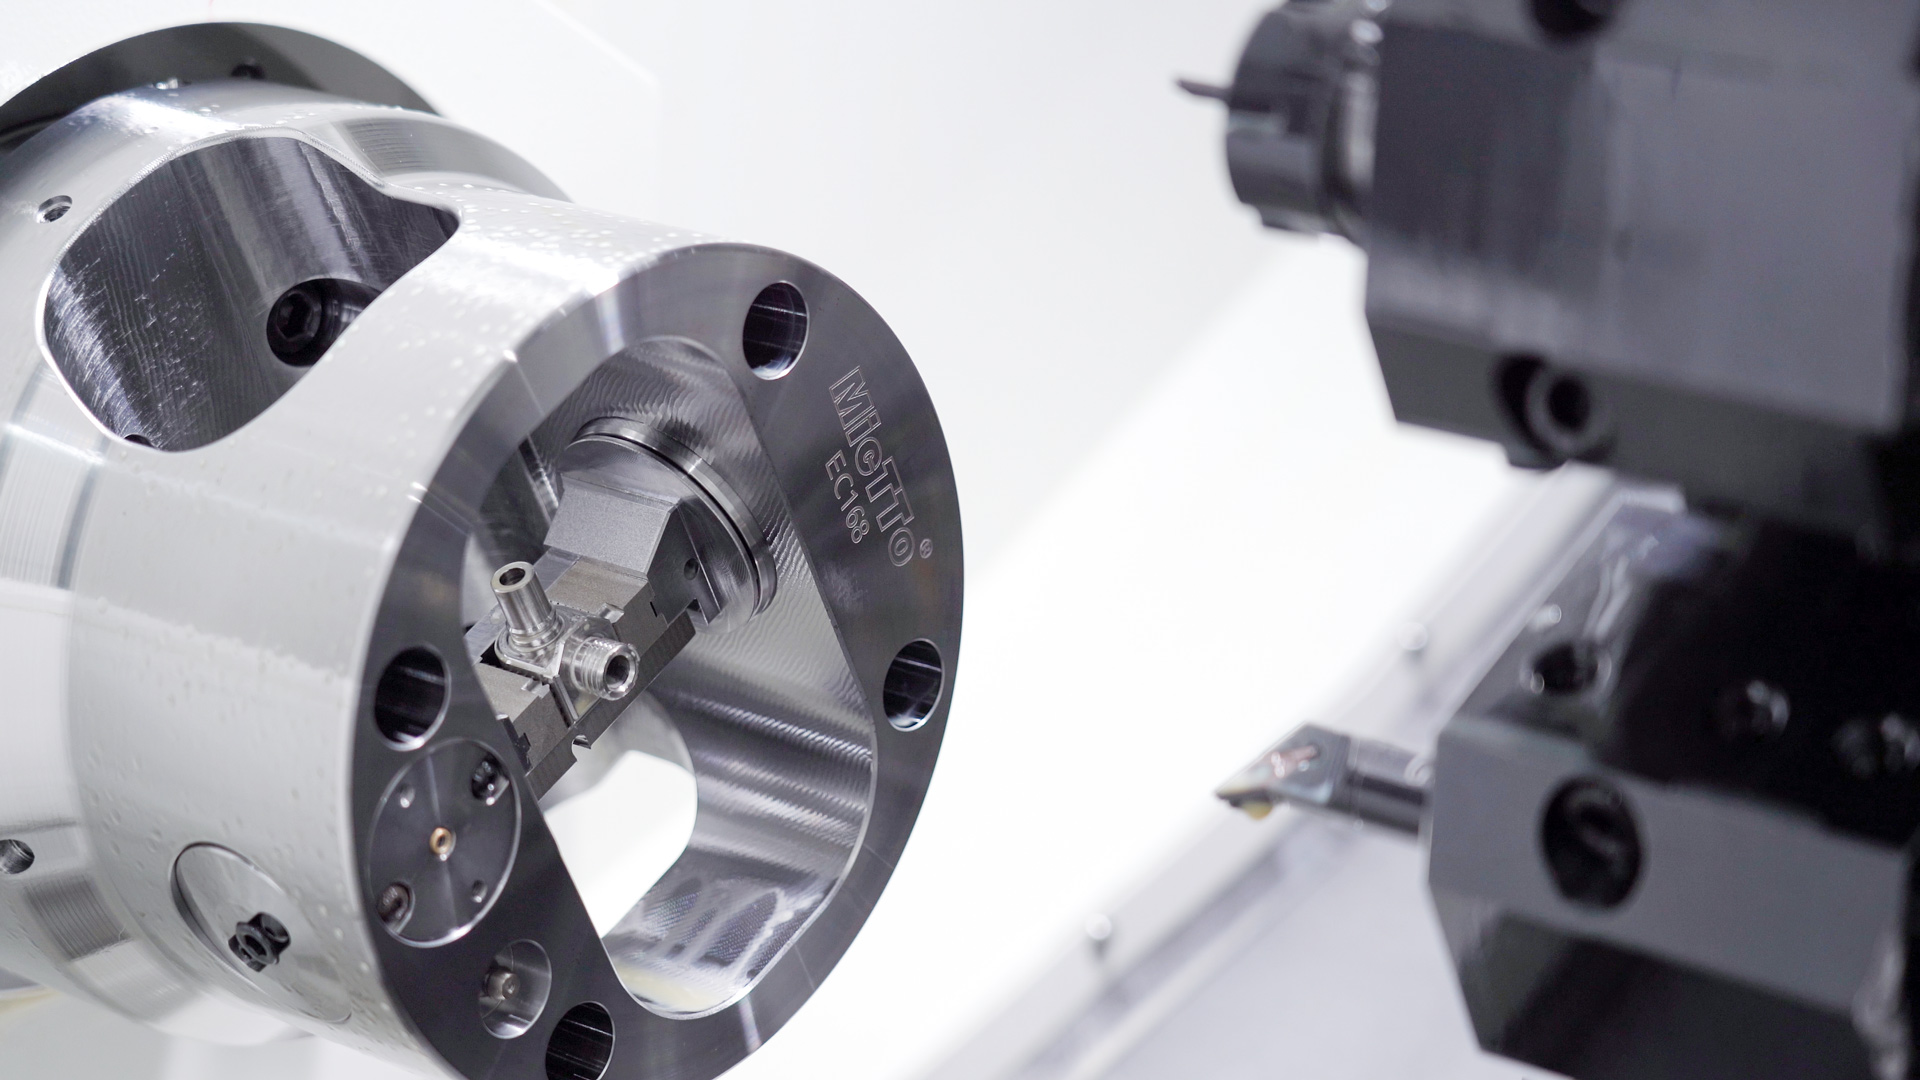
T系列精密数控车床,密封面微米级稳定成型
T系列中小规格精密车床专为液冷行业优化,配合高精度主轴与热稳定结构,O形圈槽与密封面尺寸精度稳定可控。
高刚性电主轴+优化切削参数,攻克不锈钢加工
针对304/316L优化切削策略,高刚性电主轴保证长时间加工中刀具磨损可控、尺寸漂移小,批量良率稳定。
一次装夹多工序复合,消除装夹变形与定位误差
五轴车铣复合中心在一次装夹中完成车、铣、钻、攻全部工序,避免二次装夹对薄壁件的挤压变形,同时保证多特征位置精度。
自动化单元联线,批量一致性有保障
支持桁架或机器人自动上下料,实现无人化连续运行,适配液冷接头月产数万件的量产节奏,批次一致性稳定。