中间齿轮加工解决方案
海德曼,为汽车制造每一环赋能。
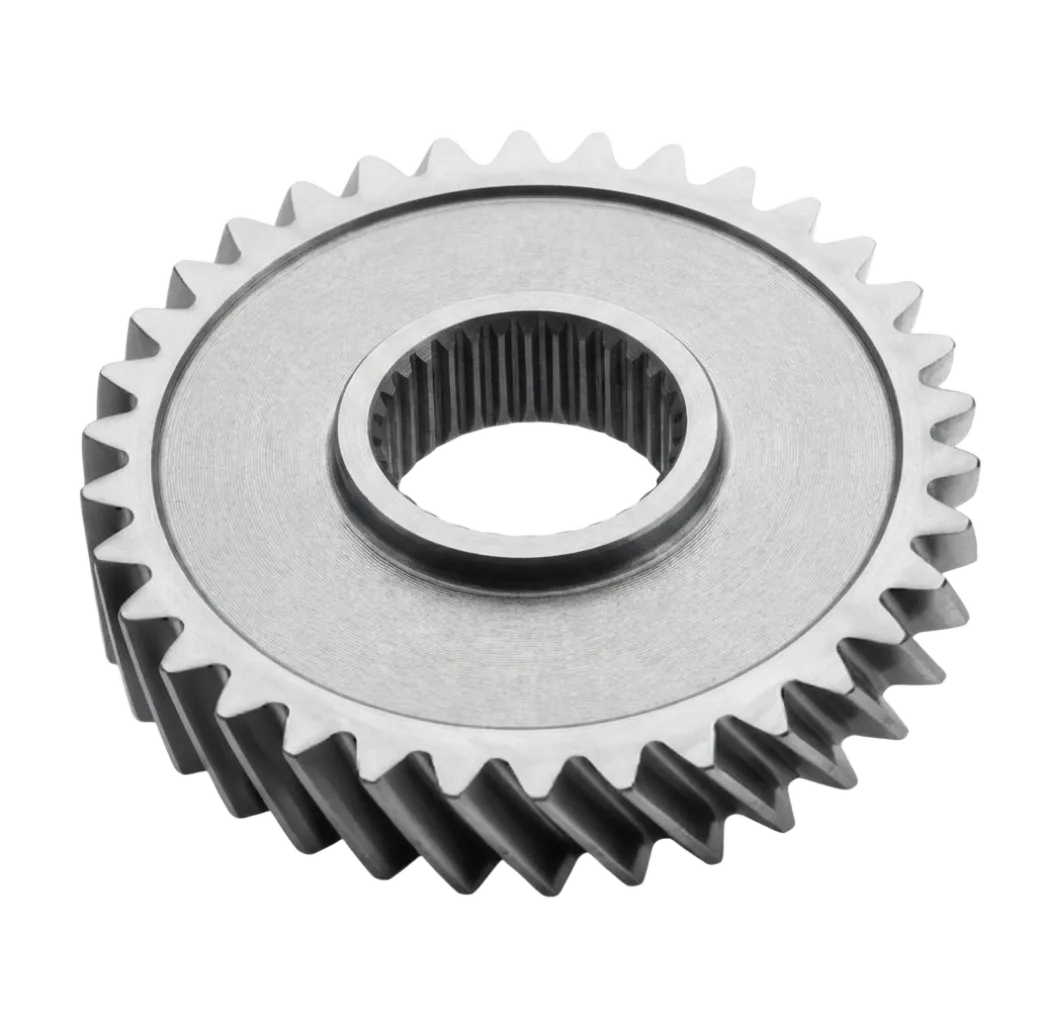
中间齿轮
中间齿轮加工难点
齿圈与内孔同轴度要求高
内孔、端面作为装配基准,同轴度偏差会造成啮合噪音、磨损加快。
齿向、齿形精度难稳定
热处理易产生变形,导致齿形齿向超差,影响齿轮啮合平稳性。
端面断续切削易冲击刀具
端面孔、减重槽形成断续切削,刀具承受冲击,易崩刃,寿命不稳定。
基准平面平面度难控制
铸件 / 锻件毛坯应力,切削释放应力,端面易翘曲,定位基准失效。
如何解决中间齿轮加工
保证齿圈与内孔同轴度
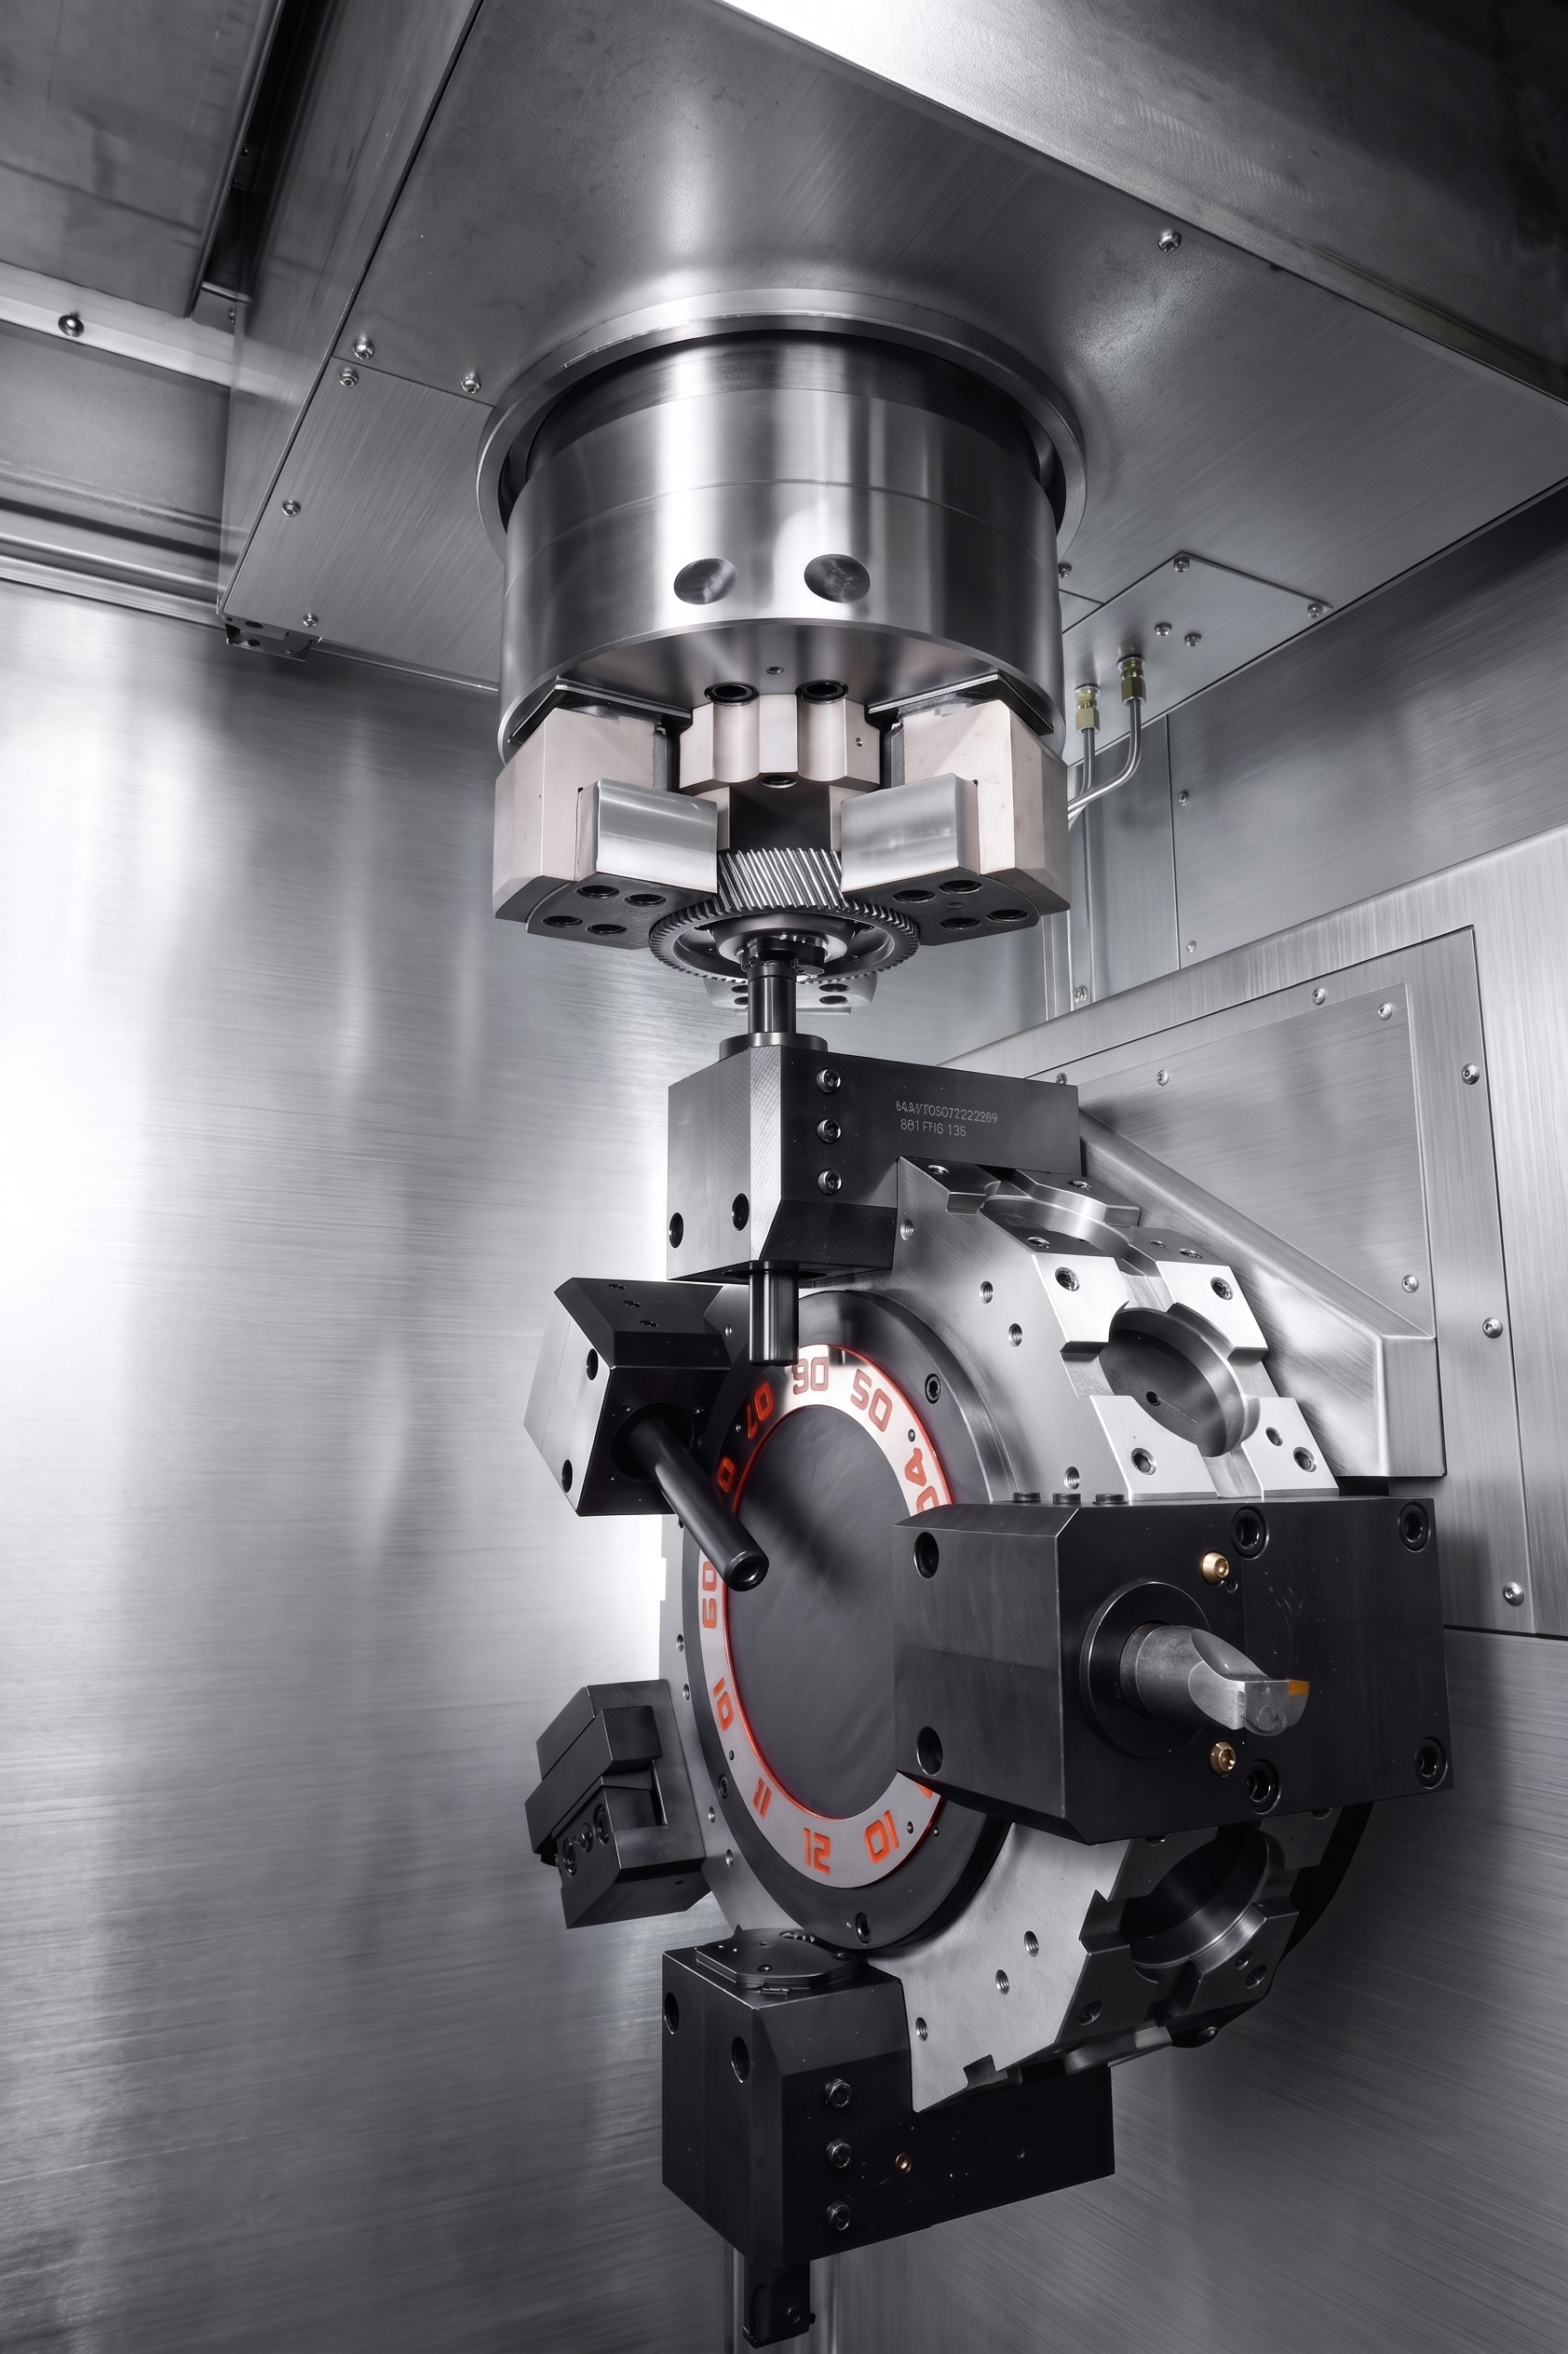
专用夹具一次性装夹定位,同步完成内孔、止口加工,减少翻面装夹误差,稳定同轴度。
稳定齿形齿向精度
机床高刚性床身搭配分层切削工艺,控制切削应力,降低热处理前加工变形。
缓解断续切削冲击
高刚性动力刀塔,搭配抗冲击刀具,优化切削参数,减少崩刃,延长刀具寿命。
控制基准端面平面度
采用小切深精加工,配合高压冷却,减小切削应力释放,防止端面翘曲,保证基准精度。