主减齿轮加工解决方案
海德曼,为汽车制造每一环赋能。
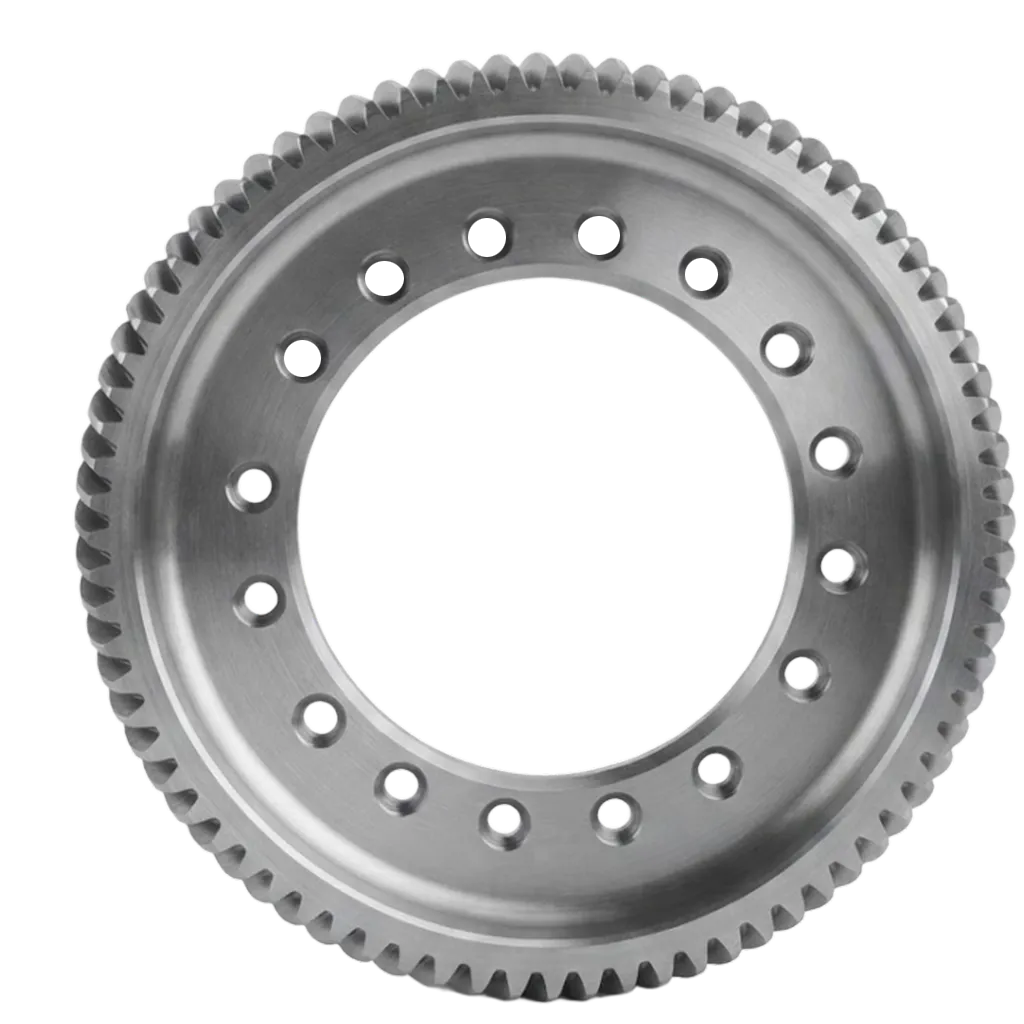
主减齿轮
加工难点
热处理变形大,齿形精度衰减
主减齿轮渗碳淬火后内孔收缩、端面翘曲,从动齿轮因结构原因变形尤为显著,齿形精度随之衰减,直接导致传动噪声与啮合平稳性下降。
内孔与端面精度要求微米级
热后精加工的内孔尺寸公差极小,同轴度与端面圆跳动须稳定在微米级。薄壁片齿轮在非恒温车间加工时,温度微变即导致内孔尺寸检测值波动,复检超差风险高。
腹板薄、刚度弱,装夹易变形
主减齿轮外圆和内孔较大、中间腹板较薄,夹紧力稍大即产生弹性变形,加工后回弹导致圆度与同轴度超差。
批量大、节拍紧,热稳定性难稳
主减齿轮属大批量汽车零部件,长时间连续加工中主轴热伸长与刀具磨损累积,尺寸一致性难以长期保持。
如何解决主减齿轮加工
热前热后工艺协同,硬车精修控制变形
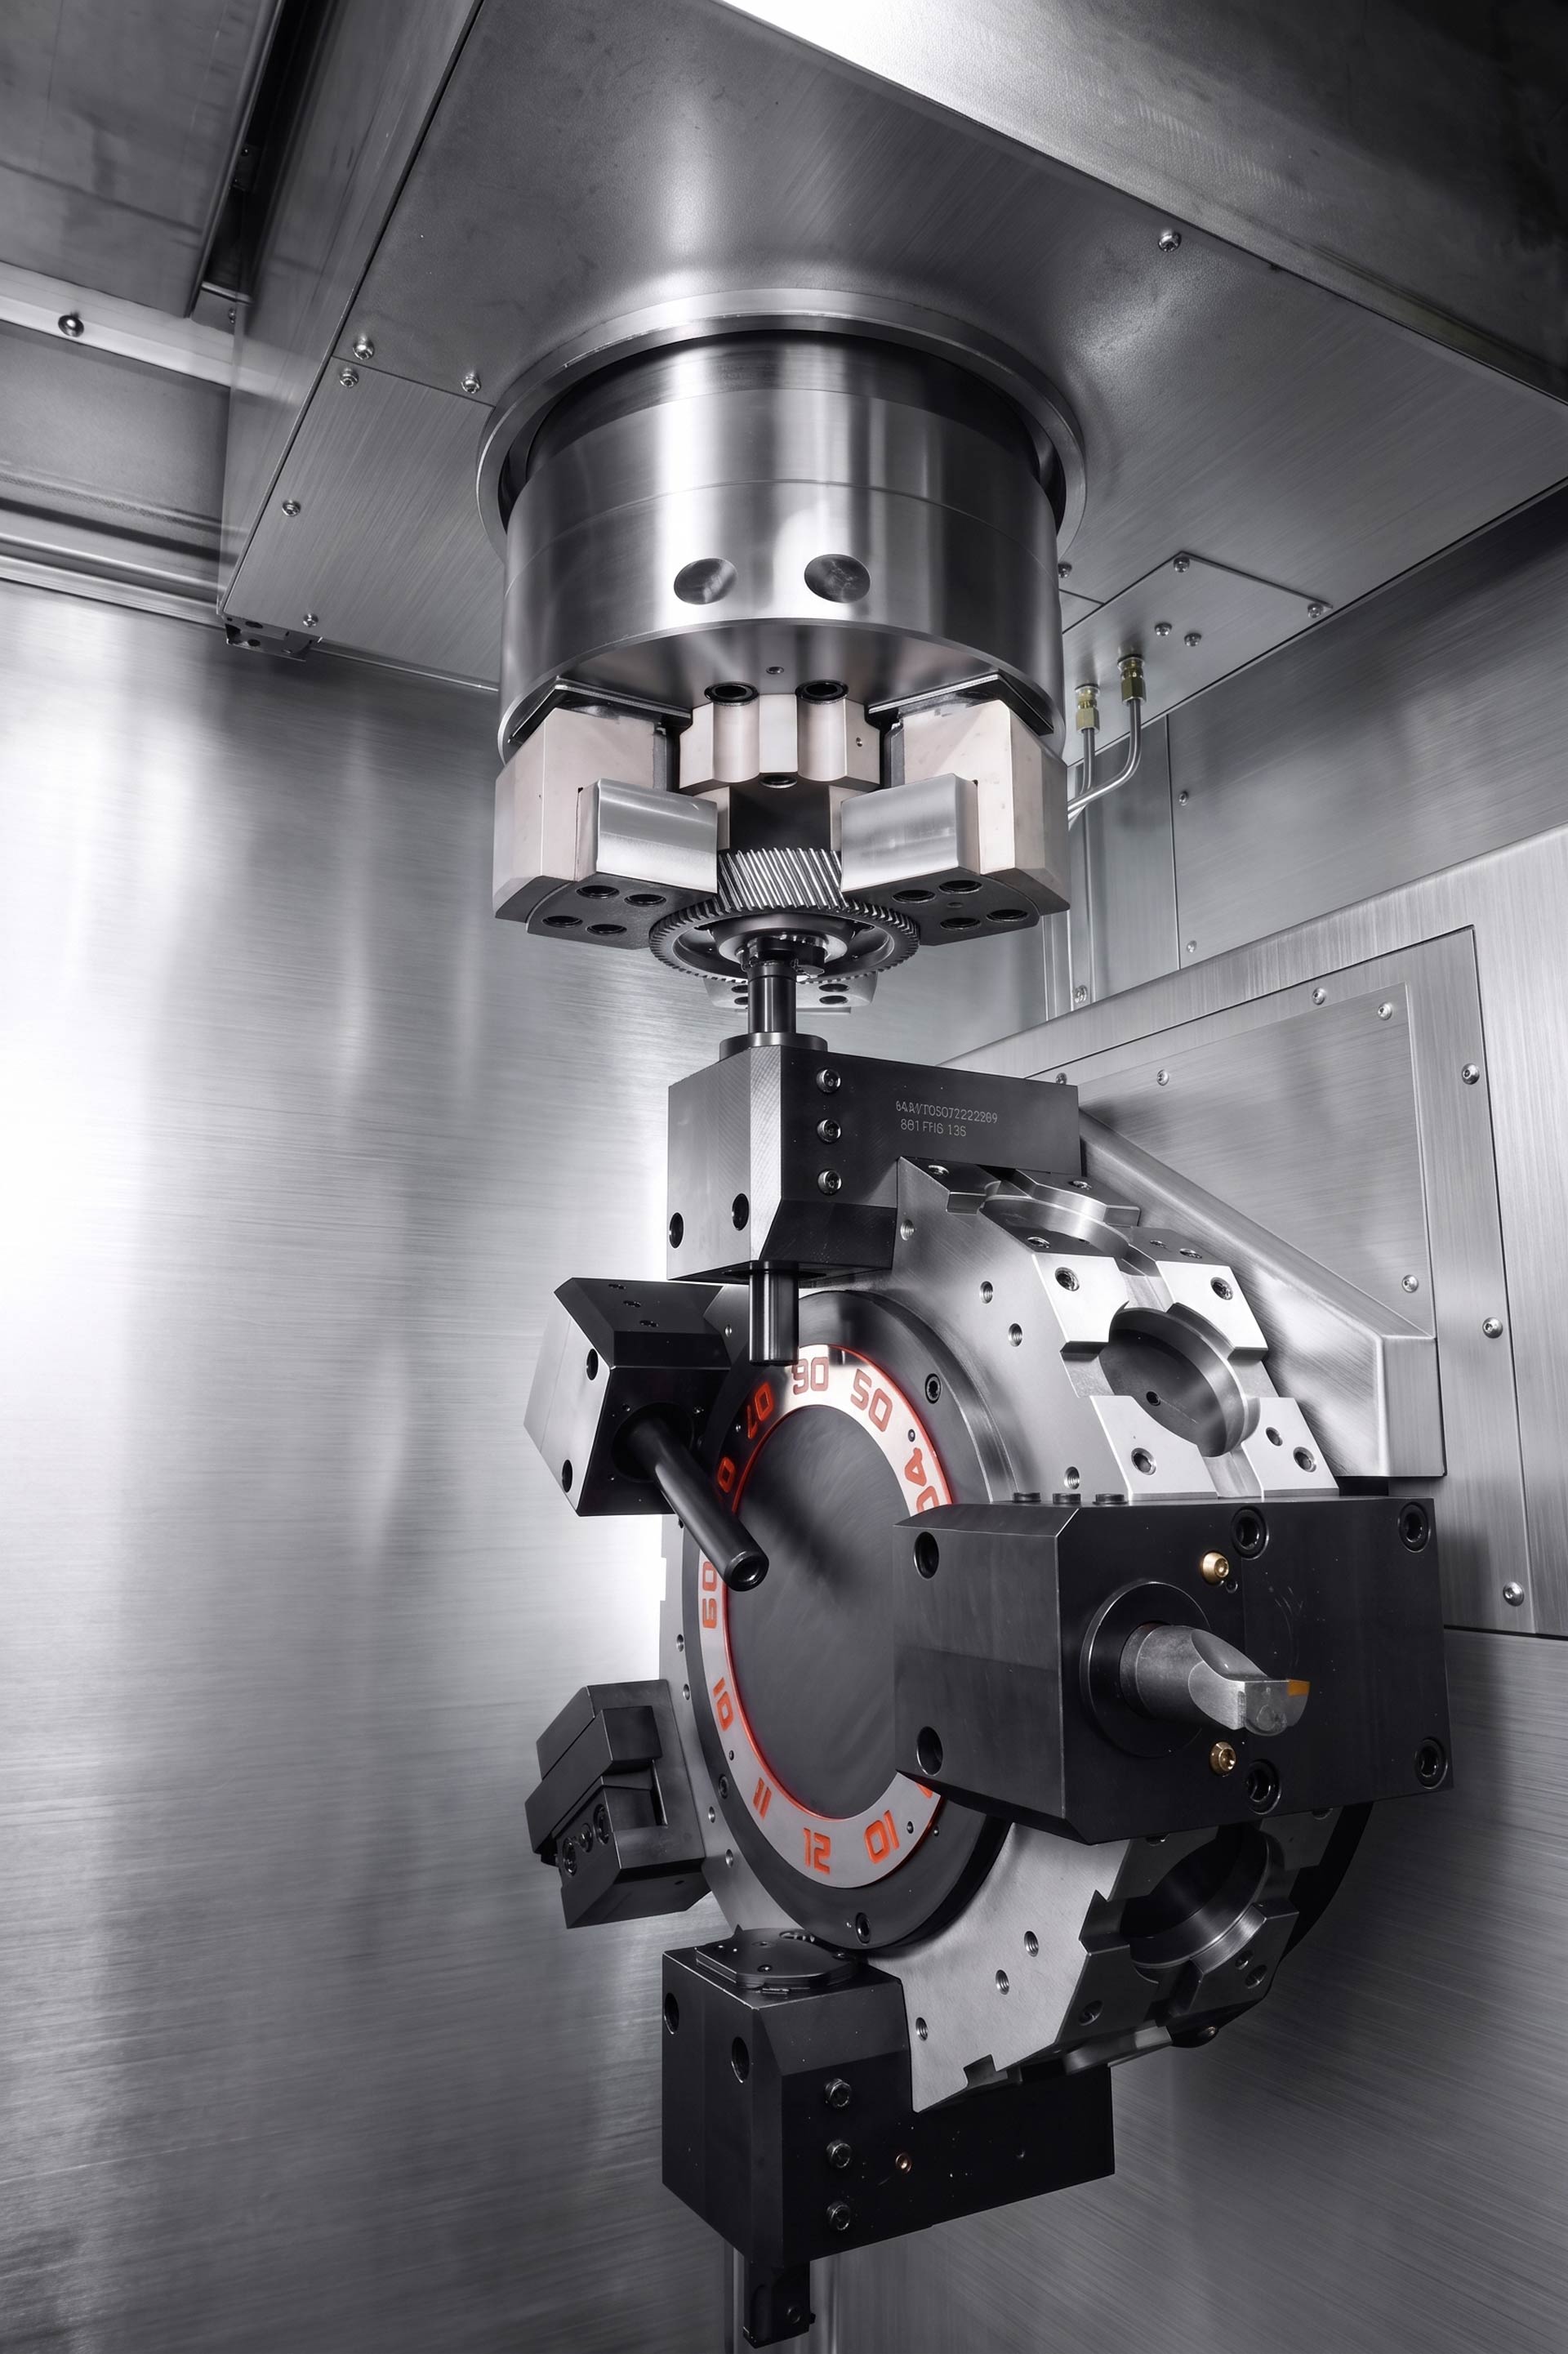
针对主减齿轮热处理后齿形与内孔变形,海德曼提供热前基准加工与热后硬车精修的整体工艺方案,以车削方式完成内孔、端面精加工,减少对磨齿工序的依赖,使热处理变形在可控工序链内得到修正。
精度保持性设计,降低环境敏感性
围绕内孔与端面的高精度要求,海德曼从床身热对称结构、主轴冷却、热位移补偿及在线检测反馈等层面进行系统设计,提升机床长时间加工中的精度保持能力,降低对恒温环境的单一依赖。
低应力装夹与复合加工,抑制薄壁变形
针对腹板薄、刚度弱的结构特点,采用端面定位与低应力柔性夹持方案,并结合车齿复合加工减少装夹次数,降低夹紧力与切削力对圆度、同轴度的影响。
工艺集成与过程控制,保障批量一致性
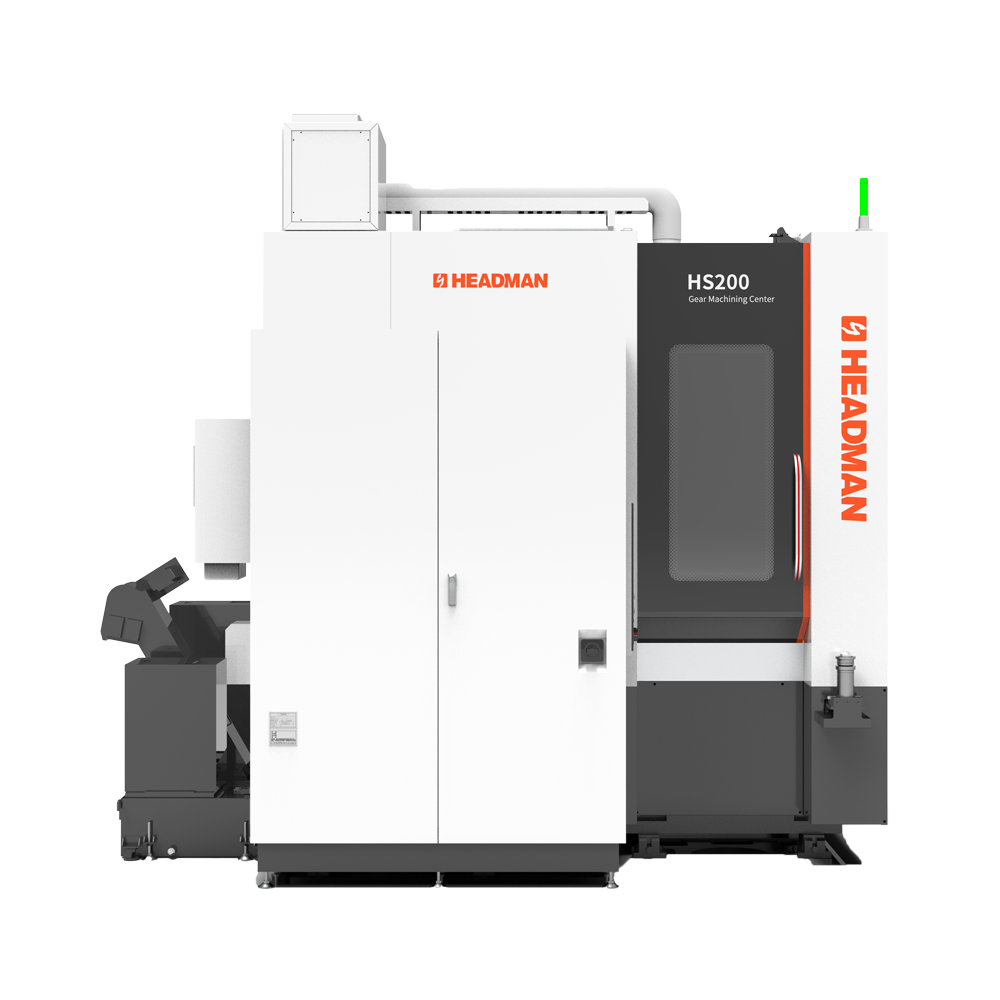
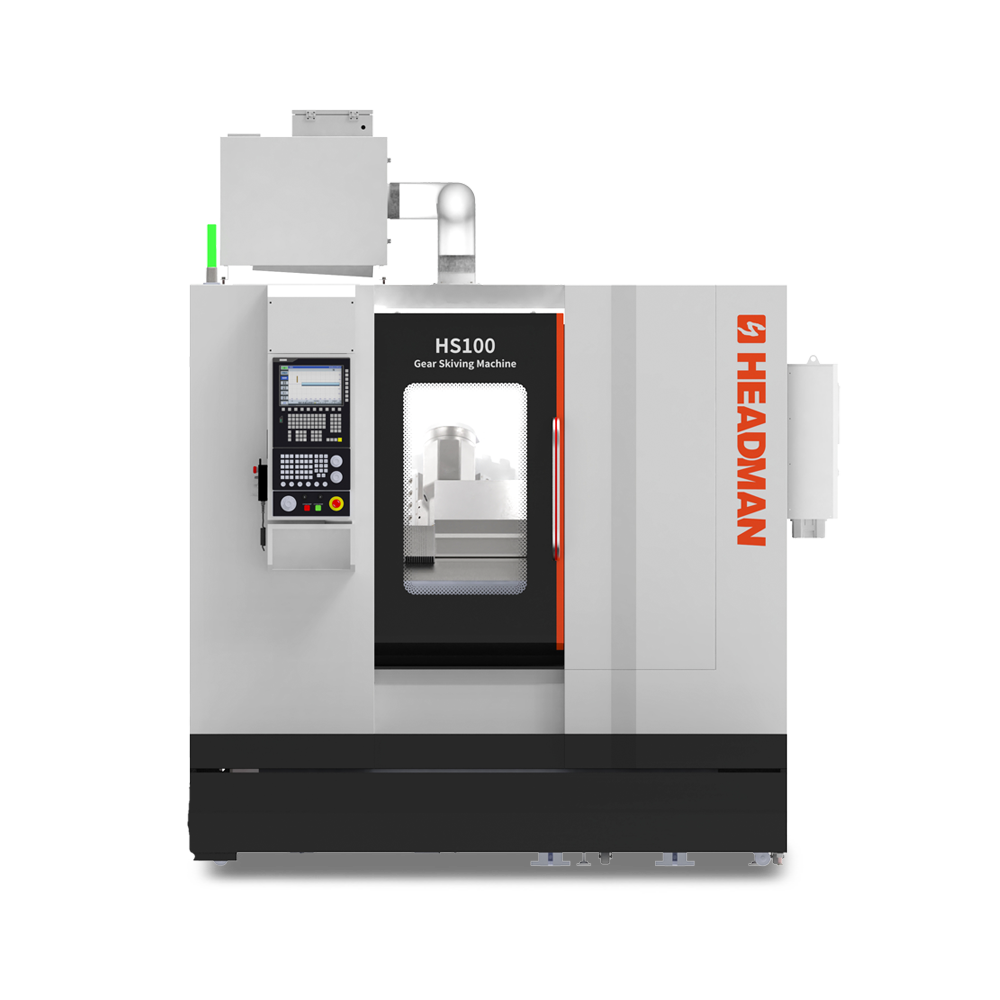
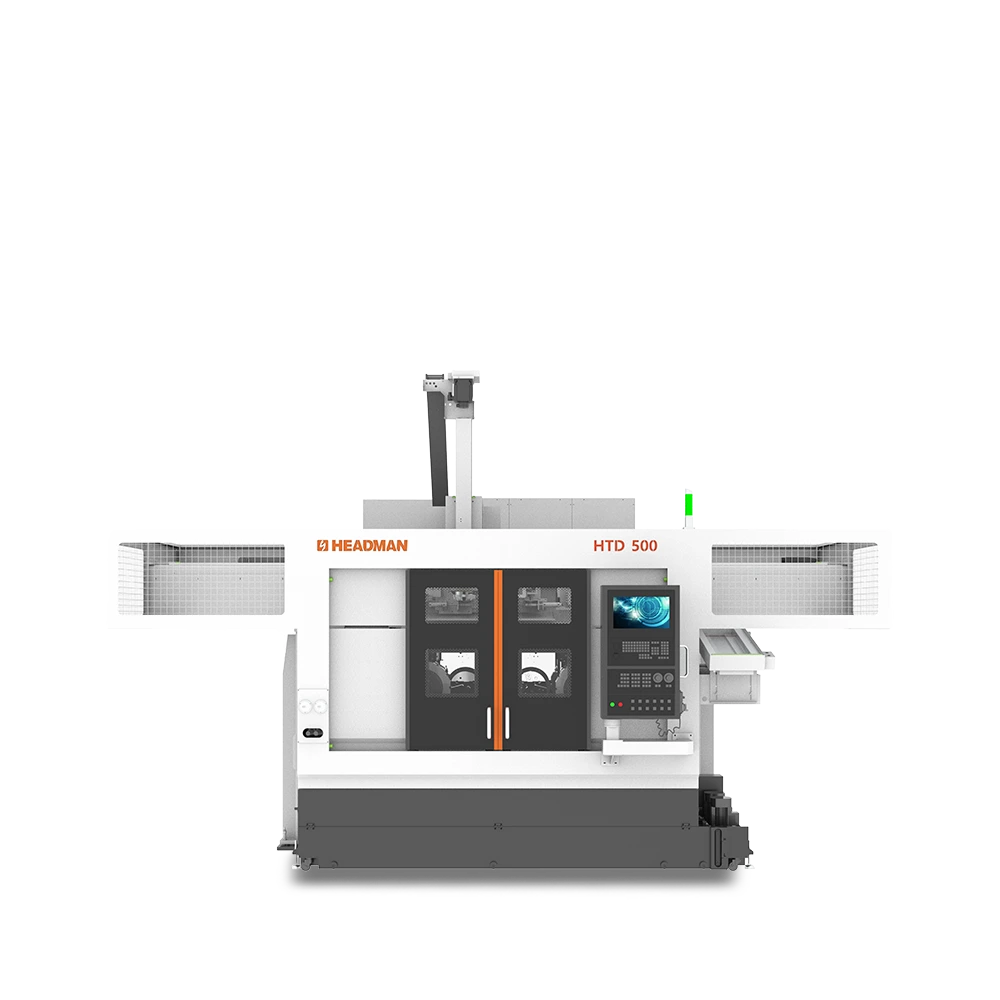
面向大批量生产需求,海德曼将车齿工艺、刀具管理、自动上下料与检测反馈集成于制造单元,通过工艺固化与过程控制保证批次一致性,减少人工干预带来的质量波动。