行星丝杆加工解决方案
海德曼,为人形机器人制造每一环赋能。
行星丝杆
加工难点
反向式螺母内螺纹,磨削刚性先天不足
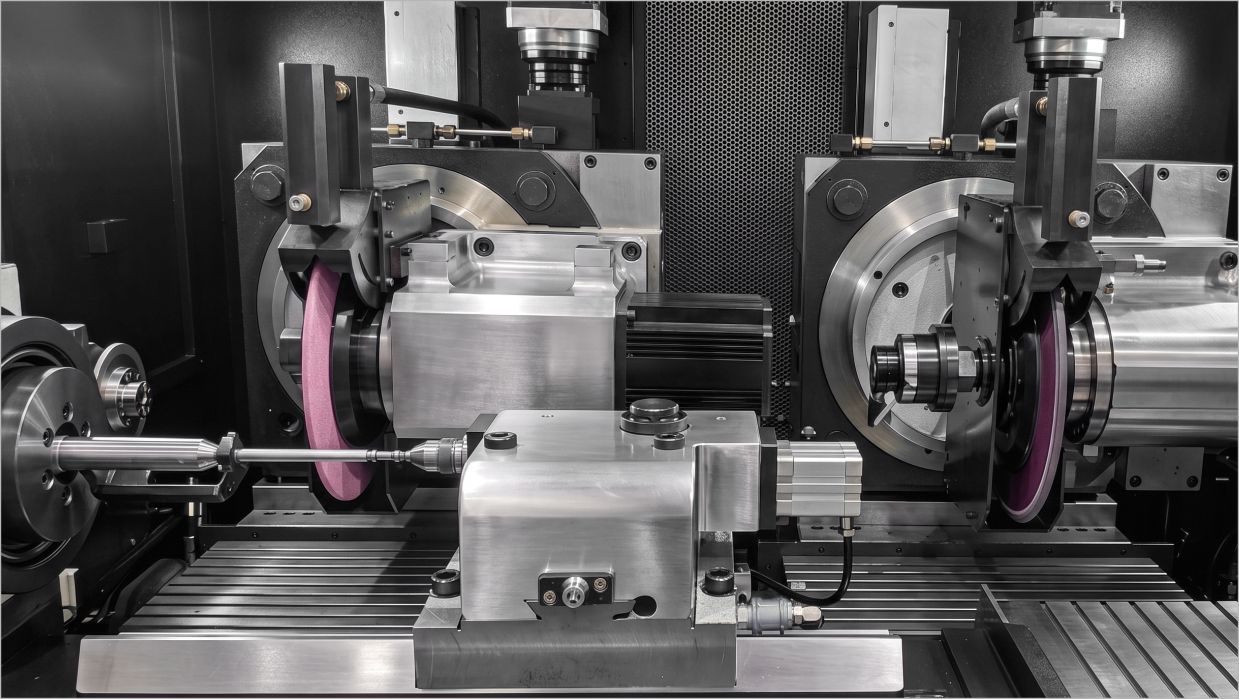
行星滚柱丝杠加工难度最高的环节集中在螺母内螺纹,尤其是反向式结构的大长径比内螺纹。磨削时砂轮磨杆呈细长悬臂状态,弱刚度直接引发颤振,大螺旋角工况下磨杆还可能与螺母内孔发生干涉,精度与效率同时受限。
螺母内滚道精度要求微米级,传统工艺一致性难稳
螺母环槽中径一致性与螺距误差需控制在微米级,丝杠中径一致性和螺距误差要求更严。内螺纹加工在总成制造中占据大部分工时,传统磨削依赖进口专用磨床,设备成本高、交付周期长,批量一致性缺乏工艺自主权。
滚柱齿轮与螺纹的相位一致性,二次装夹引入偏差
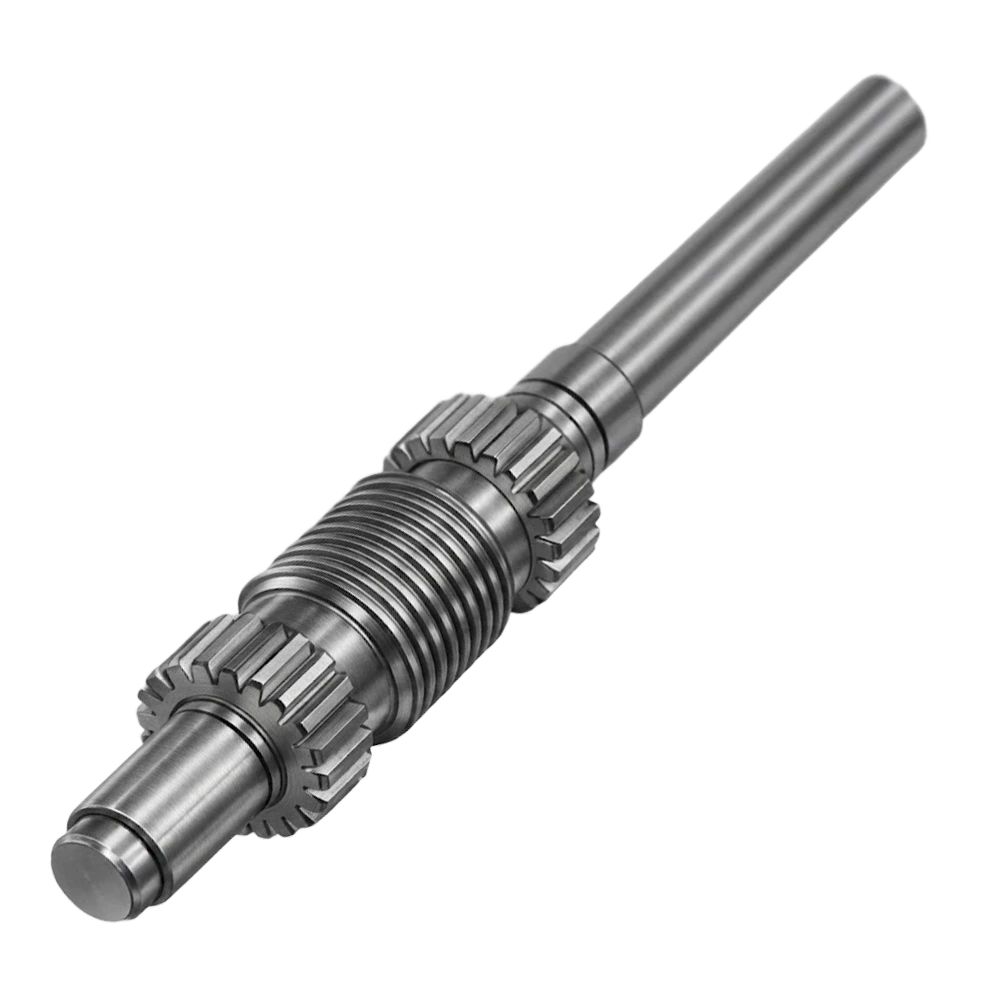
滚柱两端齿轮结构与中间螺纹结构之间存在严格的相位匹配要求,无论先加工螺纹还是先加工齿轮,都面临二次装夹问题,相位偏差会直接破坏行星啮合关系与载荷分布。
高硬度材料与长工序链,刀具磨损与热变形累积
丝杠、滚柱、螺母通常采用淬硬轴承钢等材料,硬度达58-63 HRC,切削难度大。从车削、热处理到螺纹精加工,工序链长,各环节的刀具磨损与热变形逐步累积,导程精度与批次一致性难以长期收敛。
如何解决行星丝杆加工
聚焦螺母内滚道“以车代磨”,绕开磨削刚性瓶颈
海德曼将行星滚柱丝杠中加工难度最大的螺母内滚道作为主攻方向,采用“以车代磨”工艺替代传统内螺纹磨削,从加工原理上规避砂轮杆弱刚度引起的颤振和干涉问题。现场已展示反式行星滚柱丝杠螺母的硬车全过程,139mm长度、HRC58-63硬度的螺母硬车时间约22分钟,精度目标指向C1-C2级。
专用设备高刚性设计,支撑微米级内滚道精度
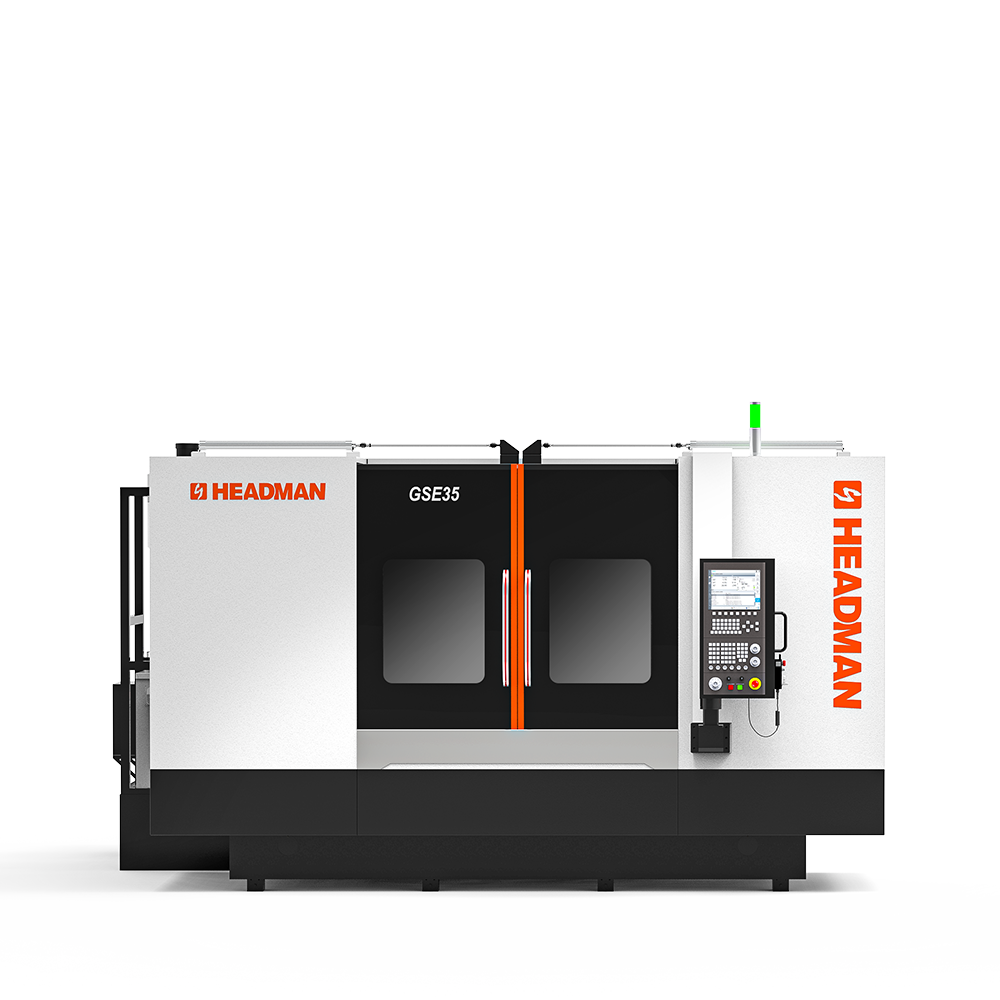
针对“以车代磨”对机床刚性的极高要求,海德曼在整机结构布局、床身与主轴、刀塔及进给系统上进行刚性强化与抗振结构优化,结合多维有限元仿真迭代,目标是解决传统设备刚性不足、精度易衰减的短板,实现螺母内滚道的微米级稳定加工。
车铣复合平台与齿轮工艺积累,可迁移至滚柱相位加工
海德曼以车削平台为基础集成五轴车铣复合能力,并已开发车齿工艺软件包。滚柱的齿轮结构与螺纹结构虽存在相位装夹难点,但海德曼在齿轮加工和车铣复合上的工艺积累,为后续将相位一致性控制纳入集约化加工平台提供了技术迁移路径。
专用专机与自动化布局,面向批量一致性
海德曼丝杠螺母专机当前单台可满足年产8000个以上反式行星滚柱丝杠螺母的产能需求,下一代升级版专机在节拍和精度上继续优化。专用设备路线意味着工艺参数、刀具策略与装夹方案可在设备层面固化,减少对操作者经验的依赖,为行星滚柱丝杠从样件走向批量提供一致性保障。